产品介绍
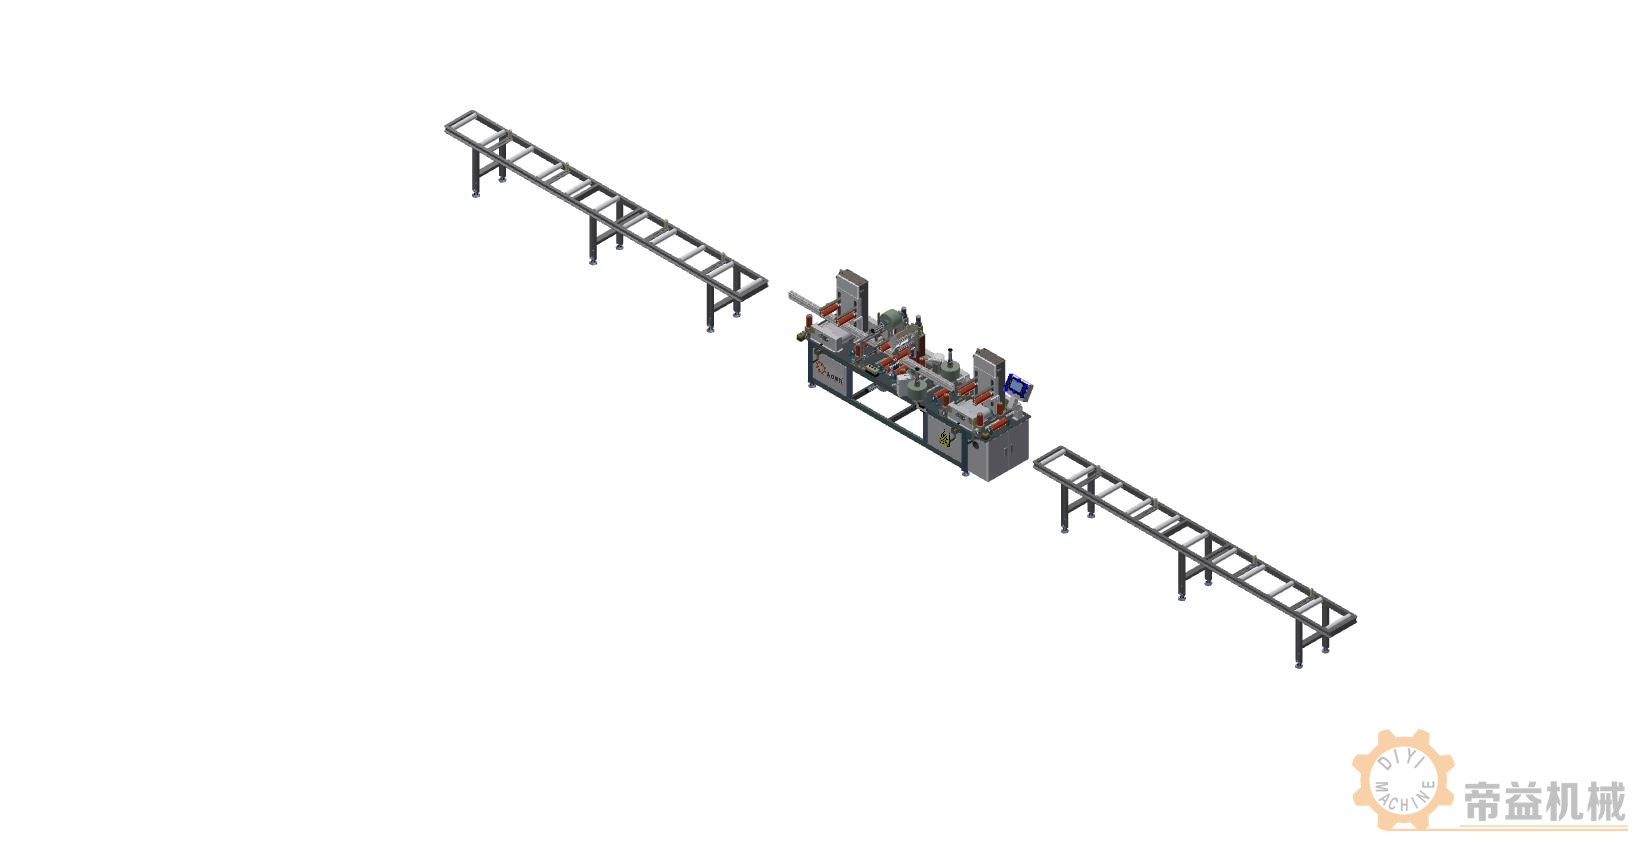
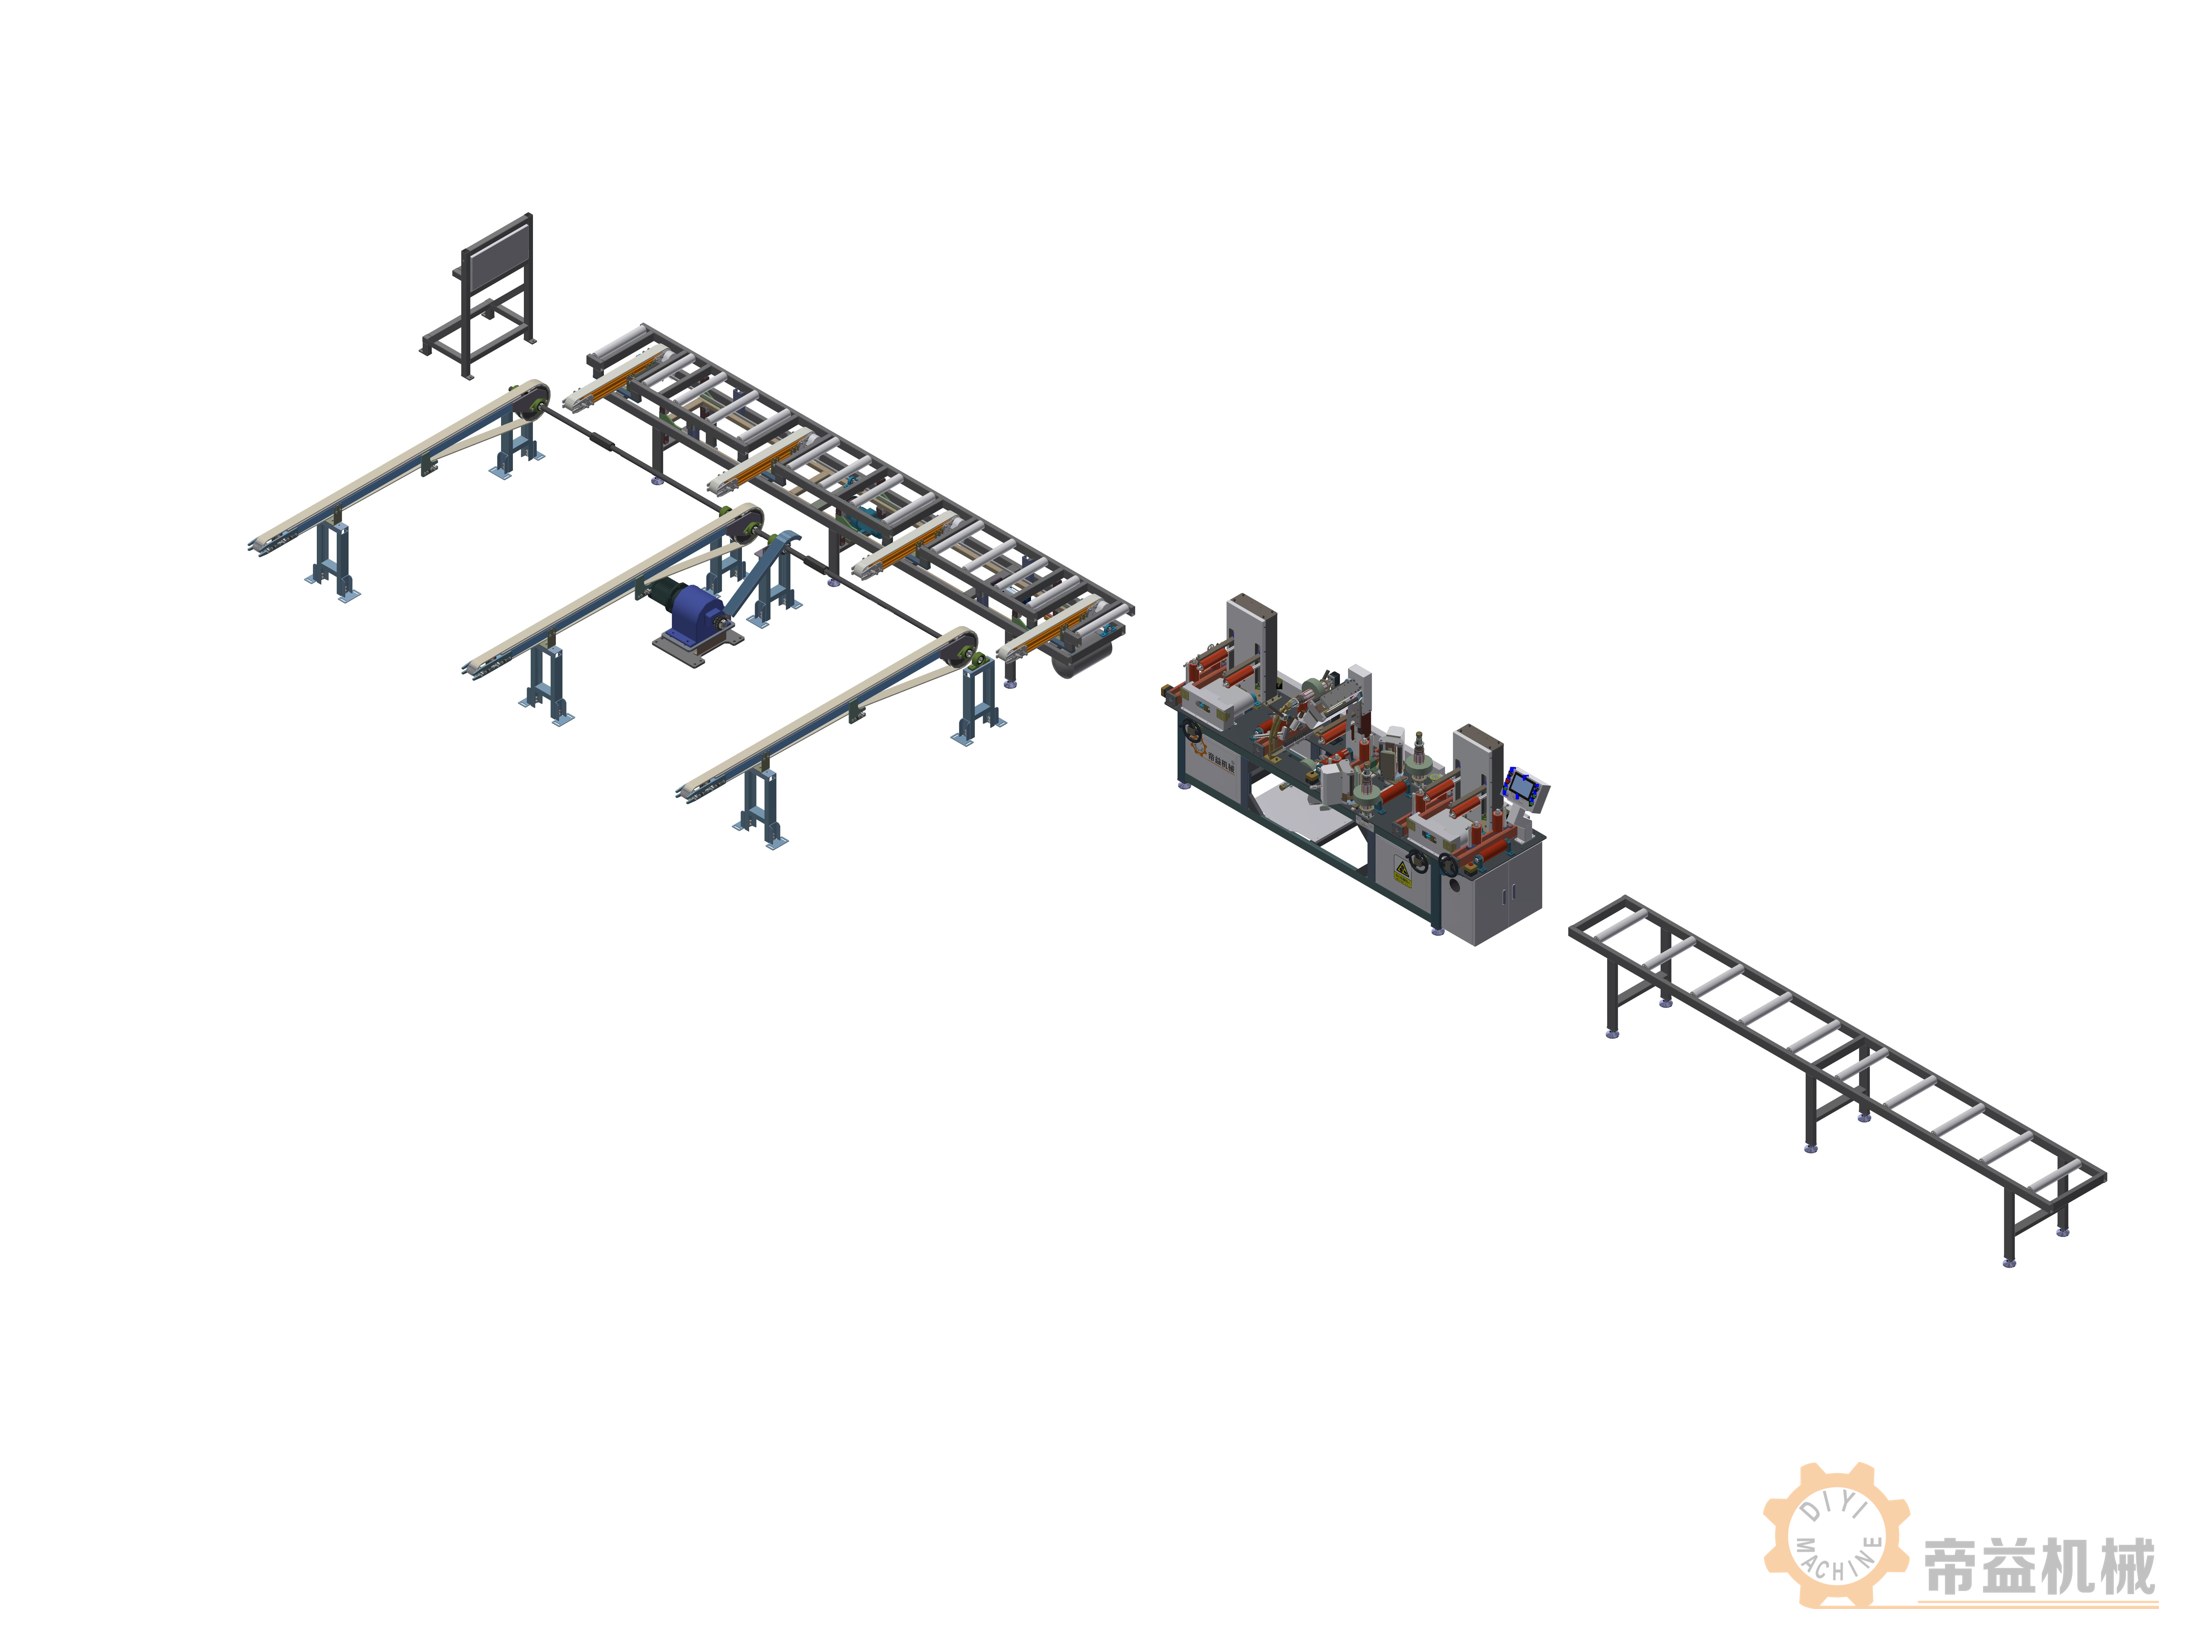
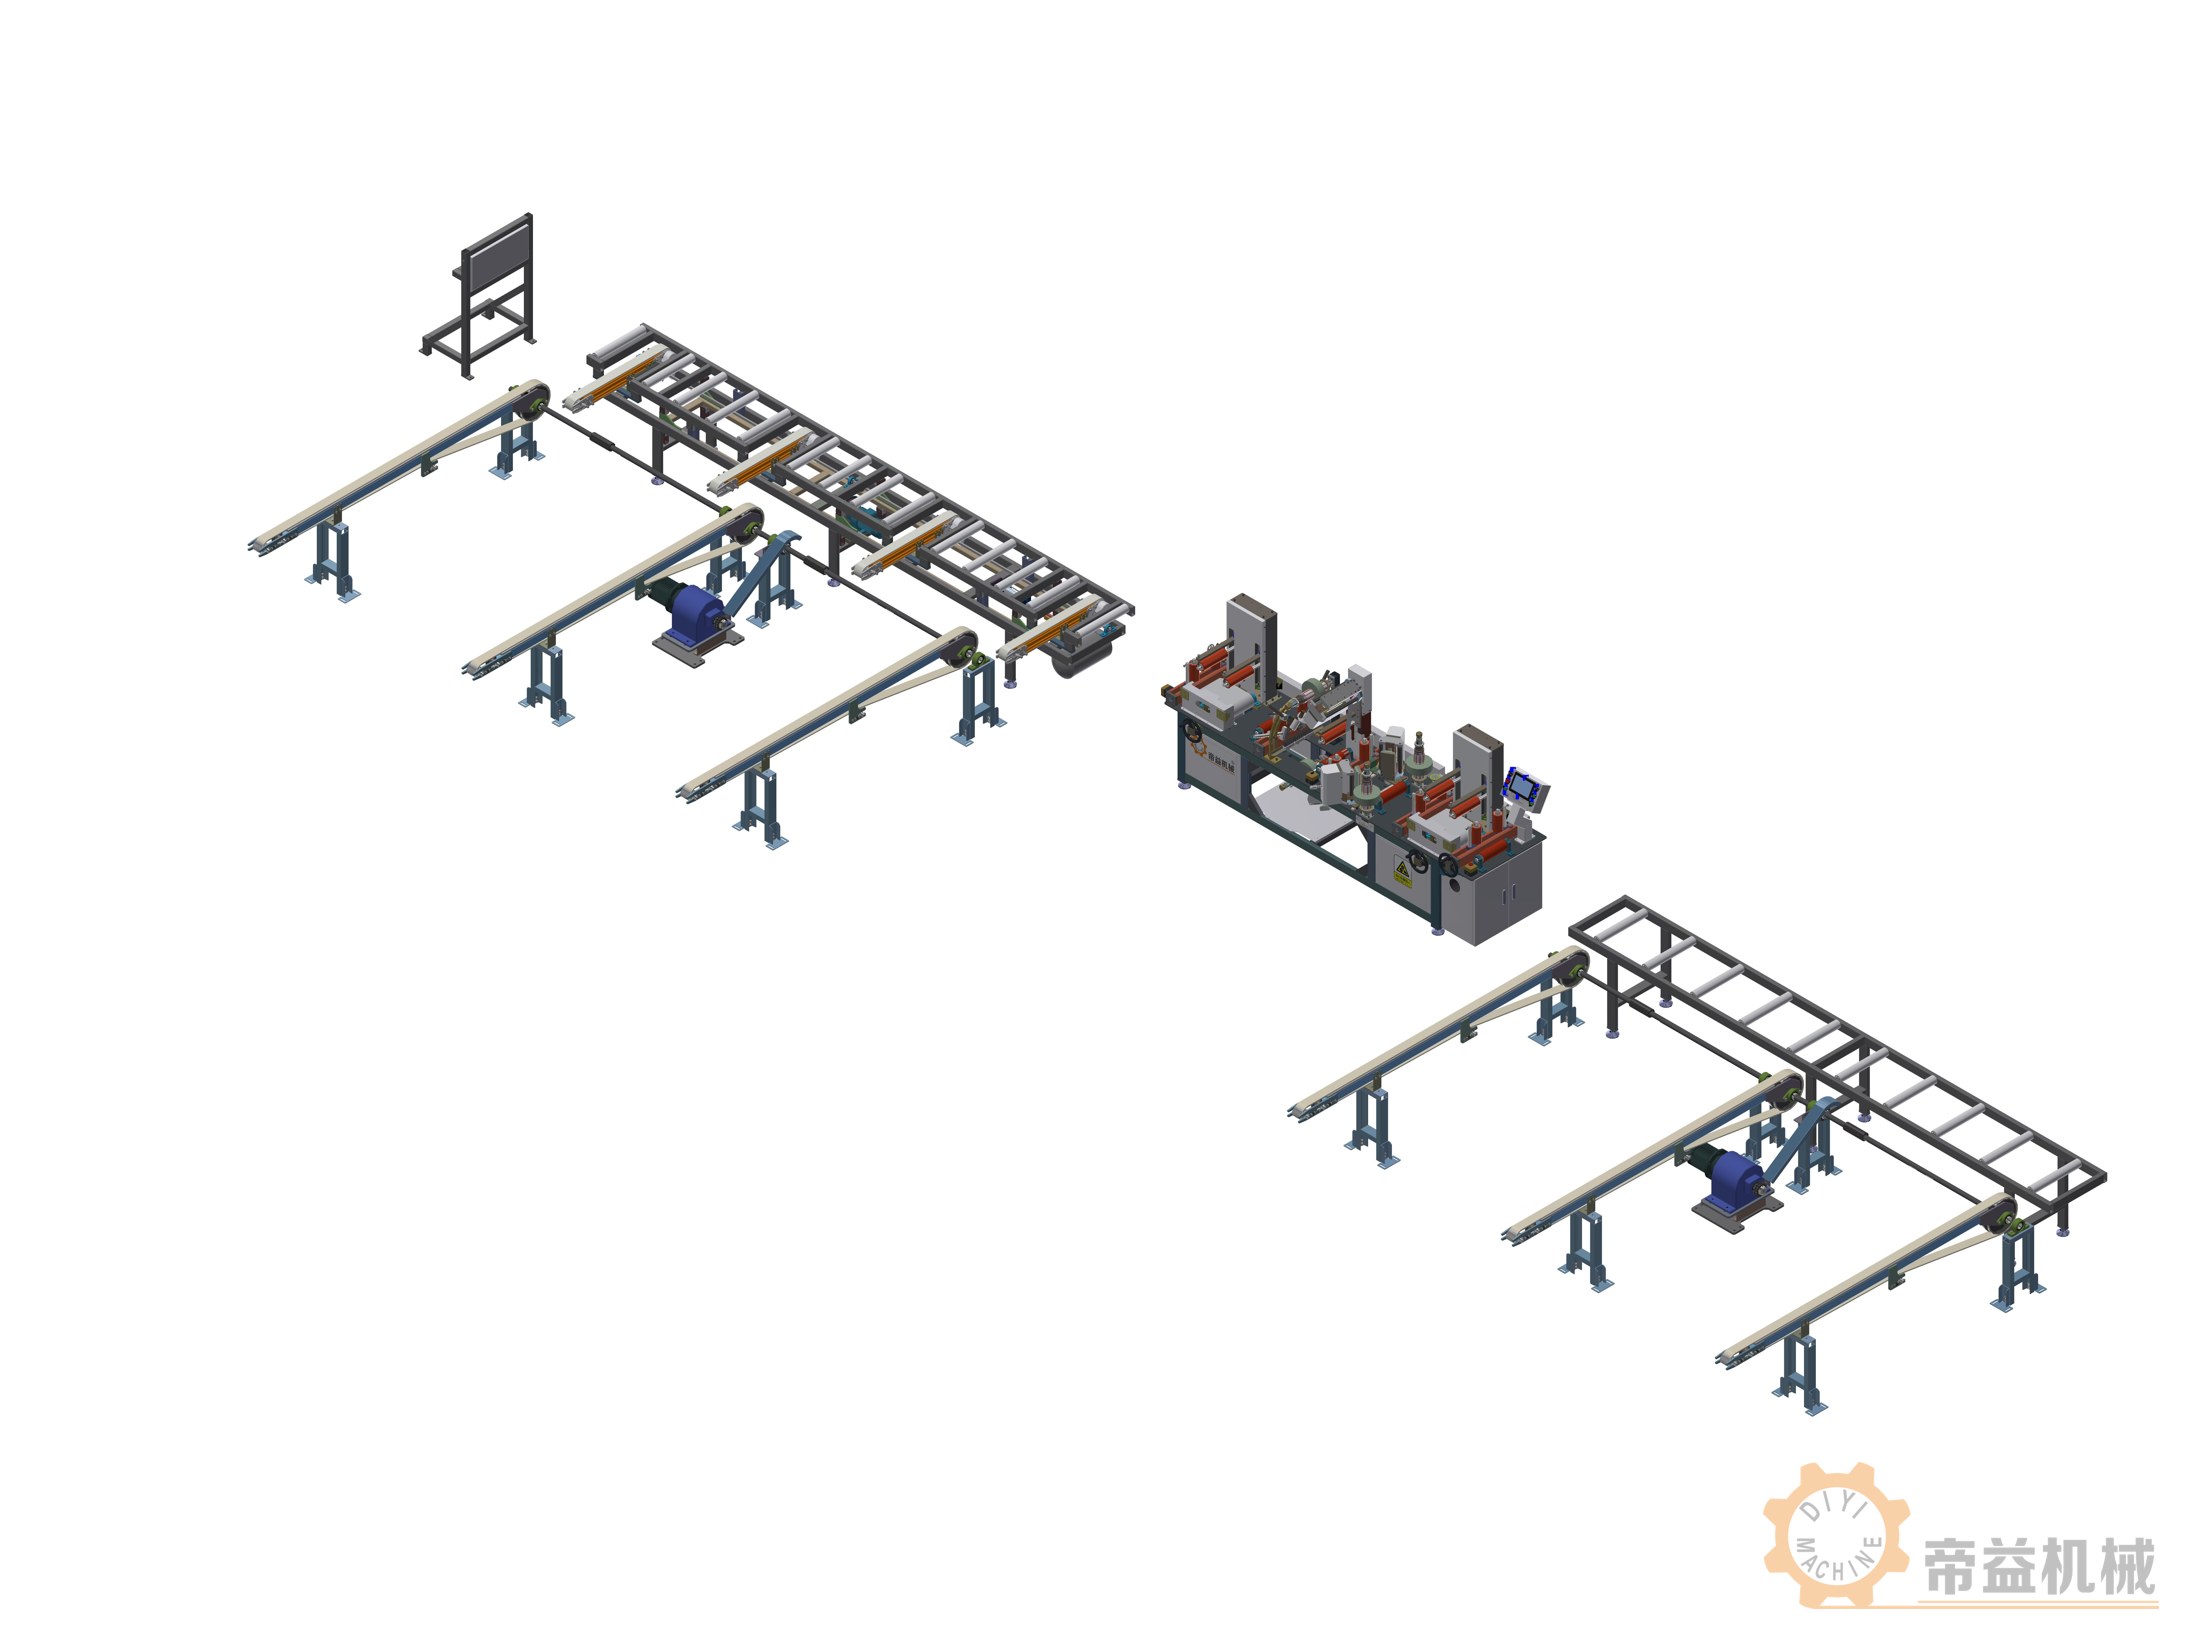
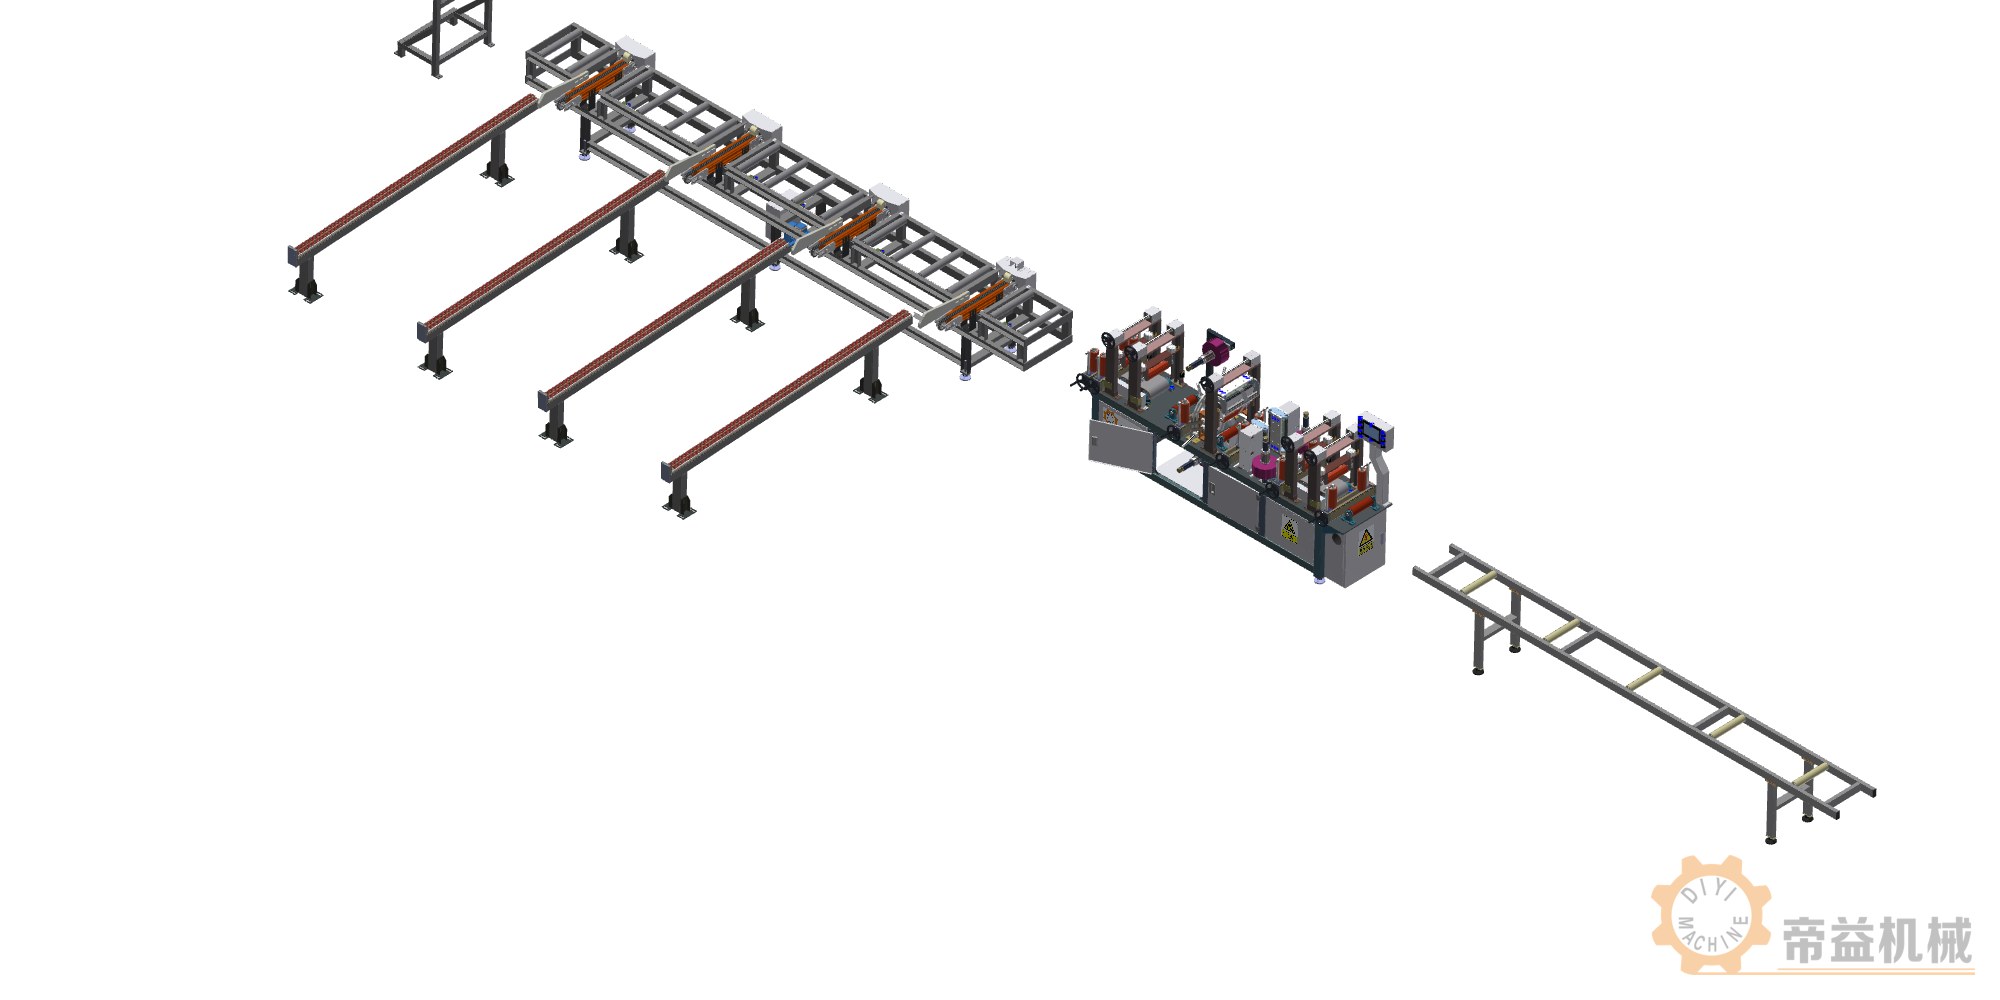
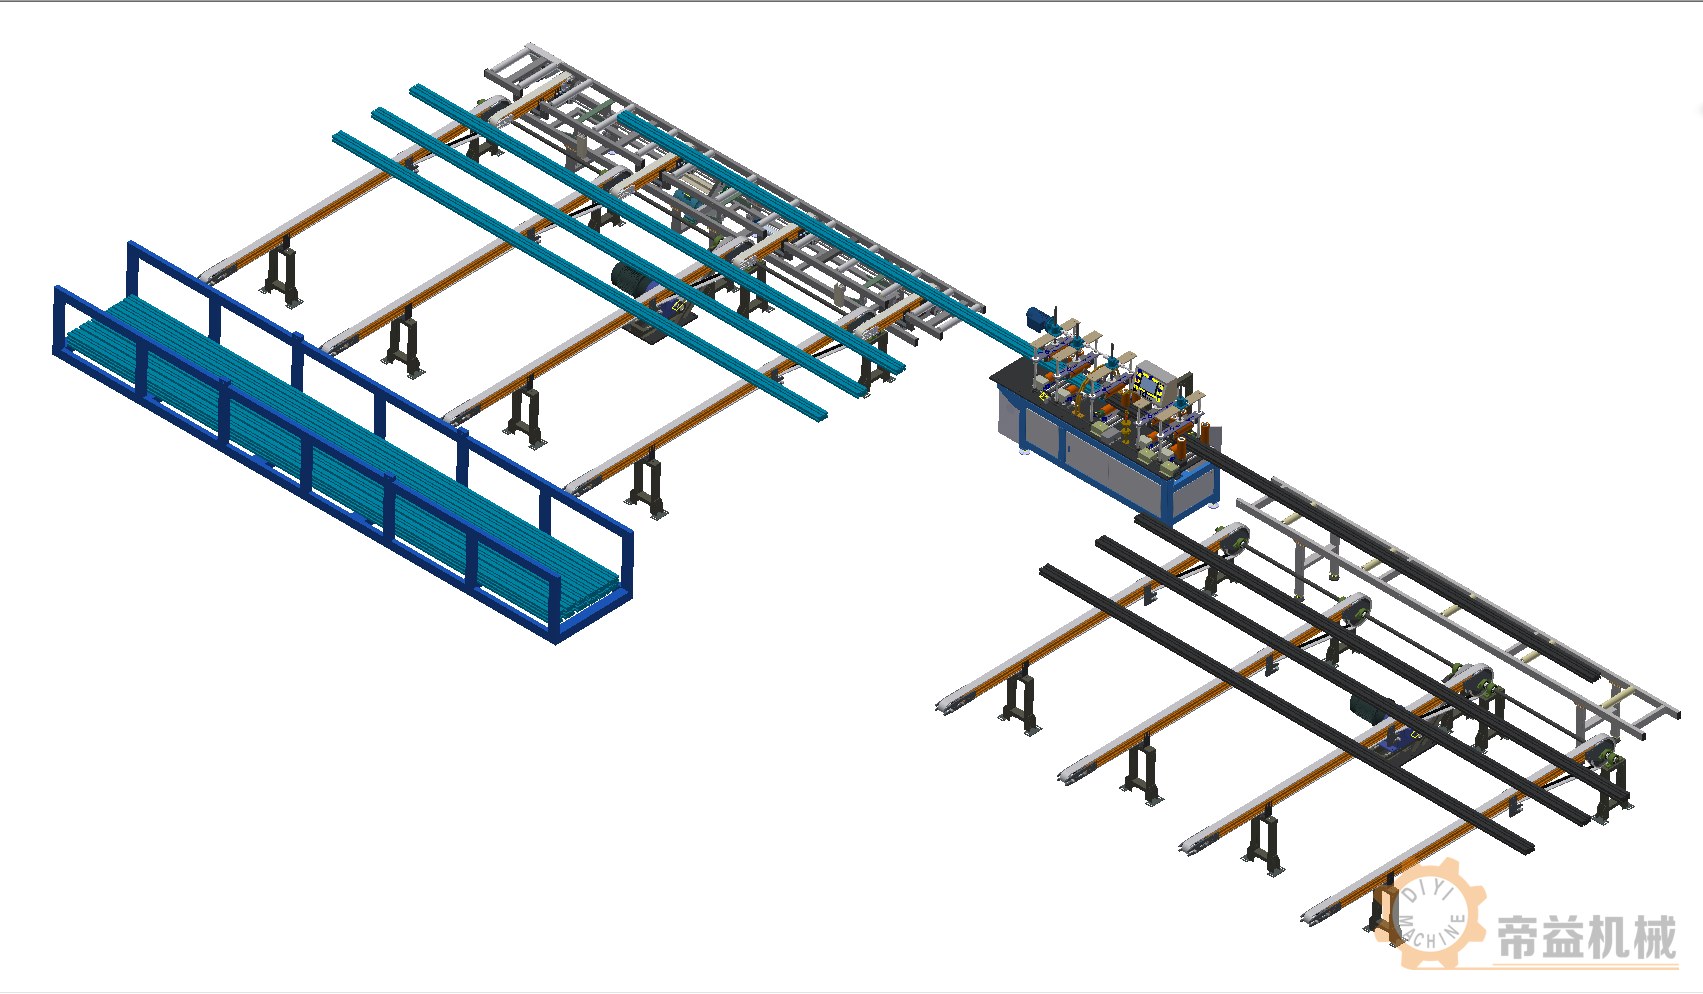
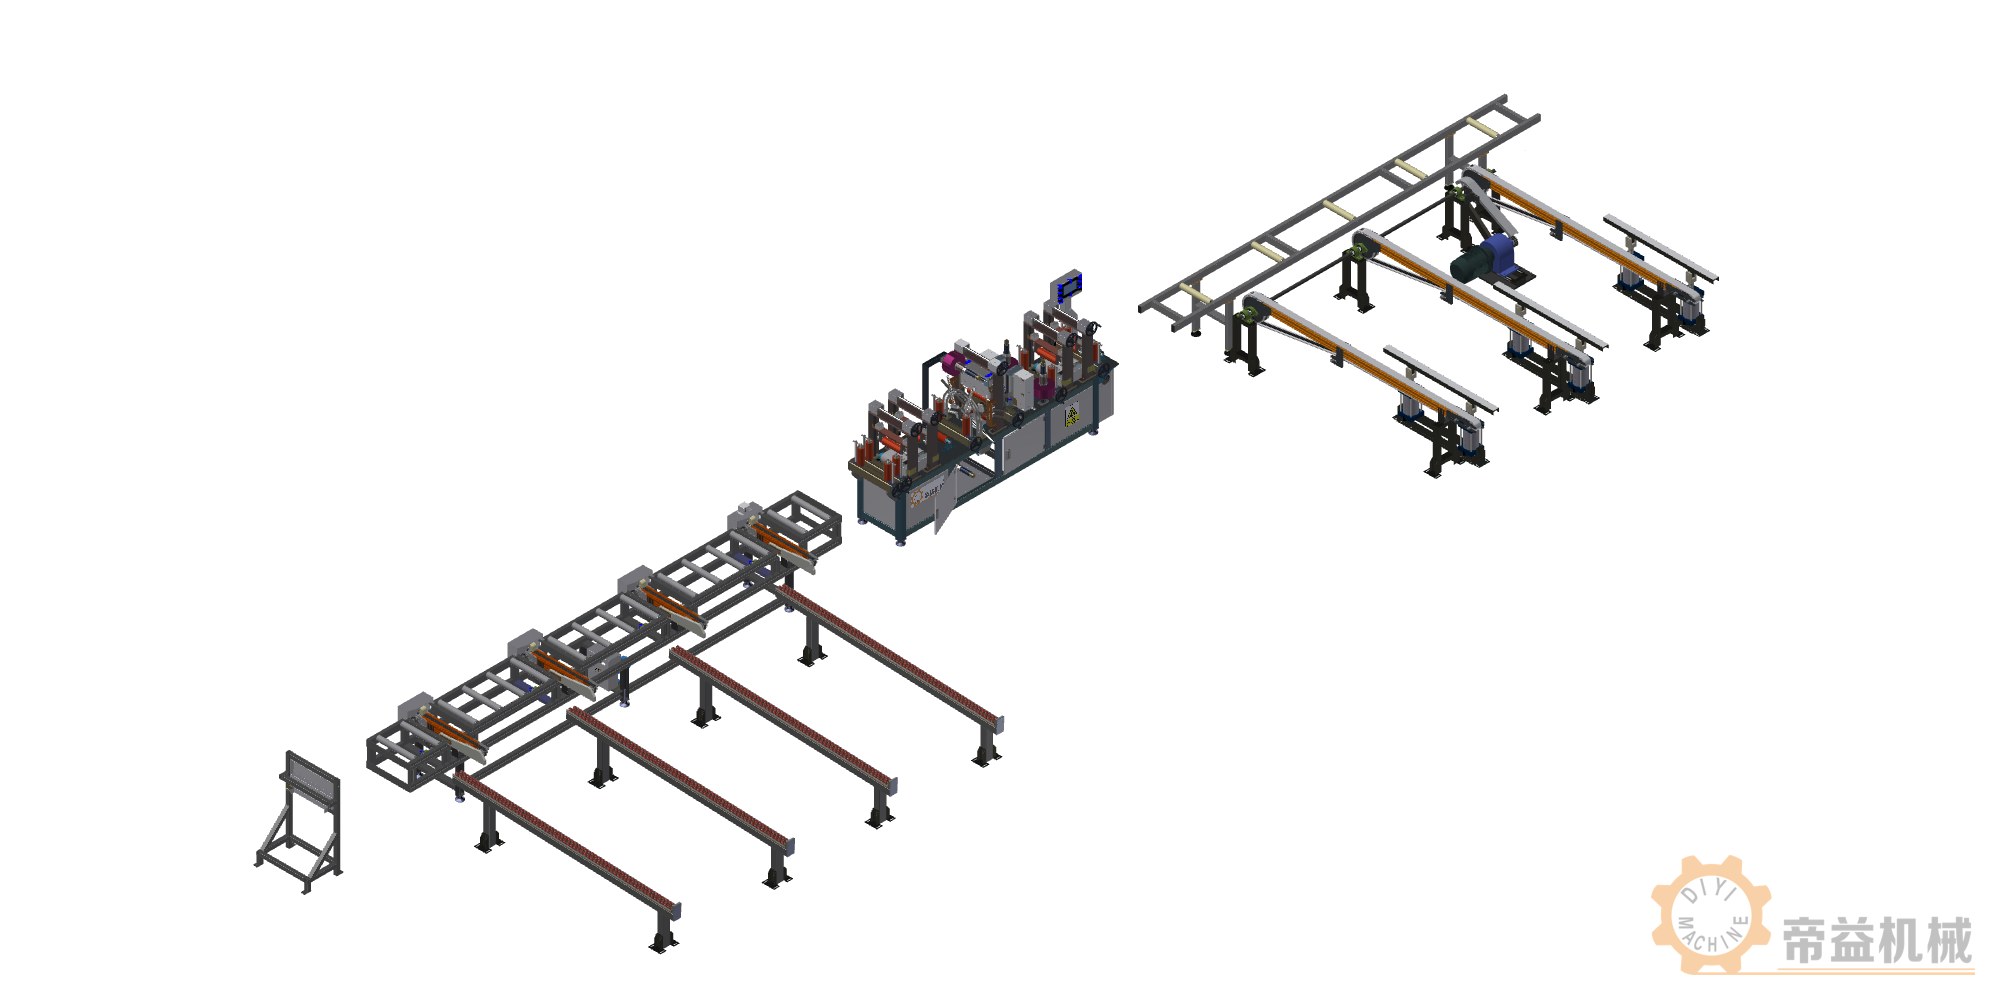
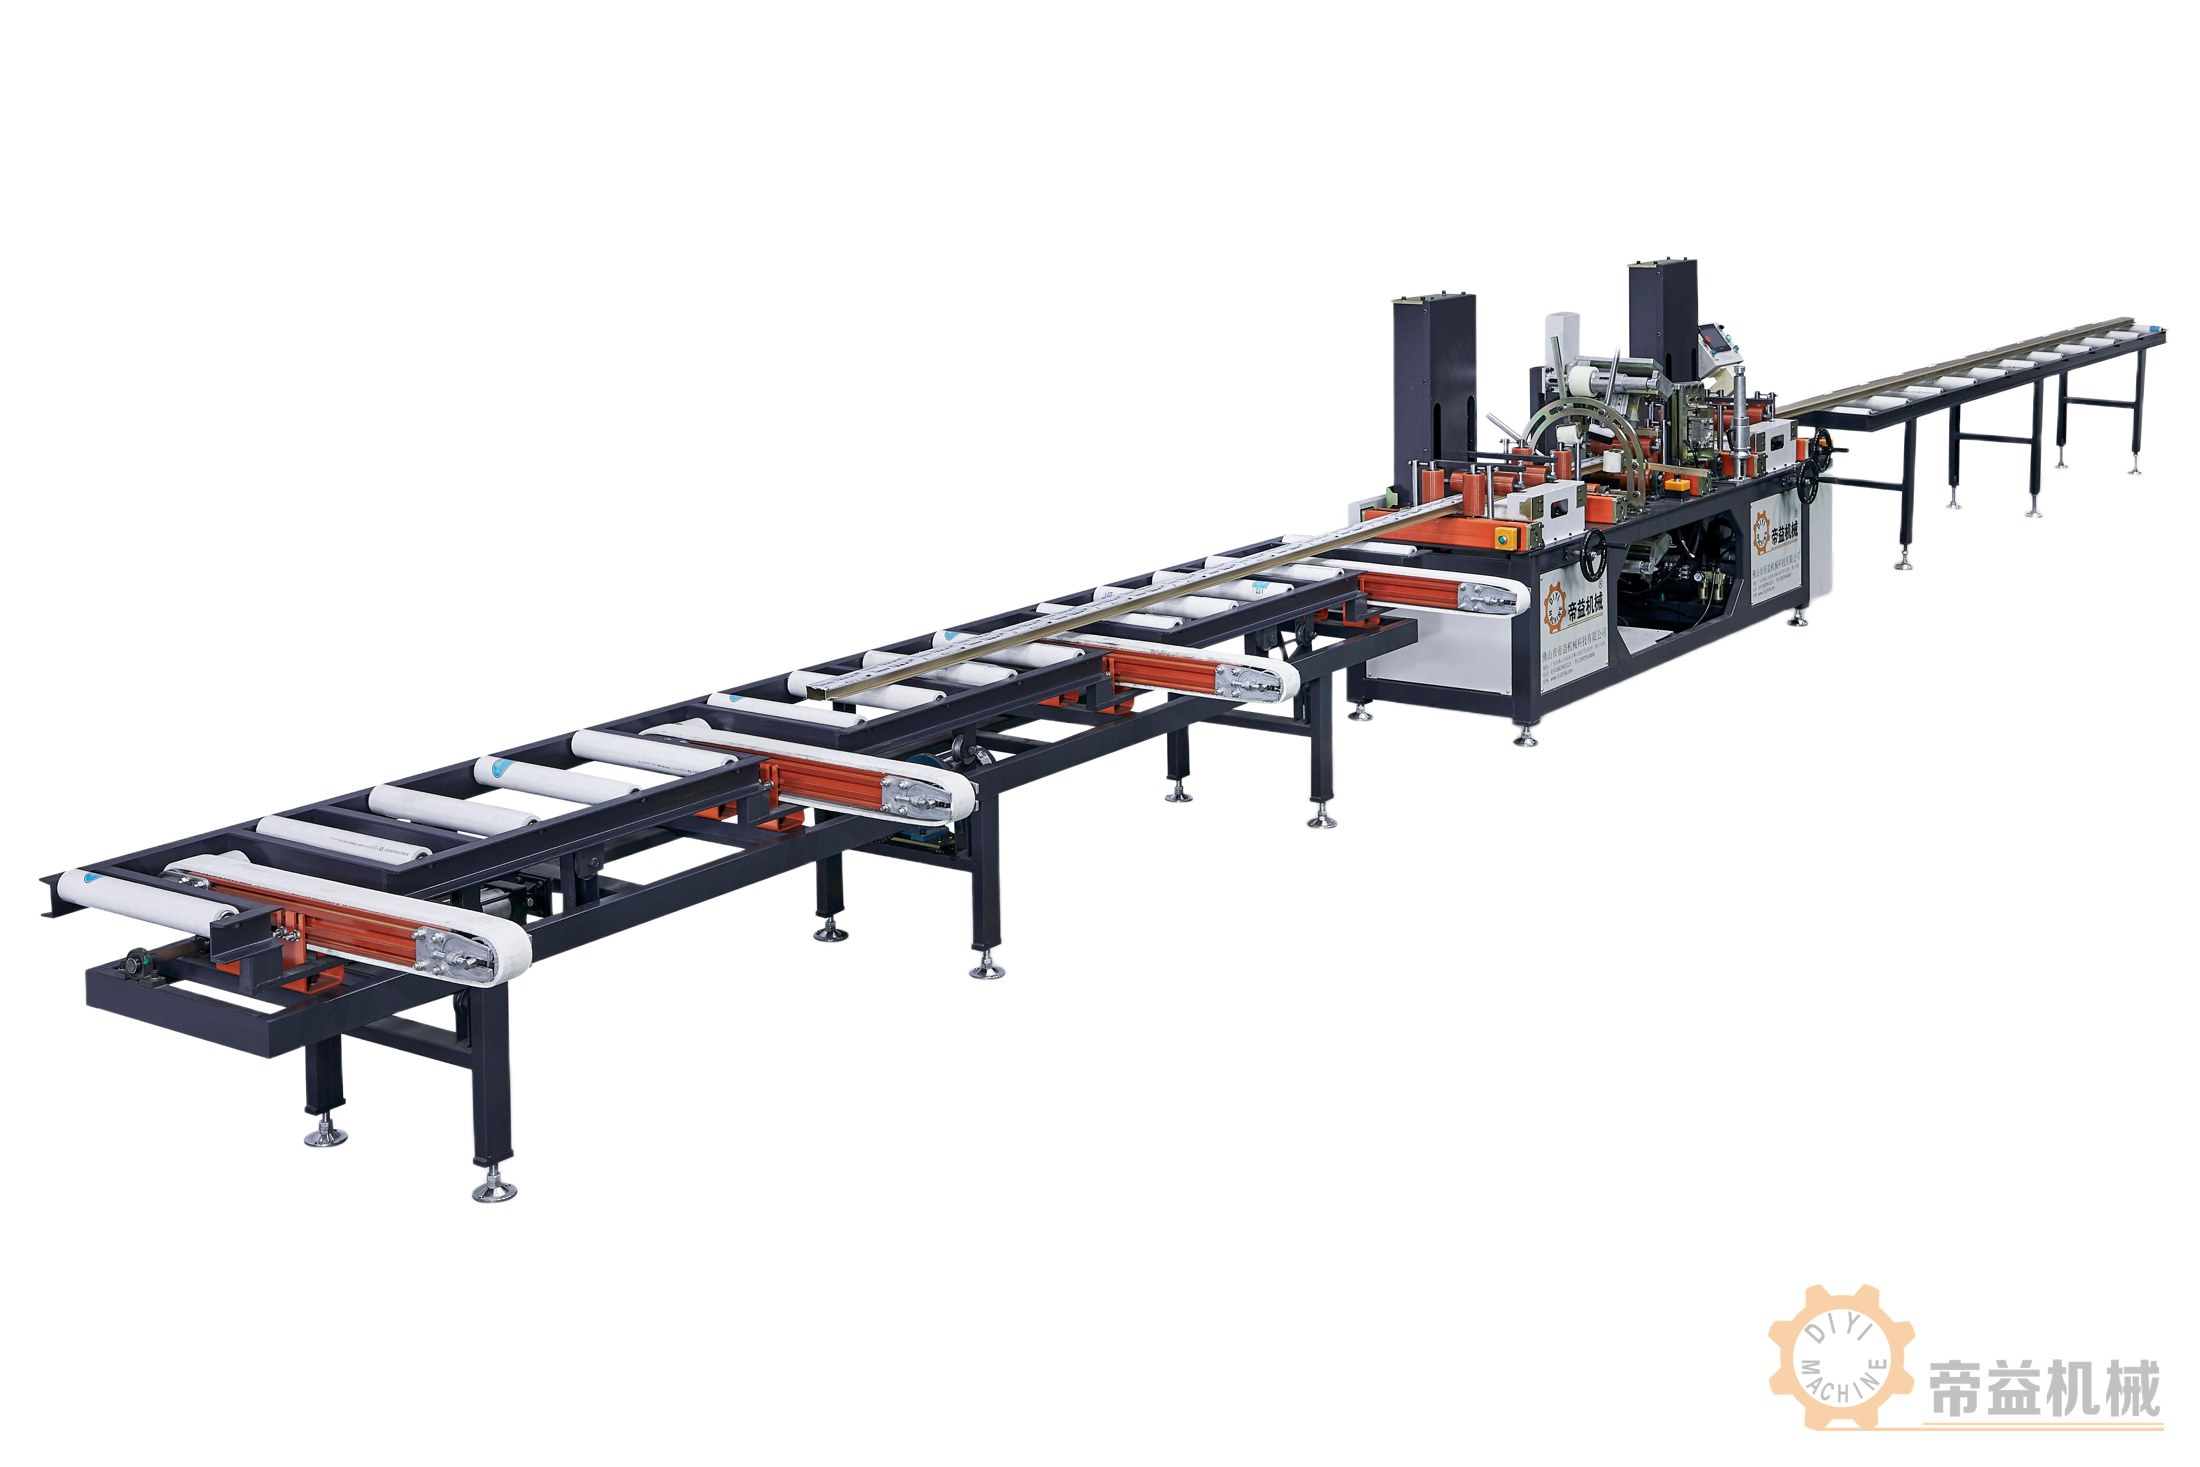
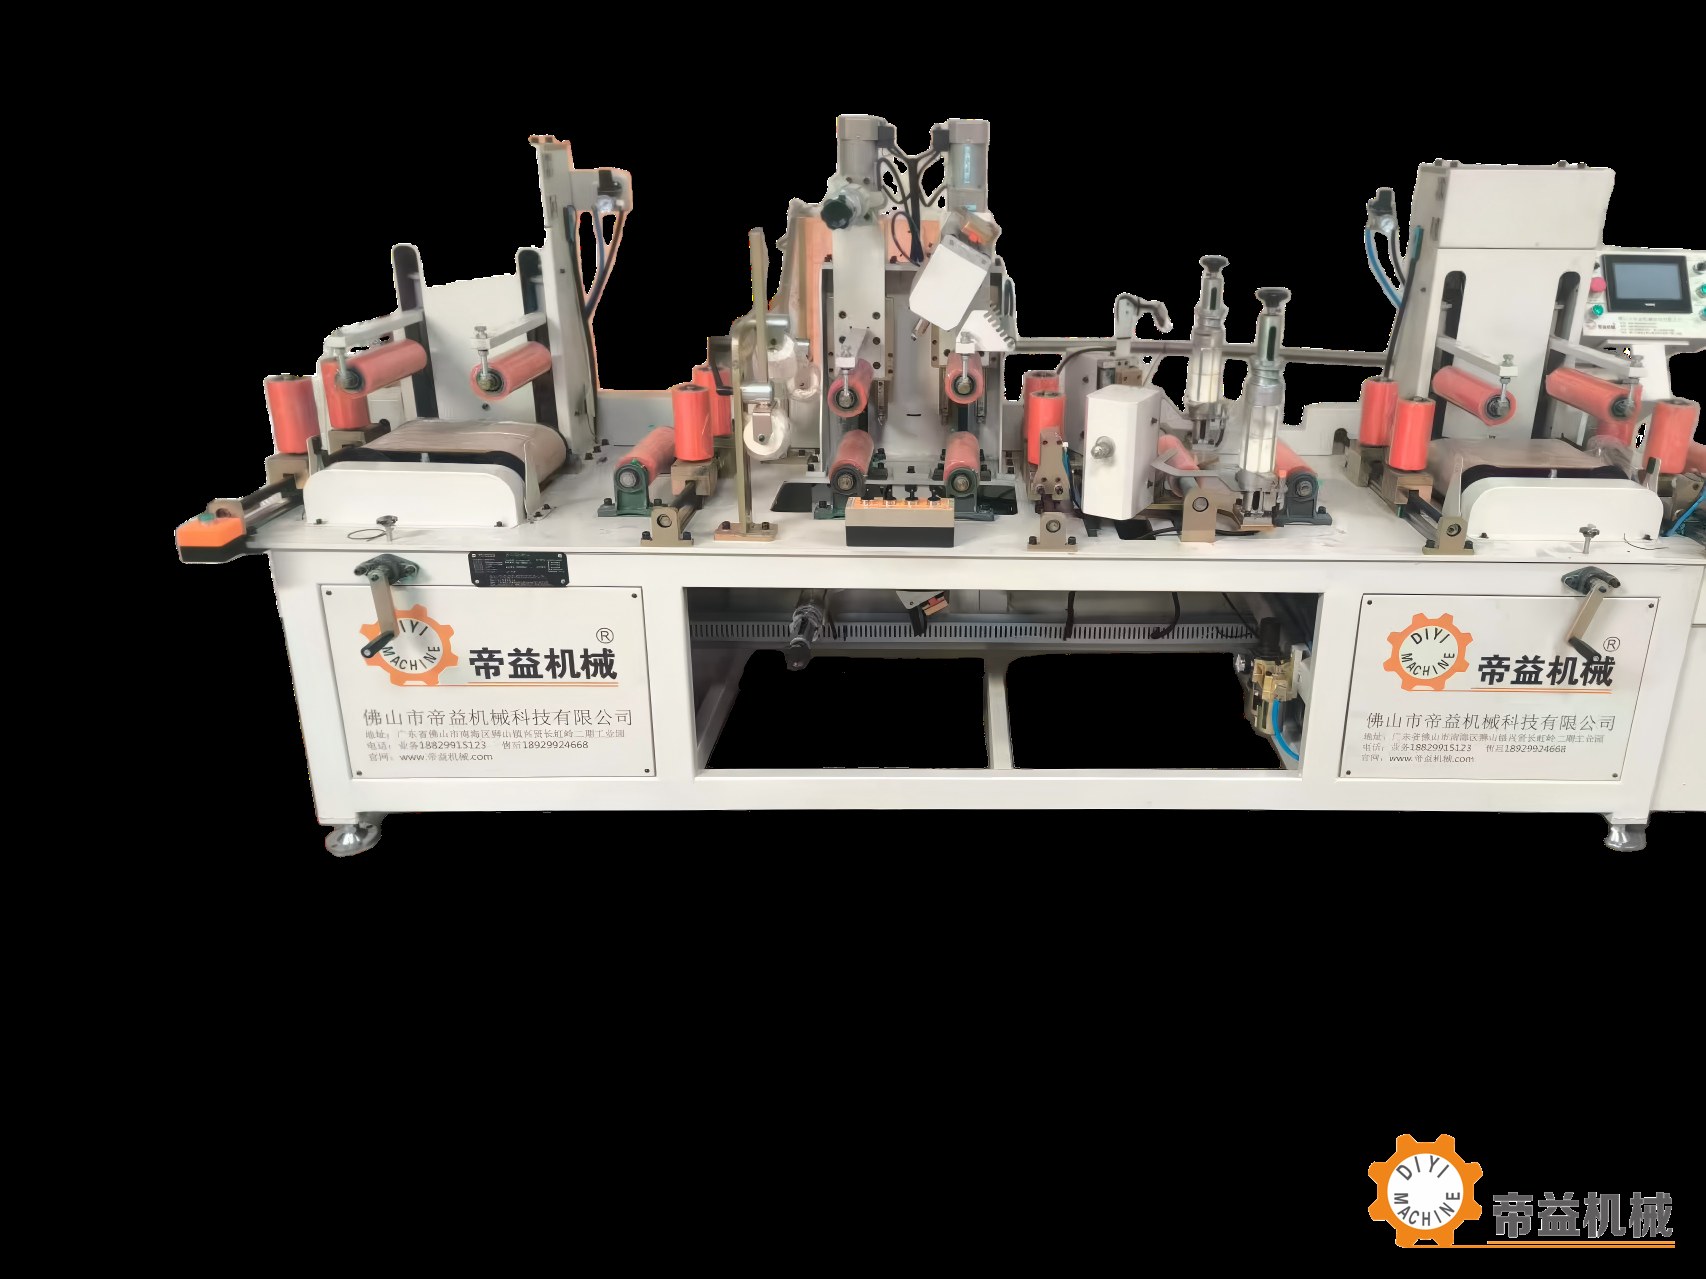
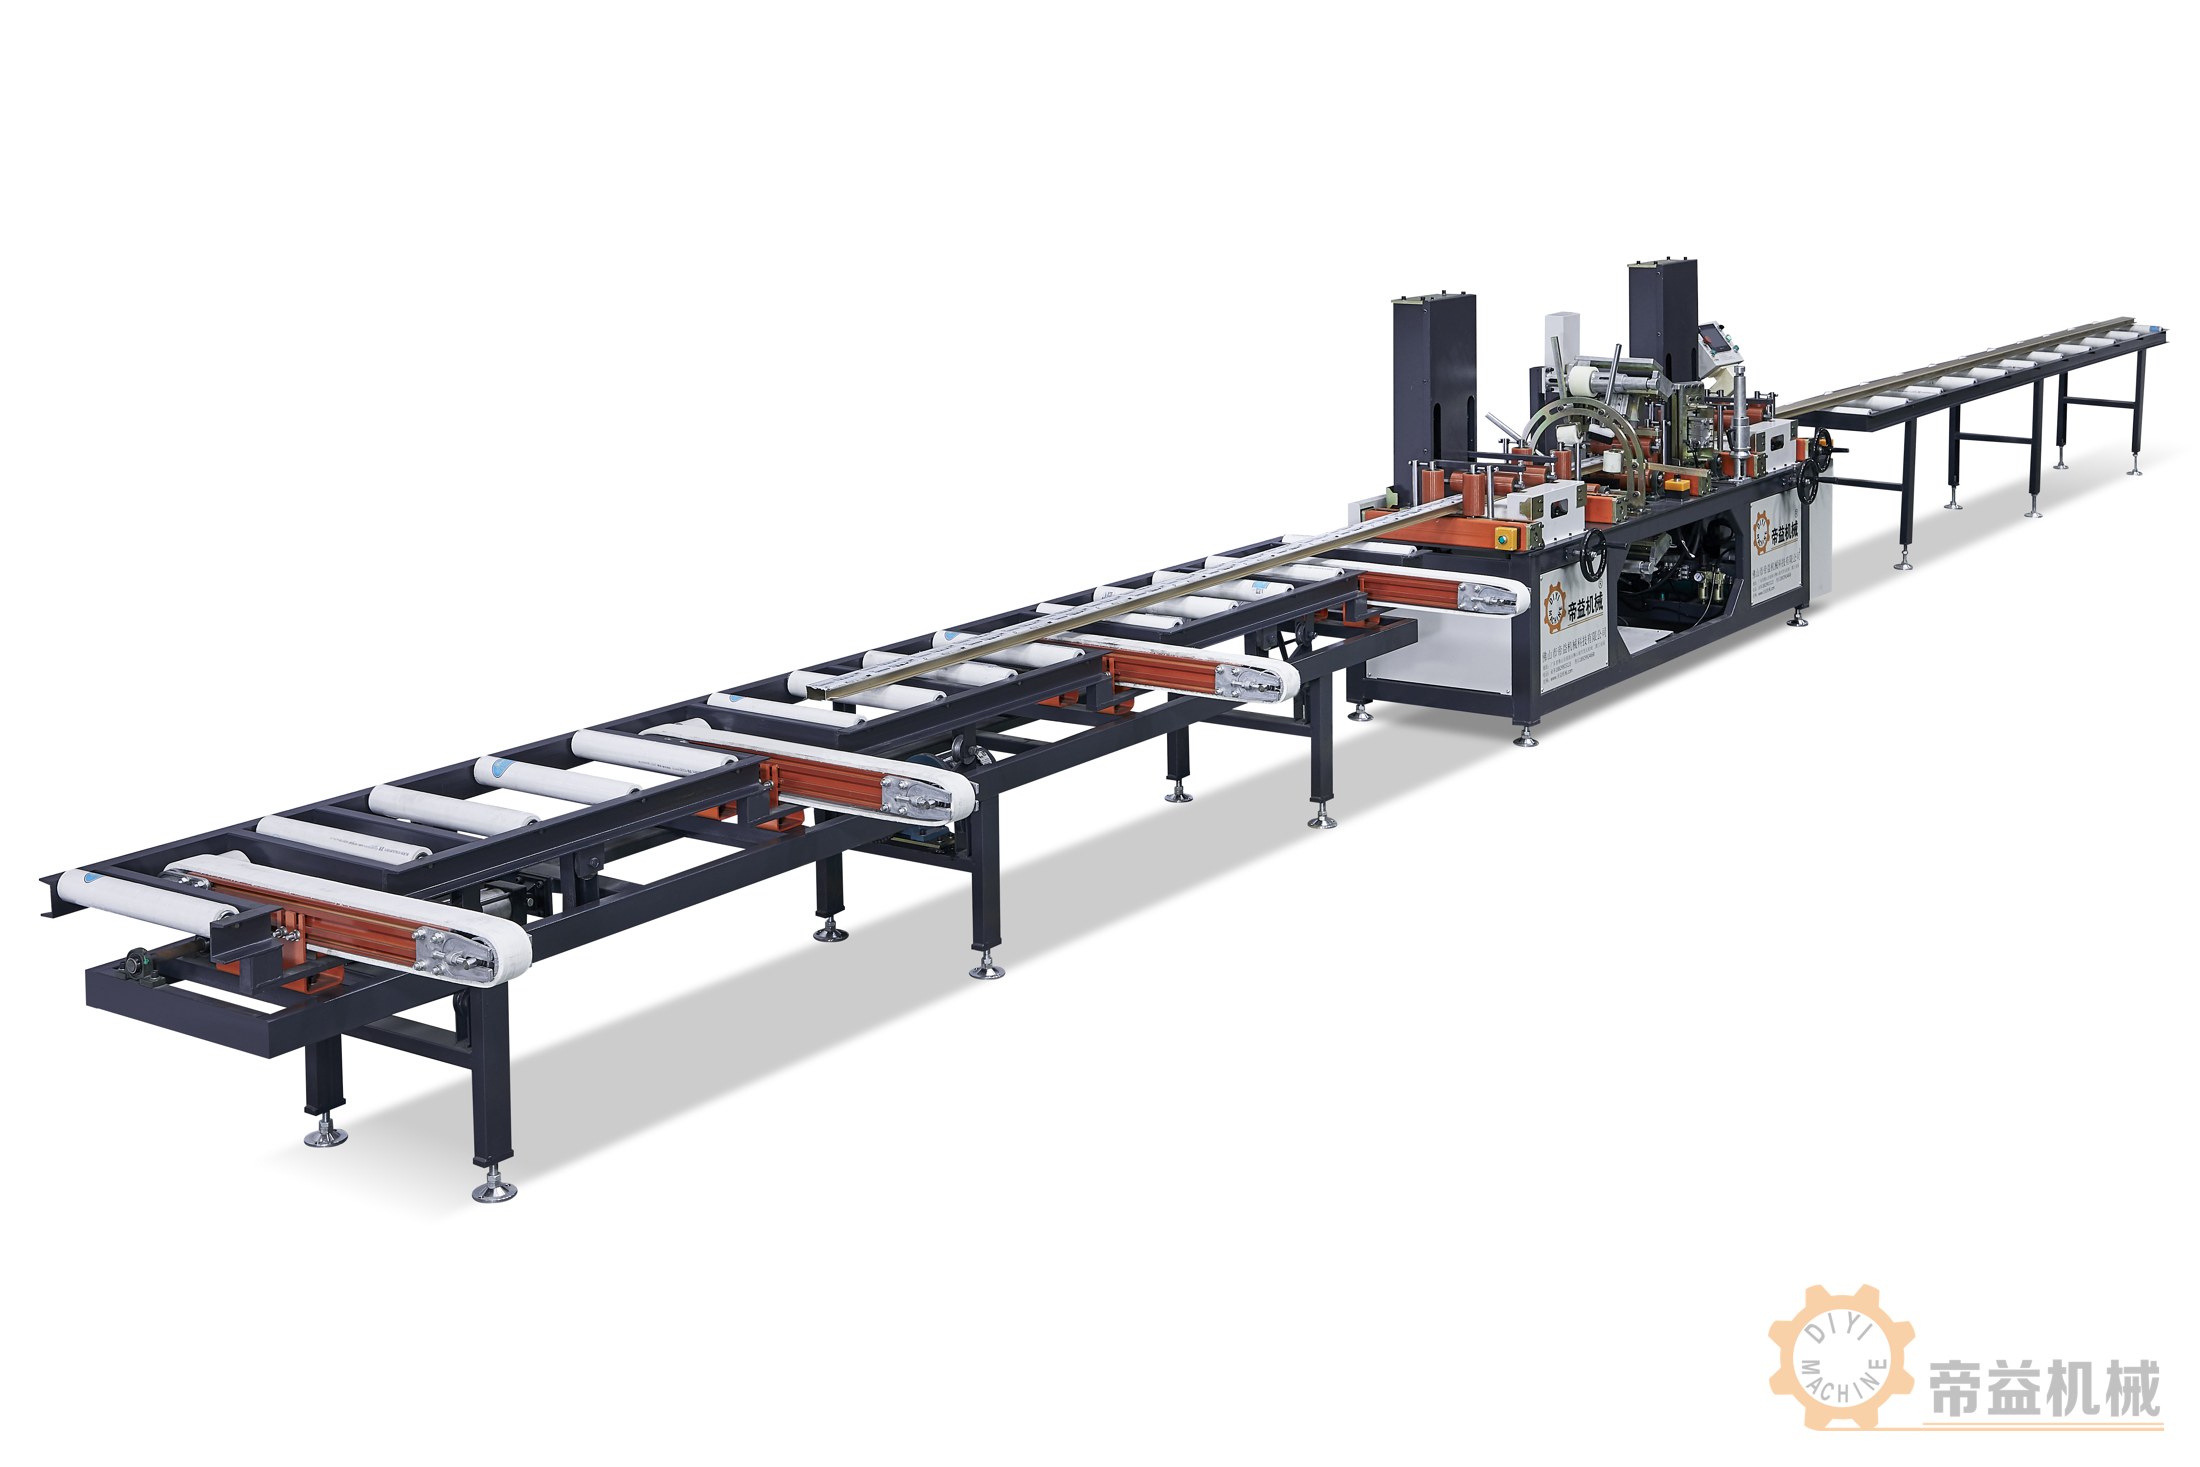
帝益机械型材自动贴膜机用于铝型材保护膜贴合、切膜和出料,适合门窗型材、装饰型材及其他长条型材的表面保护工序。型材沿输送方向通过贴膜主机,保护膜在导向和压合机构作用下贴到指定表面,随后切断、分离并送往平移缓存区。需要逐支保护的产品,可在贴膜后接单支套袋;成扎交付的产品,可接合料、单扎套袋或缠绕包装。
设备可按客户的型材截面、长度、贴膜面数、目标产量和车间布局定制机型。先确定需要保护的表面、膜边位置和端头留膜要求,再匹配上料与出料方式。
| 项目 | 参数及适用条件 |
|---|---|
| 型材长度 | 3500—7200mm |
| 型材截面 | 宽度≤200mm,高度≤140mm;异型面、凹槽及薄壁型材需核对支撑与压合位置 |
| 生产速度 | 0—15支/分钟,以6m型材计;连续运行节拍受上料、型材间距、换膜及合料方式影响 |
| 切膜精度 | ≤±5mm;结合保护膜延伸性、工件定位和调试条件确认 |
| 最大装膜直径 | Φ380mm |
| 主机外形 | 约3200×850×1550mm(长×宽×高),不含入料架、出料架、平移床和检修通道 |
| 总功率 | 6.8kW |
| 供电 | 380V,三相四线 |
| 气源压力 | 0.6—0.8MPa |
以上为DYTM-B配置。加长物料、多面贴膜、自动分料或整线联动需要重新匹配输送、驱动和控制配置;定制机型的适用范围、功率及占地分别列入方案。
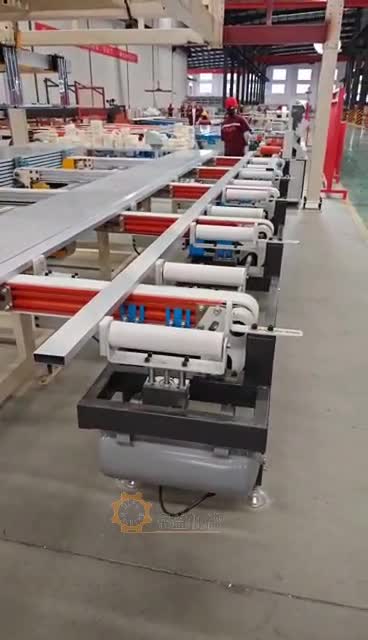
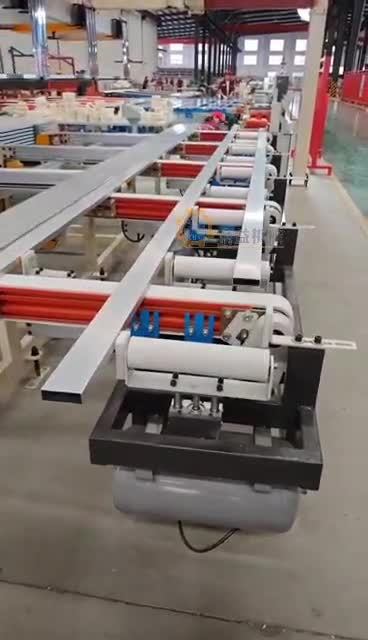
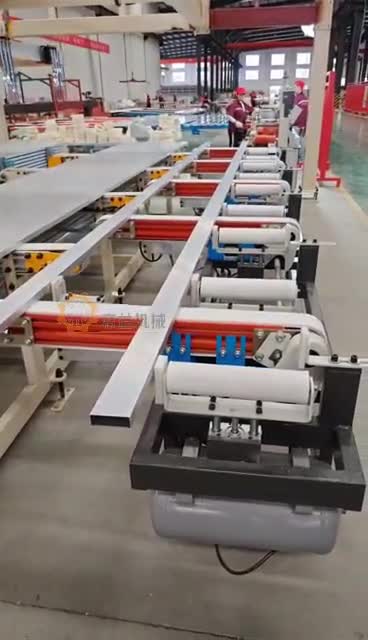
约60秒现场视频展示长料在输送工位间的移动以及上料、贴膜衔接。重点看型材支撑间距、导向姿态和工位间的等待时间。评估整线产量时,还要计入换规格、换膜和后段合料时间。
| 定制项目 | 需要确定的内容 |
|---|---|
| 物料适配 | 最短与最长型材、最大截面、单支重量、异型面和易变形位置,匹配导向、压合与支撑结构 |
| 贴膜工艺 | 贴膜面数、膜宽、膜卷规格、膜边位置、端头留膜或切齐要求,结合样件确定机构 |
| 上下料方式 | 人工入料、自动上料、出料平移缓存和合料接口,按生产组织选择 |
| 车间布置 | 左进右出或右进左出、输送高度、平移方向、缓存长度、维护空间及叉车通道 |
| 整线控制 | 与分料、套袋、缠绕、打扎或装框设备的就绪、缺料、满料及故障联锁信号 |
提供截面图、代表性样件、现用保护膜、成品包装照片和车间尺寸,即可沟通所需机型。特殊截面、特殊涂层或超出常规范围的物料,先试样确认贴合效果,再确定定制配置。
可以在约定的调节范围内换型。需要比较各截面的支撑面、贴膜面和导向位置;截面差别较大时,可讨论专用导向件或工装。换型还包括膜宽、压辊位置及端头要求的调整。
先检查型材表面是否有油污或粉尘、保护膜是否适配涂层,再检查膜卷安装、导向位置、放卷张力与压合设置。凹槽和不连续表面应单独确认覆盖方式。
人工上料、人工组合打扎的配置仍需人员负责上料、合料和换膜。需要减少人工搬运时,可把自动分料、上料和平移缓存纳入方案,并匹配后段包装节拍。
可以按旧线改造需求设计接口。核对进出料高度、方向、现有控制方式和后段接料条件;后段停止时,应有明确的缓存和停机逻辑,避免长料连续堆积。
用客户的典型型材和保护膜连续试机,记录正常运行、换膜、换规格及后段等待时间。单机最高速度与整班合格品产量分开计算,验收时同时检查膜边、切膜位置和表面状态。
需要定制贴膜机或改造现有产线,可发送型材规格、膜材样品和车间布局,沟通贴膜面、目标节拍和前后段配套。
全国服务热线 : 业务:13928636733 售后:18929924668

关注了解更多资讯

在
线
客
服