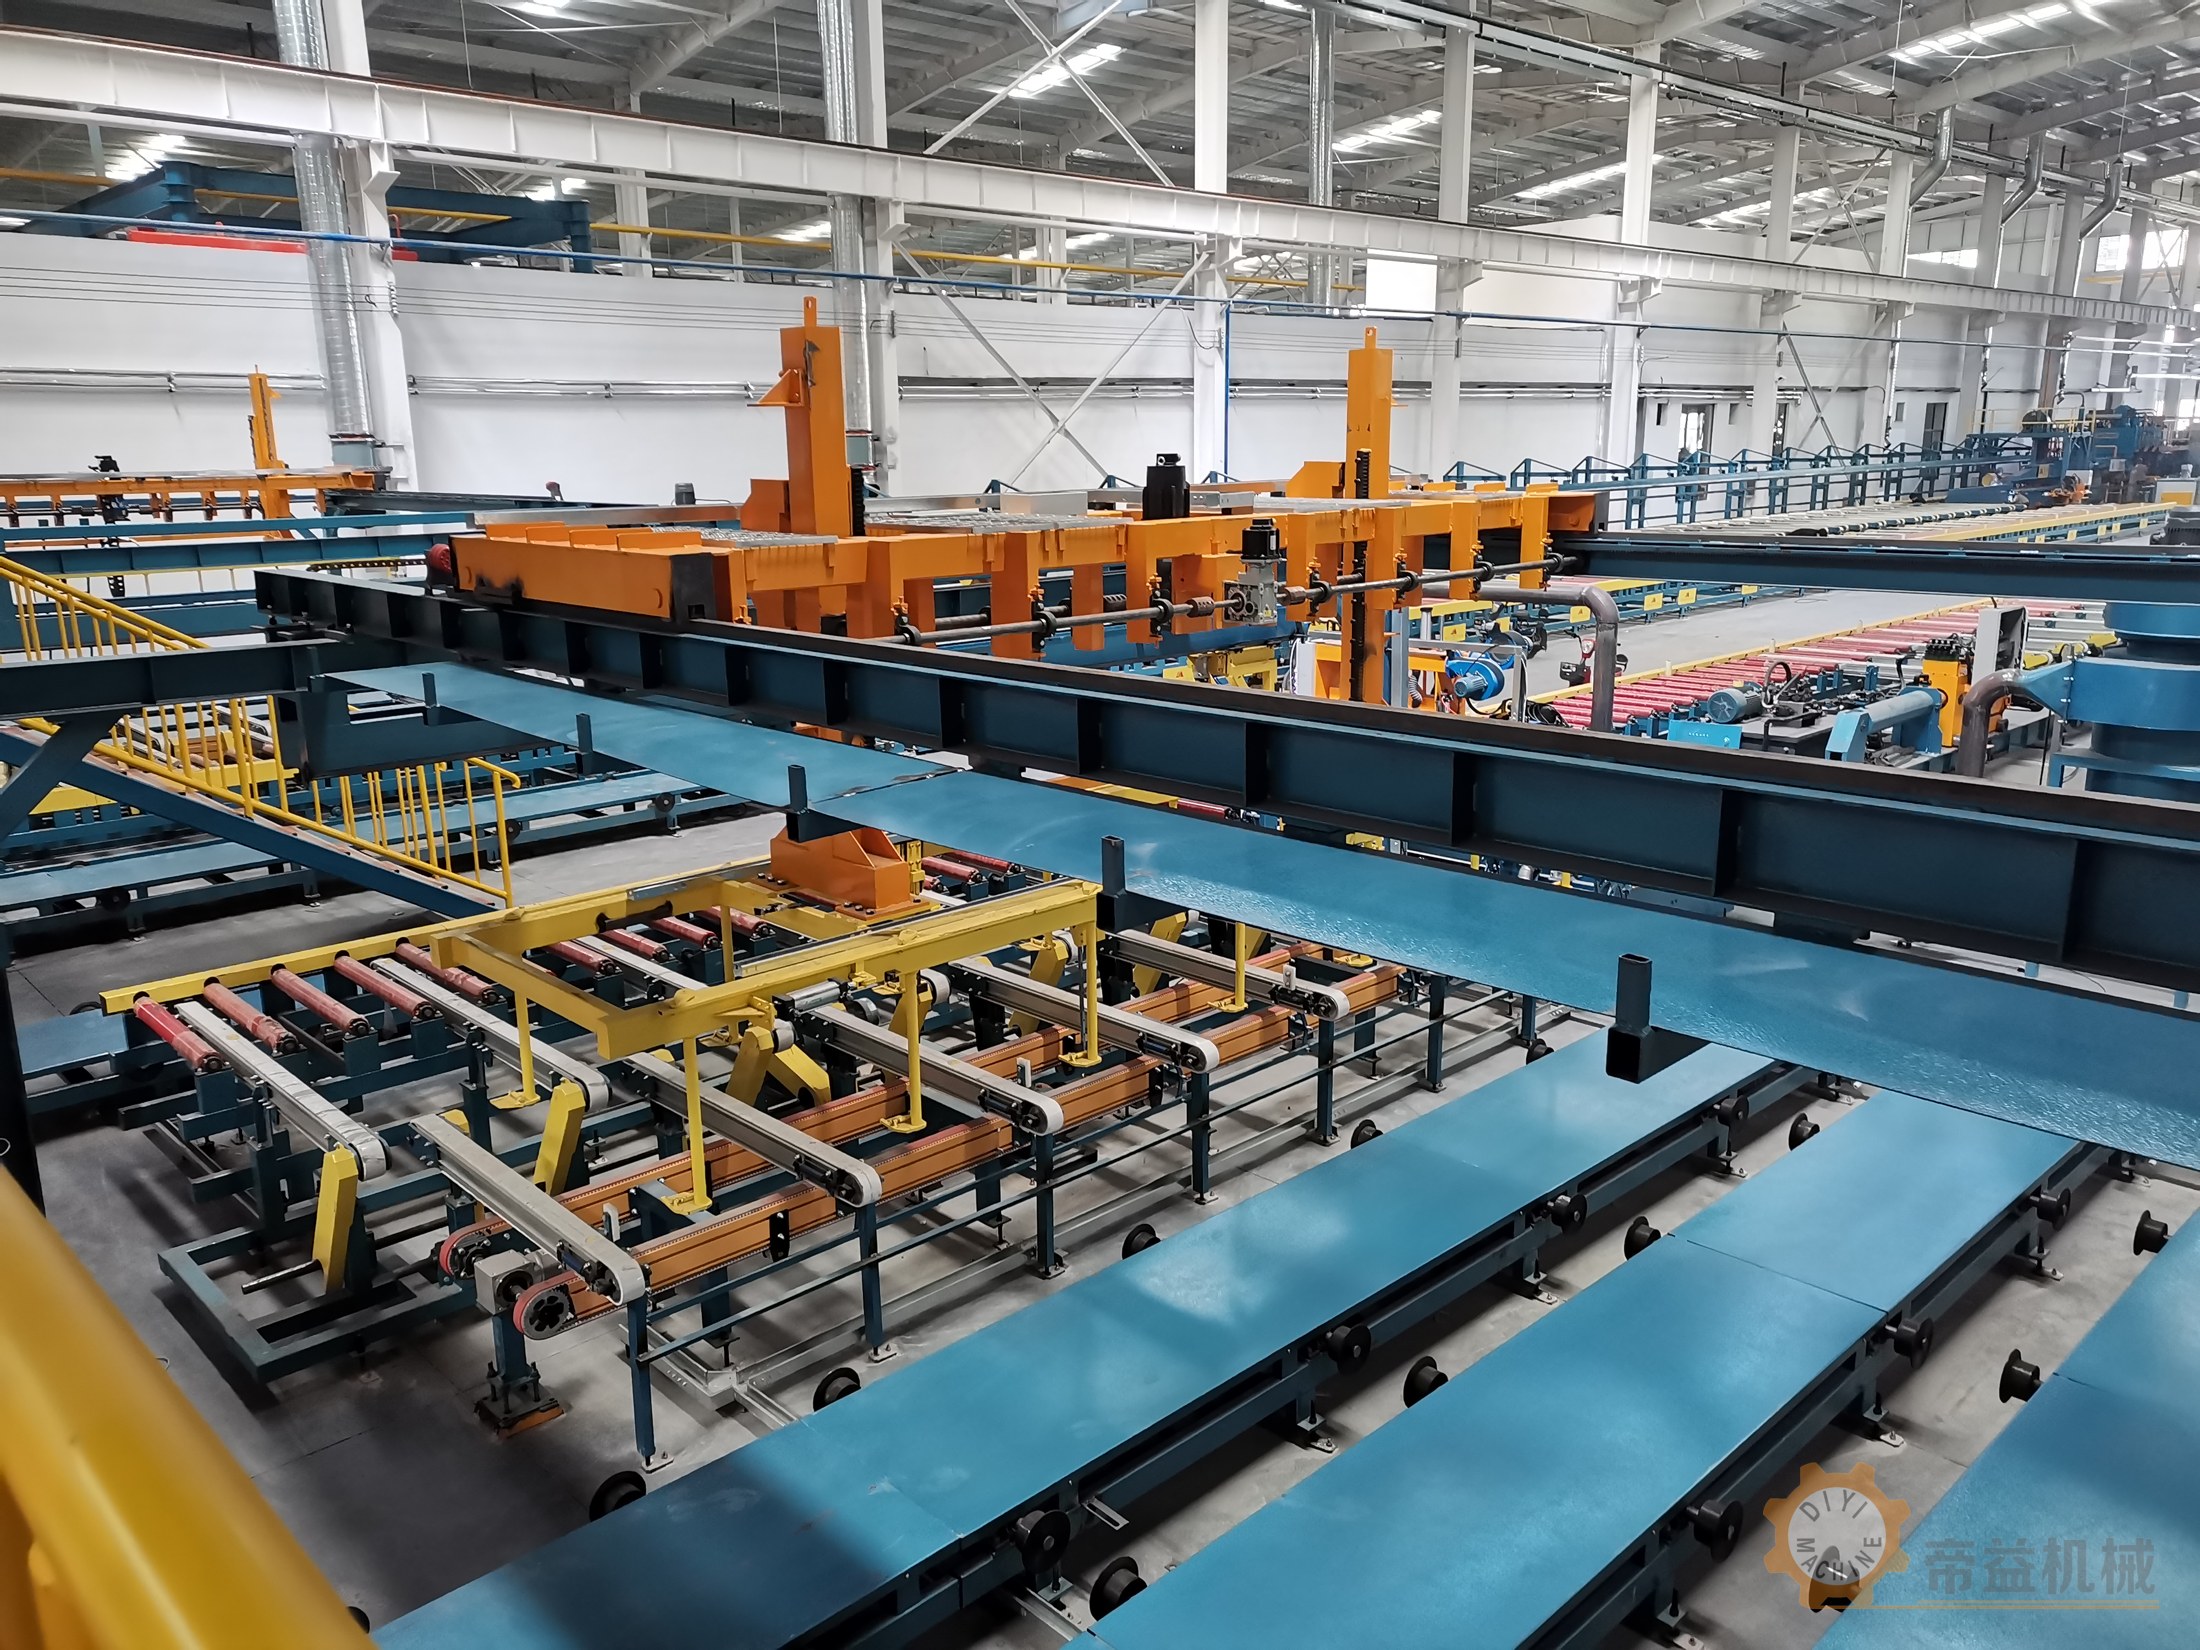
自动装框工位用于将型材或已包装的成组物料按约定方式放入料框,并与前后段输送、缓存和料框转运衔接。选型应围绕型材成组方式、料框结构、载荷及工位接口展开。
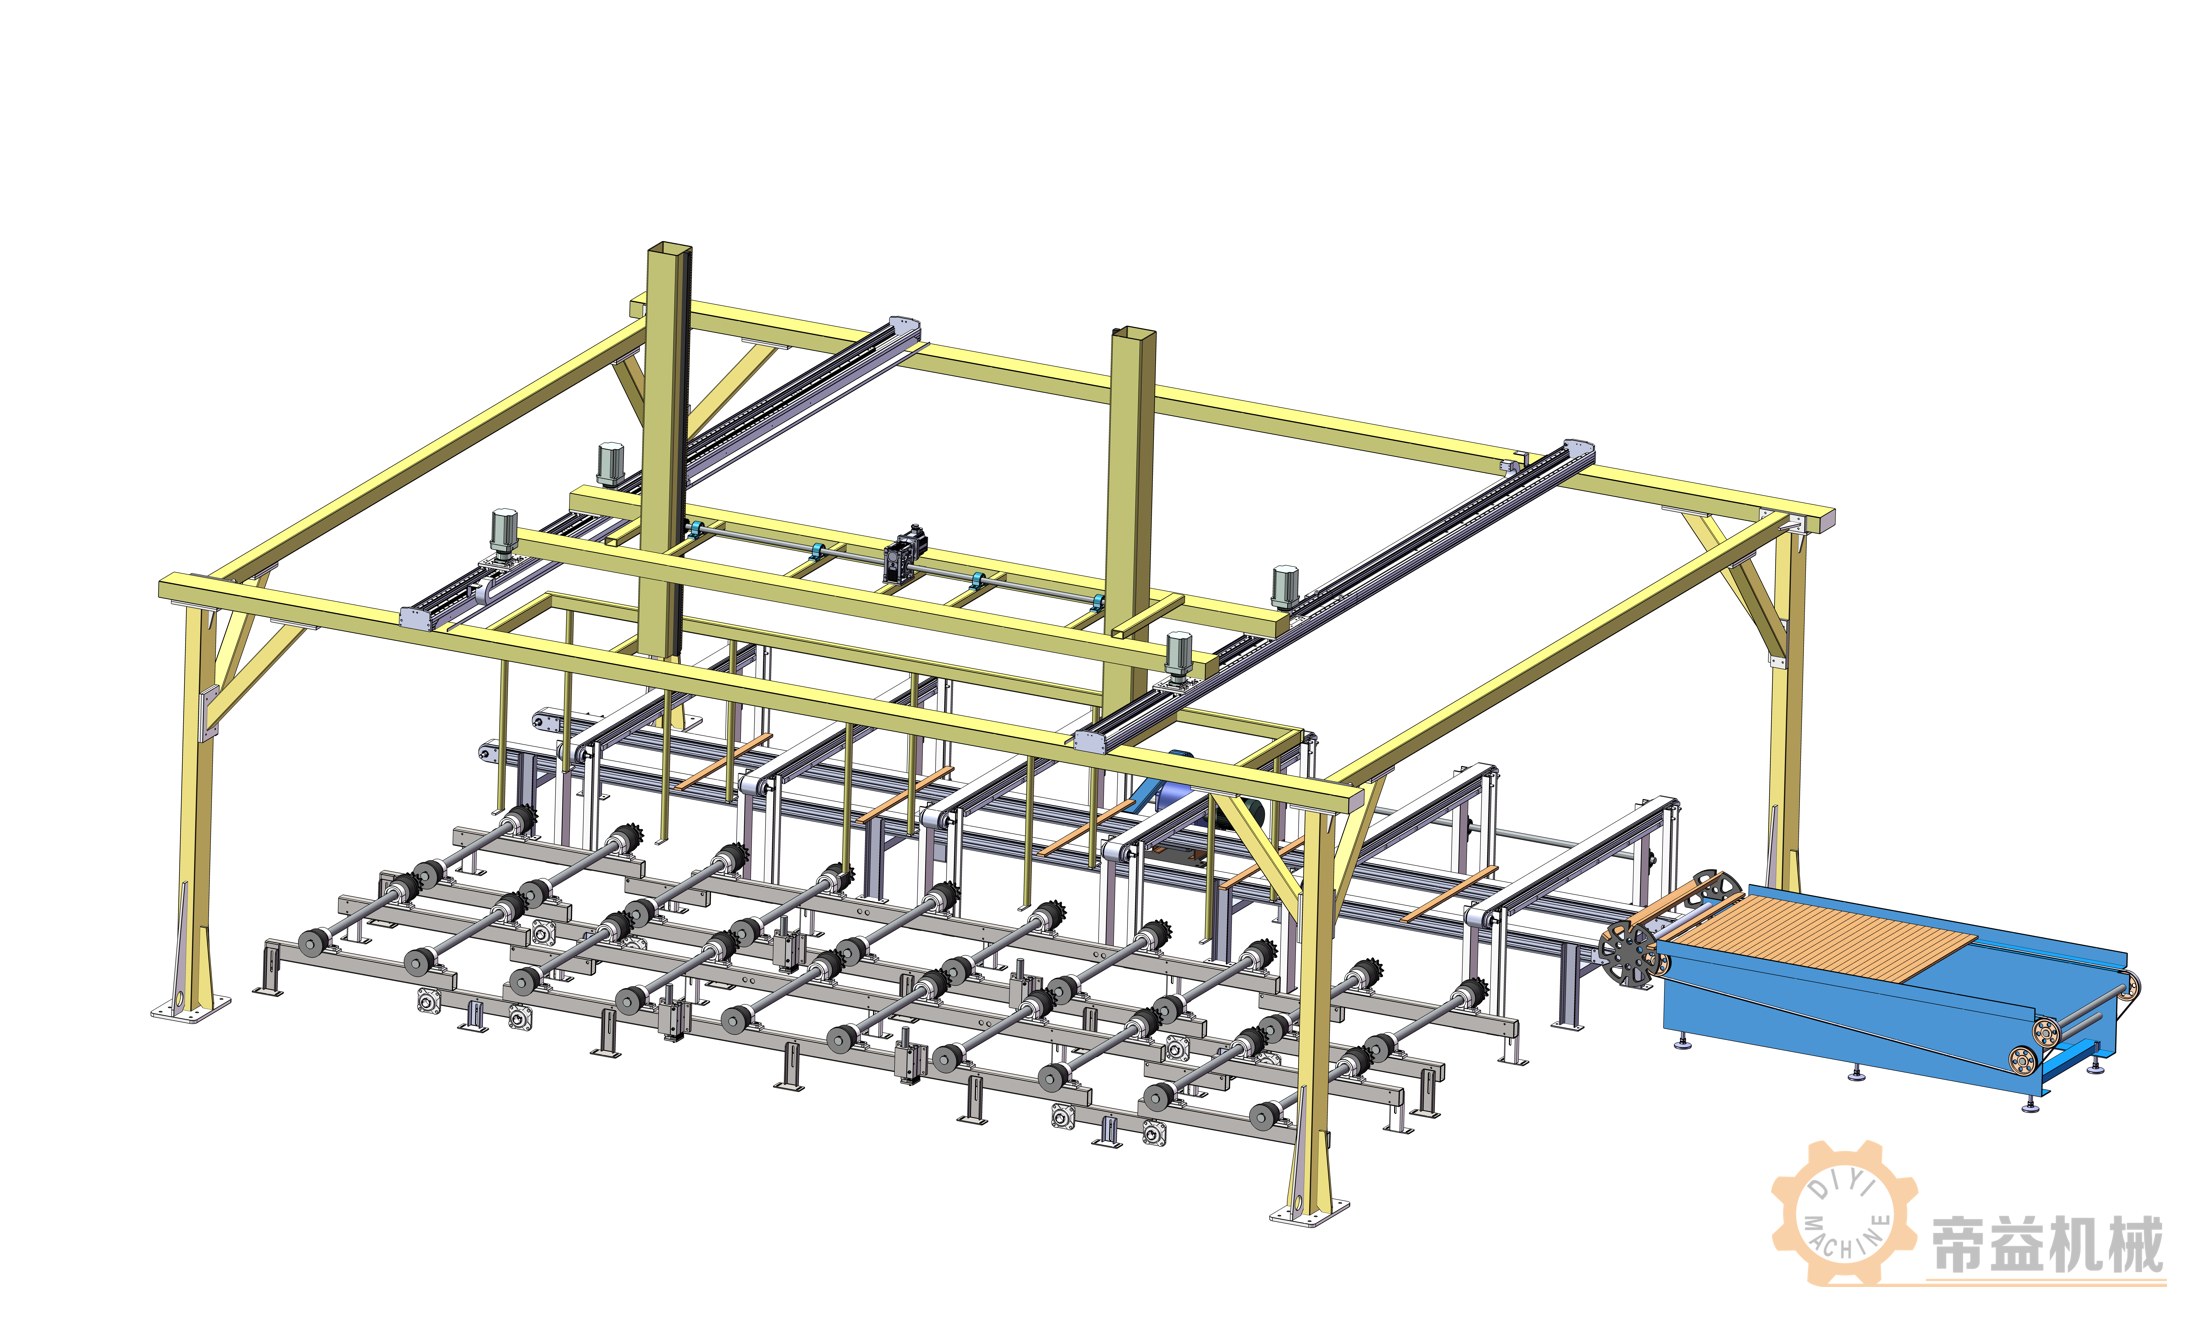
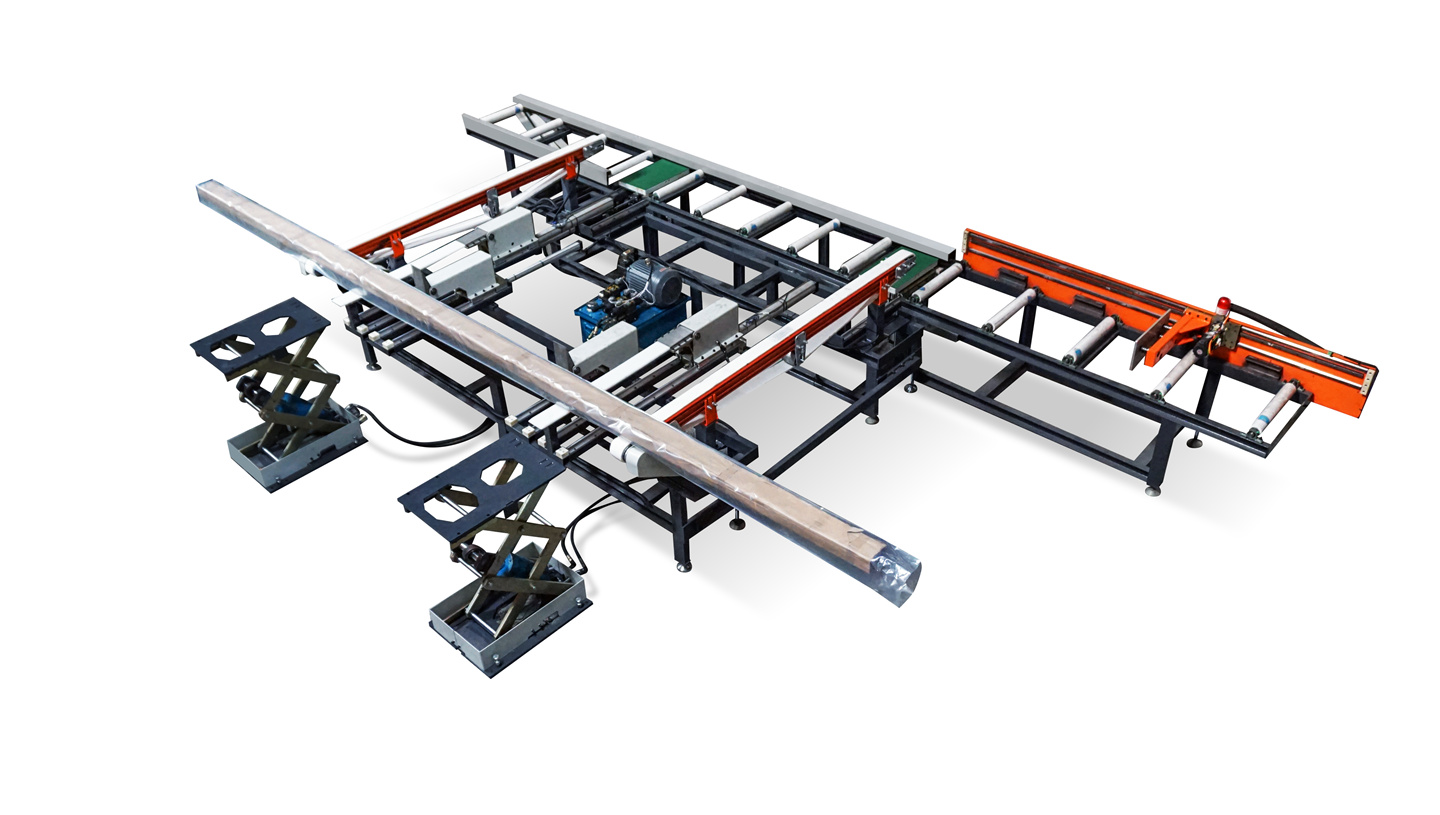
参考流程为上游出料与缓存→对齐或成组→按约定方式装框→料框交接与转运。图片与视频展示具体设备形式,是否配置拆框、垫料、框位缓存、轨道车及仓储接口,需在项目方案中逐项列明。
型材长度、截面、单支及成组重量、表面保护要求。
料框外形、有效装载空间、底部结构、自重和满载重量。
装框排列、层间处理、进出料方向及转运要求。
前后段输送高度、目标节拍、缓存及可用场地。
观看型材在输送与装框工位之间的交接,关注排列、定位、工位衔接和现场人员配合。视频不作为所有配置的效率和用工承诺。
需核对料框强度、尺寸一致性、定位与抓取位置及底部结构,必要时以样框试验确认。
需要核对出料形态、输送高度、成组节拍和缓存;装框设备不能单独代表全部搬运流程均无人化。
设备尺寸、载荷、速度、功率与气源要求,按最终配置清单核定。
了解RGV料框转运|查看整线布局|提交型材、料框和场地资料,获取装框配置建议
| 配置版本 | 装框轨道输送配置 |
|---|---|
| 适用物料与载荷 | 按料框外廓、底部支撑、空满框总质量核定 |
| 参考尺寸 | 按轨道路径、交接点及框型确认 |
| 功率与供电 | 按对应驱动与控制清单确认 |
| 速度及工况 | 按接框、转运、送出和等待的完整任务评估 |
| 适用条件 | 与逐件装框拆框系统936的动作边界分开确认 |
| 上下游接口 | 轨道、承托高度、定位基准、满空框交接顺序 |
产品介绍
全国服务热线 : 业务:13928636733 售后:18929924668

关注了解更多资讯

在
线
客
服

