
选择铝型材包装线布局,应先确定包装工艺、型材流向和现场约束,再比较U型、Z型与Y型。帝益机械现有布局资料展示了贴膜、套袋、收缩和缠绕等不同组合;布局形状不能直接代表产能、占地或自动化程度。
先确定包装结果,再选择路线
同一条型材可能需要指定表面贴膜,也可能在合料成扎后套袋、包纸或缠绕。前者针对接触面和表面保护,后者针对成品外部包装。应先提供包装成品照片与交付要求,明确哪些工序必须存在,再讨论这些工位在车间怎样排列。
布局图中写有收缩,表示该参考组合包含相应后段工序,不能理解成所有套袋都必须收缩。若客户禁止使用热收缩或拉伸膜,应提前说明,由技术人员重新核对工艺,而不是仅把同一设备移动位置。
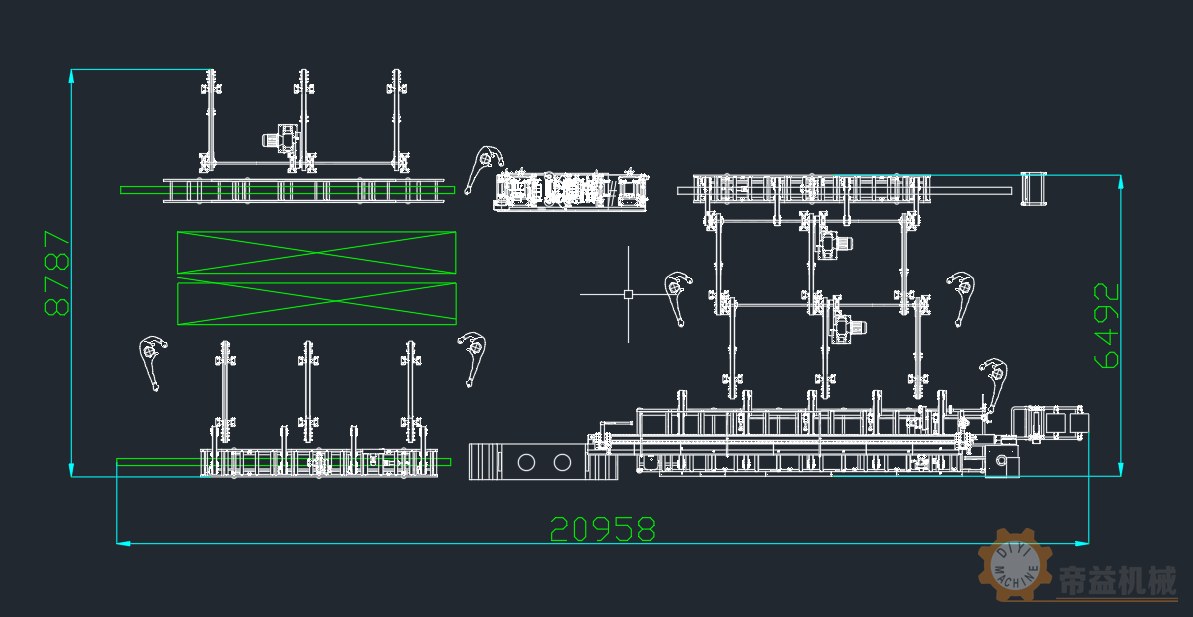
U型参考:贴膜与单扎套袋收缩组合
公司现有U型图展示一台贴膜与一台单扎套袋收缩的组合,用于说明长料在相邻工位间转移的方式。评审重点是贴膜后的合料位置、人工参与和套袋后的出料去向。不能因为路线折回,就断定一定比直线更省空间。
应将完整型材长度、工位支撑、缓存和人员通道加入平面图。设备附近需要同时考虑正常操作和检修,不把示例图上未标出的空间视作可随意占用的余量。
U型布局图例
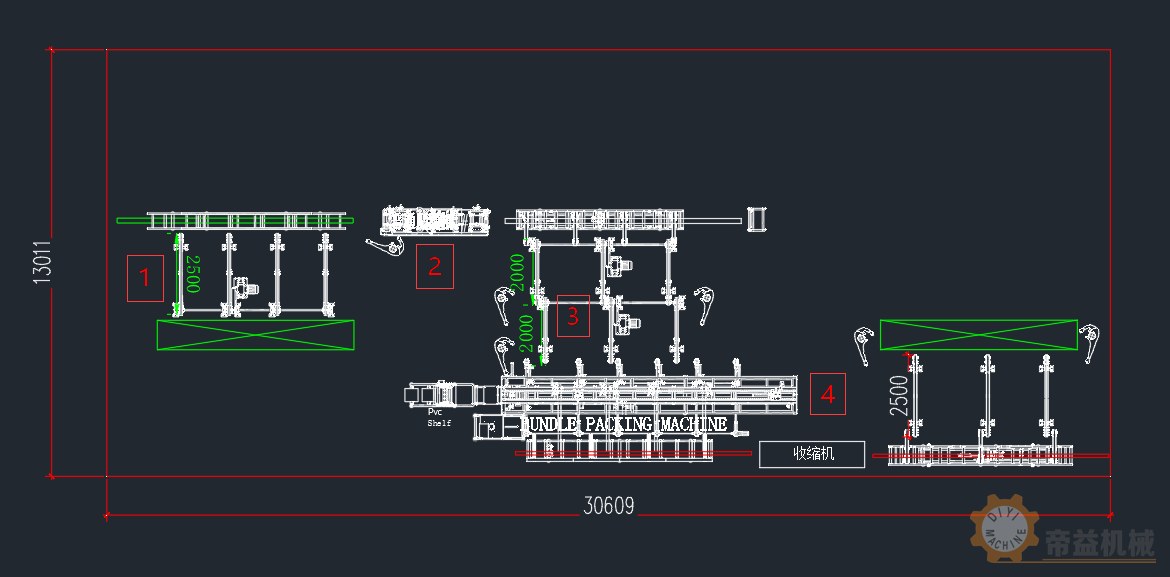
Z型参考:顺应前后工序的错位连接
现有资料包含贴膜加单扎套袋收缩的Z型,也包含贴膜加缠绕的Z型,两种图的外部路线相似,包装工艺却不同。评估时需要明确出料后是送到收缩工位、缠绕工位还是其他成品收集区。
Z型是否适合旧线改造,要结合原设备位置、柱位和可调整的接口。建议在实测布局上标出不可移动设备、保留输送、材料进入方向和成品移交位置,再讨论新增设备的可行位置。
Z型布局图例
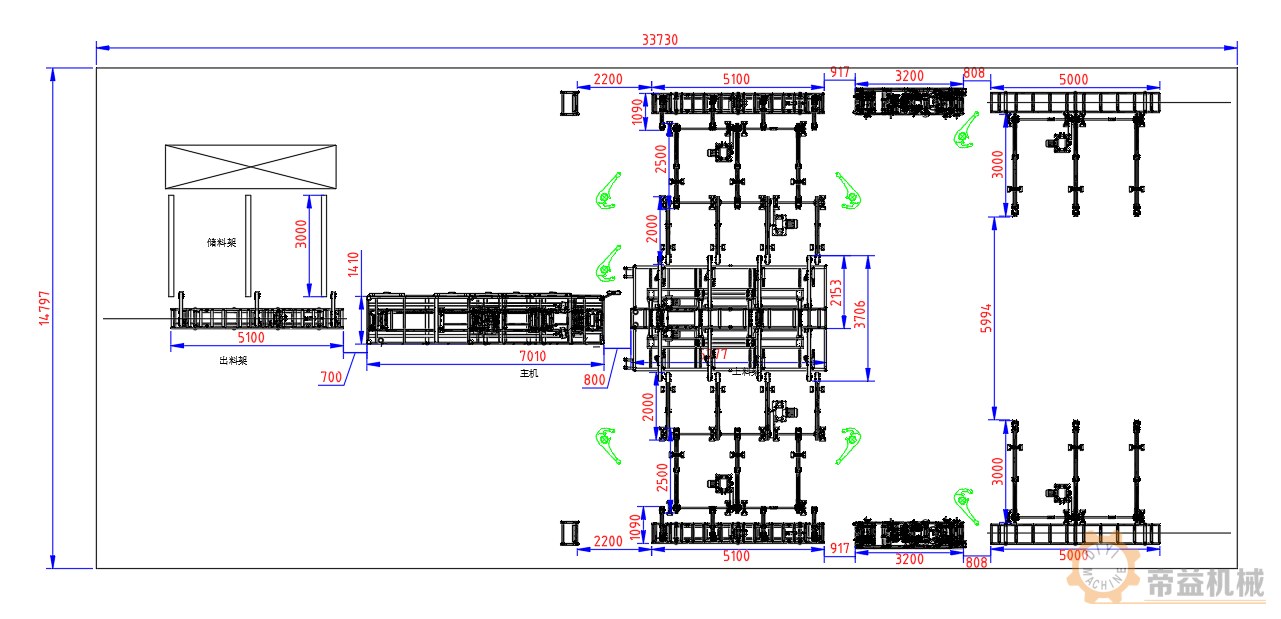
Y型参考:多来源汇流与分支配合
公司资料中有两台贴膜设备配合后段包装的Y型方向。多条来料路线汇入后段工位时,应分别核对各路来料节拍、是否混合订单、合料规则和后段接收能力,不能简单把前段两台主机的名义速度相加。
缓存、优先级和就绪联动决定汇流能否有序进行。需要说明一侧停机时另一侧怎样运行,换订单时如何避免物料混用,以及人工工位是否会成为共同的瓶颈。
Y型布局图例
给出布局建议需要哪些资料?
提供最长最短型材、截面和重量范围、现用包材与成品照片、各工序目标节拍、厂房尺寸及柱网,并标注物流与检修通道。保留设备的输送高度和控制接口也需要列出。
方案比较应同时看物料流向、工位等待、换规格及成品移出条件。最终以确认的工艺布局、设备清单和接口表作为供货与验收依据。可进一步阅读包装输送与整线配置及老产线改造说明。
资料依据与进一步沟通
本文依据公司现有的U型、Z型、Y型包装输送线布局图整理,整理日期为2026年10月19日。示意图中的设备数量与布局仅对应参考配置,实际供货及验收条件按具体项目确认。需要同类配置时,请提交工件规格、包装样品及场地资料。