


料扎平面覆膜完整、破口却连续出现在同一条棱线上,先处理那条棱。停机并按设备规程隔离能源后,检查毛刺、型材伸头、护角位置以及出料导向间隙。先消除尖点,再调膜架和覆膜节距,最后带实际料扎通过出料和接料工位复验。
同一棱线出现针孔,检查尖角和护角移位。每圈换到相同旋转角度就破,检查膜架走膜、导辊边缘与料扎偏心。环绕区完整、经过出料才破,检查接料高度、侧挡和托辊交接缝。开机前在料扎四角编号,分别拍摄缠绕后和出料后的同一位置,让破口对应到工位。
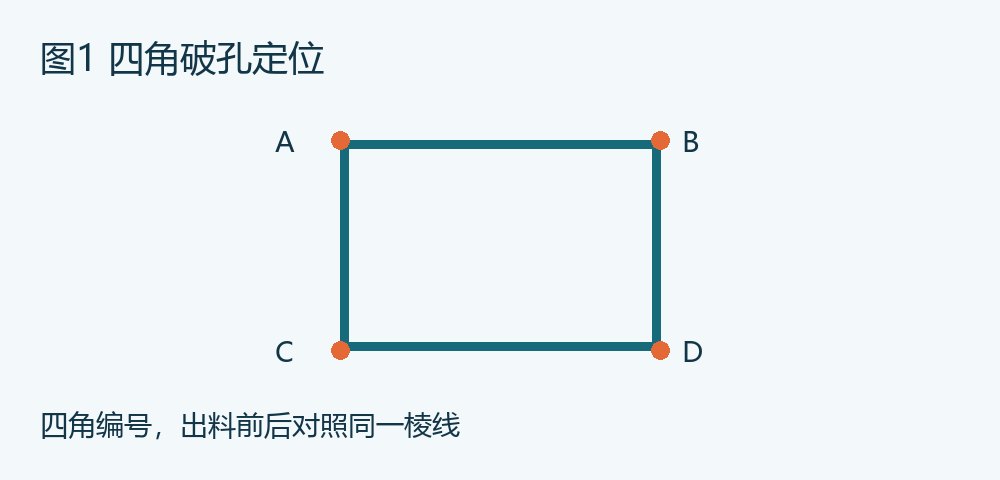
图1 四角编号及首个破孔定位
ASTM D5748-26规定用探头评价缠绕膜抗突出物穿刺性能,记录最大力、断裂力、穿透位移和断裂能。换膜比较采用同一探头、夹具和速度。贴近每条棱的包材选择另做整包试验,记录穿孔位置和孔口是否沿膜扩展。
Tkaczyk等的托盘货物研究用15 μm膜测量缠绕后的静态稳定力,并在其测试范围观察到圈数与稳定力的线性关系。型材工位可借鉴其对比思路:逐组记录缠绕圈数、材料规格和实测结果。整包验收同时看束形、穿孔和膜耗,优先保留满足三项要求的设置。
连续缠绕时,轴向节距等于送料速度除以每分钟环绕圈数。以计算示例说明,送料12 m/min、环绕120圈/min,节距100 mm。料扎表面实际有效膜宽若为140 mm,搭接宽度为40 mm,搭接比例为28.6%。测量应在平直段连续取多个节距,并单独观察启停处和端部。调节送料或环速后复测搭接及出料状态。
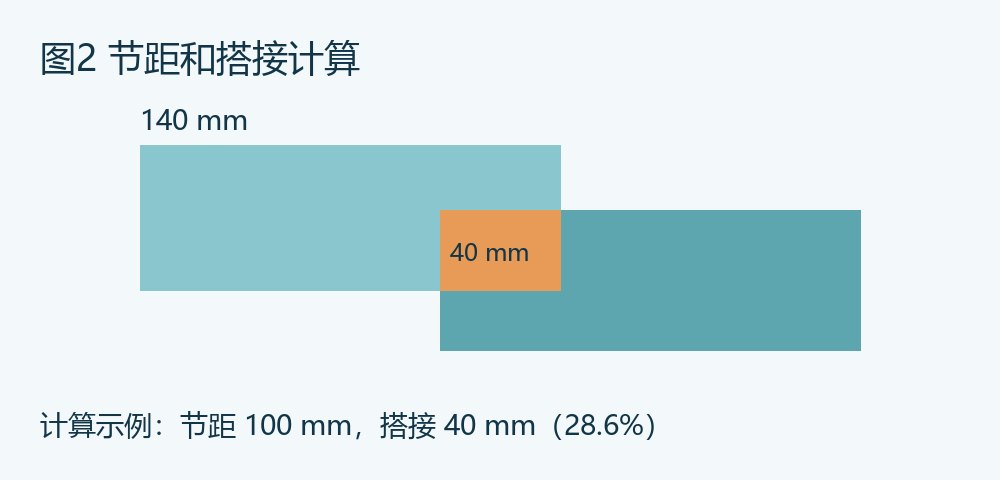
图2 节距与搭接计算示例
帝益自动铝型材缠绕机把送入定位、旋转缠绕和出料衔接起来。公开配置适用3.5–7.2 m长、80–280 mm宽、80–230 mm高的型材,配150–160 mm宽、30–80 μm厚的PE拉伸膜。针对突出角的料扎,试机先固定护角并对正入口,再用实际膜宽校核搭接,在低速试包基础上逐级提高到约定生产速度。出料段校平接料支撑并检查侧挡接触点,避免已经包好的棱角在交接时被擦破。
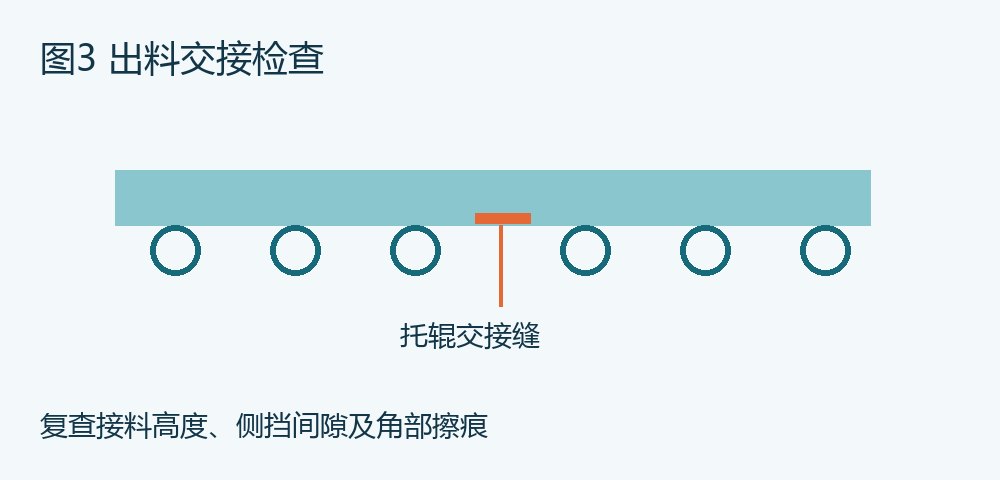
图3 出料托辊交接缝及复查位置
佛山帝益机械面向铝型材工厂提供从缠绕到输送的设备配套,设备已出口二十多个国家和地区。涉及新截面时,选型资料应带料扎图、端部照片、最外侧棱角位置和接料方式,便于同步安排环绕及接料工位。
为每批记录料扎尺寸、膜批号、膜宽、膜厚、速度、圈数、护角和交接方式。包后和转运后各检查四角及两端,按订单约定记录贯穿孔、露料、搭接宽度与束形。单位合格包膜耗等于试验净用膜质量除以合格包数。选定参数后,把代表性样包照片、记录值和设定值归档,供换卷和换规格复查。
资料
1. Tkaczyk S. 等. Pilot Study of Stretch Film for Securing Palletized Loads. Sensors, 2025, 25(22), 6883. DOI 10.3390/s25226883.
2. ASTM D5748-26. Standard Test Method for Protrusion Puncture Resistance of Stretch Wrap Film.
3. 帝益机械 Automatic Profile Wrapping Machine 公开产品参数。
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

