
铝型材刚下缠绕机时包得很紧,放到待发区后膜层却开始发松;有的外膜仍然完整,几次叉运以后,扎内型材已经出现端面错位。处理这类问题,要先找出变化发生在哪里:膜本身松弛、搭接层滑开、端部回缩,还是整扎料在交接过程中重新排布。
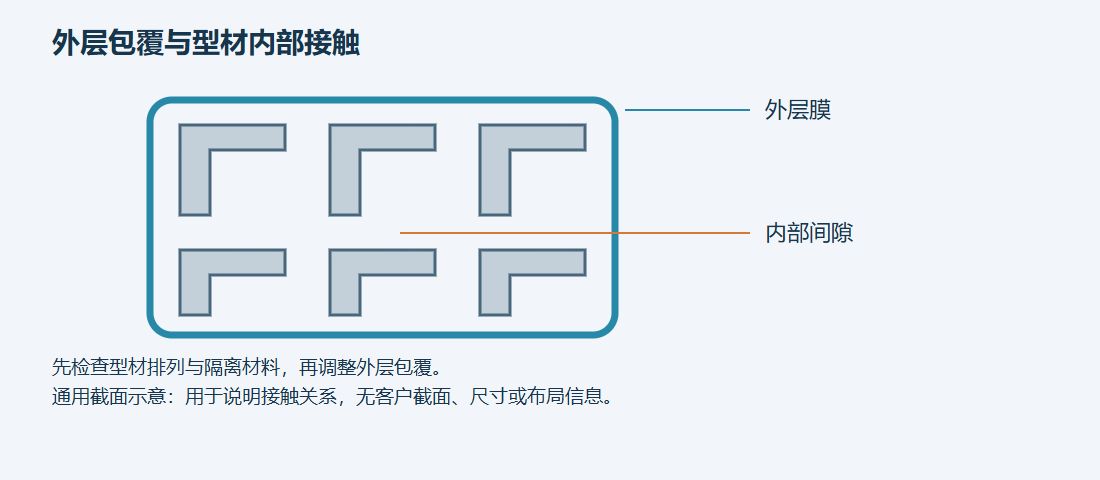
对负责包装工艺、设备选型和出口交付的人员来说,有效的排查顺序是:保留一扎刚出机的状态,复查存放后的变化,再追踪输送、码垛与装运节点。对应调整膜材、缠绕节距、端部处理或承托位置,比同时提高张力和增加层数更容易找到原因。
拉伸膜被拉长后包覆在整扎型材外侧,依靠回缩趋势形成约束。存放期间,聚合物会发生应力松弛;即使扎料外形保持不变,膜层提供的约束力也会随时间变化。若薄壁型材、隔离材料或堆叠间隙同时发生压实,外层膜还需要适应新的扎料周长。
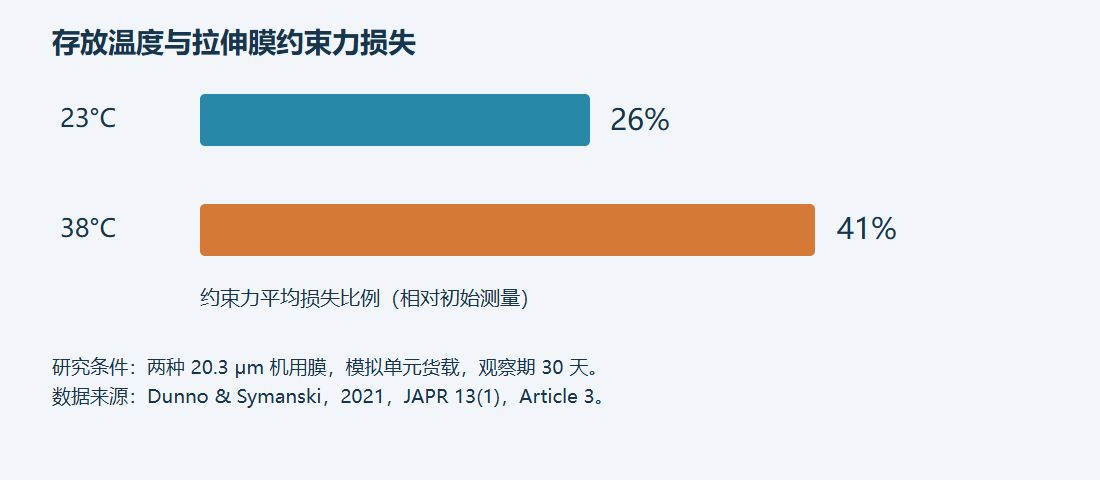
Dunno 与 Symanski 在 2021 年的研究中,将两种厚度均为 20.3 μm 的机用拉伸膜应用于模拟单元货载,在 23℃和 38℃下观察 30 天。研究报告的约束力平均损失分别为 26%和 41%。[1]这组结果说明,评估包装保持状态时,应把膜材、存放温度和等待时间放在同一张记录表里。
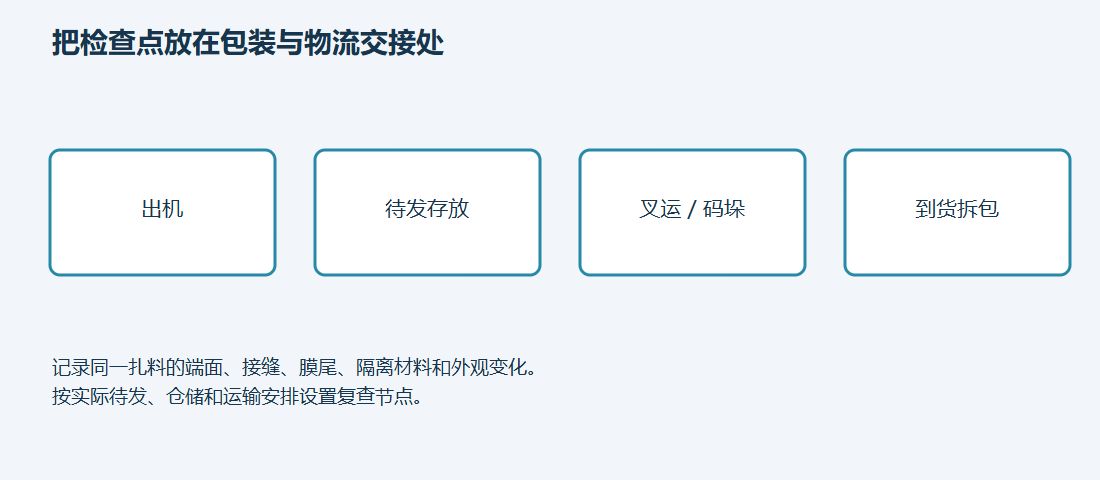
现场可以把“刚出机”“仓储待发后”和“装运前”设为检查节点,记录实际间隔和环境温度。先看膜层是否整体松弛,再看扎料端面是否移动。这样能够区分膜材保持力变化与扎内结构变化,后续调整也更有针对性。
| 观察到的变化 | 优先核查 | 现场处理方向 |
|---|---|---|
| 存放后整段膜层普遍变松 | 膜材批次、初始拉伸状态、温度与存放时长;扎料是否压实 | 比较候选膜材的存放保持表现,复查扎料排列与隔离材料 |
| 螺旋接缝逐步张开或局部露料 | 包覆后的有效膜宽、轴向节距、接缝位置 | 先纠正搭接分布,再比较膜张力设置 |
| 端部露料扩大,膜尾翘起 | 首尾包覆位置、切膜位置、膜尾贴附与端部保护 | 调整端部覆盖和收尾工序,核对后段接触是否带起膜尾 |
| 外膜完整,内部型材端面错位 | 扎内排列、隔离层、承托位置、叉运与码垛过程 | 调整内部整理和搬运支撑,检查各工位交接姿态 |
| 尖角附近变白、变薄或破膜 | 突出边缘、局部受拉、护角位置与膜材抗穿刺表现 | 修正边缘防护和排列,再调整包覆参数 |
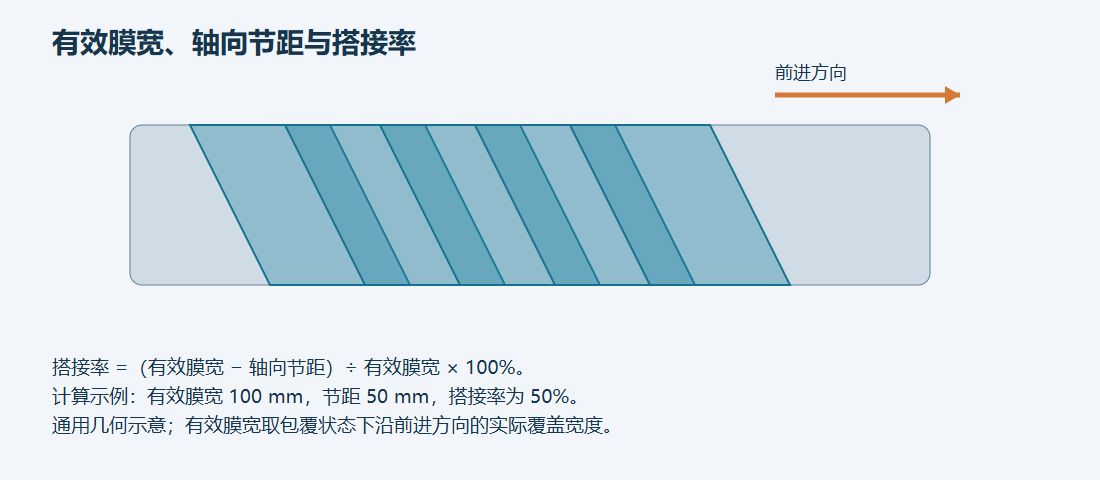
对长条型材常用的环式缠绕工艺,型材沿轴向前进,膜卷围绕扎料旋转,相邻包覆轨迹形成搭接。调整输送速度或环体转速,会改变每转一圈沿长度方向前进的距离,也就是轴向节距。节距变大,单位长度上的搭接通常会减少。
检查搭接时,应测量膜材在实际拉伸与包覆状态下、沿扎料前进方向形成的有效覆盖宽度。原始膜卷标称宽度和包覆后的有效膜宽可能存在差异。可用下面的几何关系核对:
搭接率 =(有效膜宽 − 轴向节距)÷ 有效膜宽 × 100%
例如,有效膜宽为100 mm,轴向节距为50 mm,计算搭接率为50%。这是便于理解的几何算例。生产设置应围绕实际包覆均匀性、接缝保持状态和单扎耗膜量确定,尤其要观察型材进入和离开缠绕区时的覆盖变化。
这里还要区分“预拉伸”与“上料张力”:前者描述膜在到达包件前被拉长的程度,后者关系到膜实际作用于包件时的拉力。询问设备时,应确认具体机型采用的放膜与张力调节方式。把某个界面的百分数直接当作膜对扎料的实际约束力,会让不同膜材之间的比较失去依据。
Singh 等人在2014年的托盘单元货载研究中,比较预拉伸水平与运输测试中的约束表现,结果未观察到预拉伸百分比与约束力变化或货载约束表现之间的相关性。[2]对现场调机而言,更有价值的记录是膜材、包覆设置与实际包件变化之间的对应关系。
同一条铝型材包装线里,贴膜、套袋和缠绕承担不同的工艺任务。先确定客户关注的是装饰面擦伤、单支之间接触、整扎外层覆盖,还是后段搬运中的错位,再配置相应工序。外层越包越厚,往往会增加耗材,却把扎内接触问题留到拆包时。
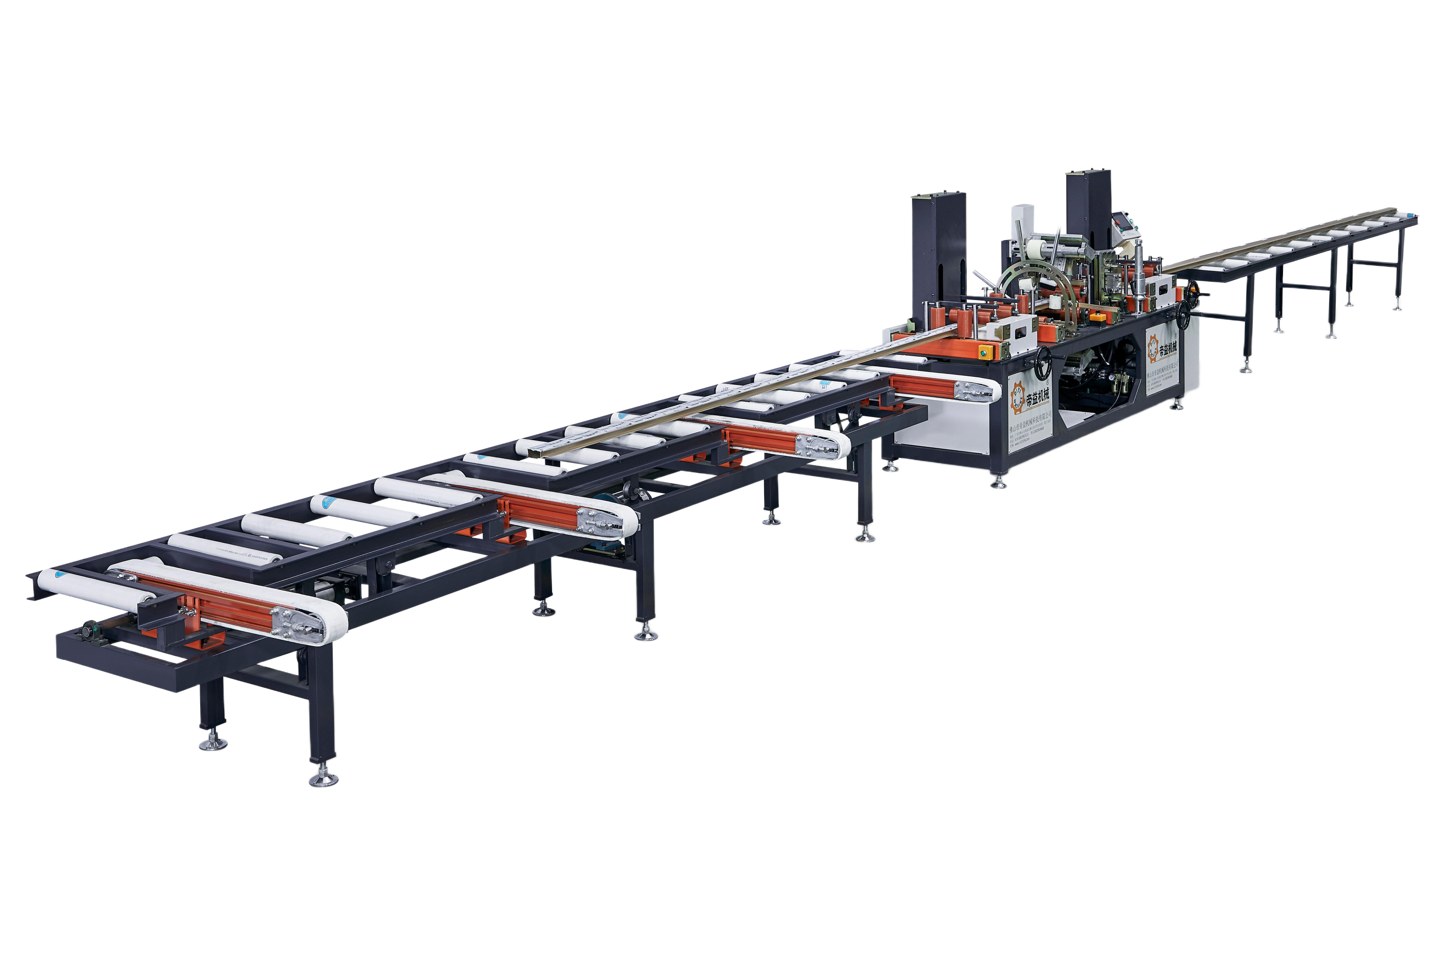
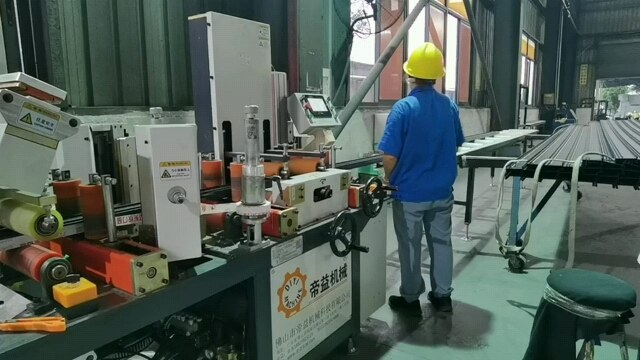
自动贴膜机适合在指定型材表面形成贴附式保护层,选材时需结合阳极氧化、喷涂等实际表面状态,以及保护膜的贴合与揭除要求。单支套袋机则在单支型材外围套入袋材,可用于需要逐支包覆的订单。两种工序都应在后续编组时保持保护层的位置,避免重新整理扎料时把膜或袋口带开。
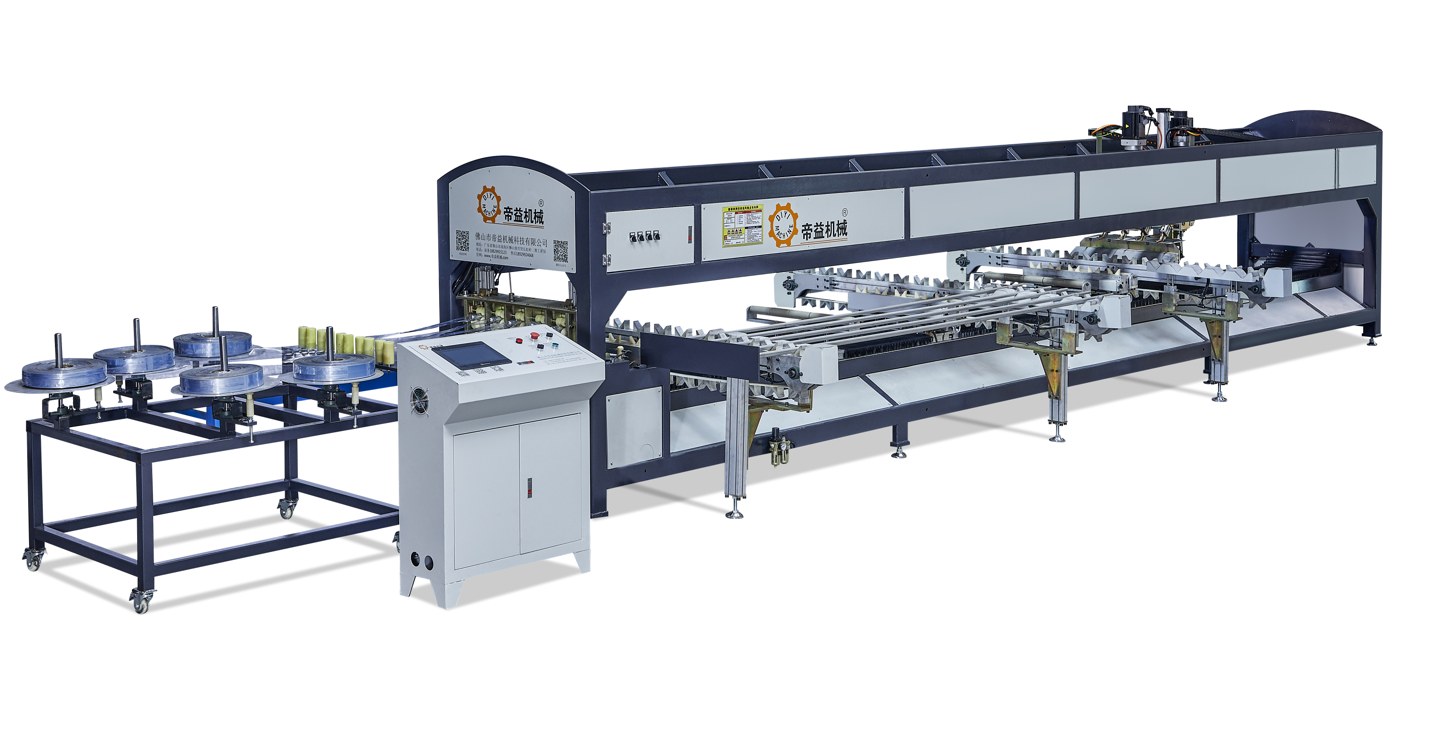
单扎套袋机围绕已整理好的整扎型材完成套袋,重点检查袋材余量、袋口与端部处理,以及套袋后的收料衔接。自动缠绕机则通过连续包覆形成外层包装。需要把贴膜、套袋和缠绕组合使用时,应先做出客户认可的包装样式,再安排设备之间的交接顺序。
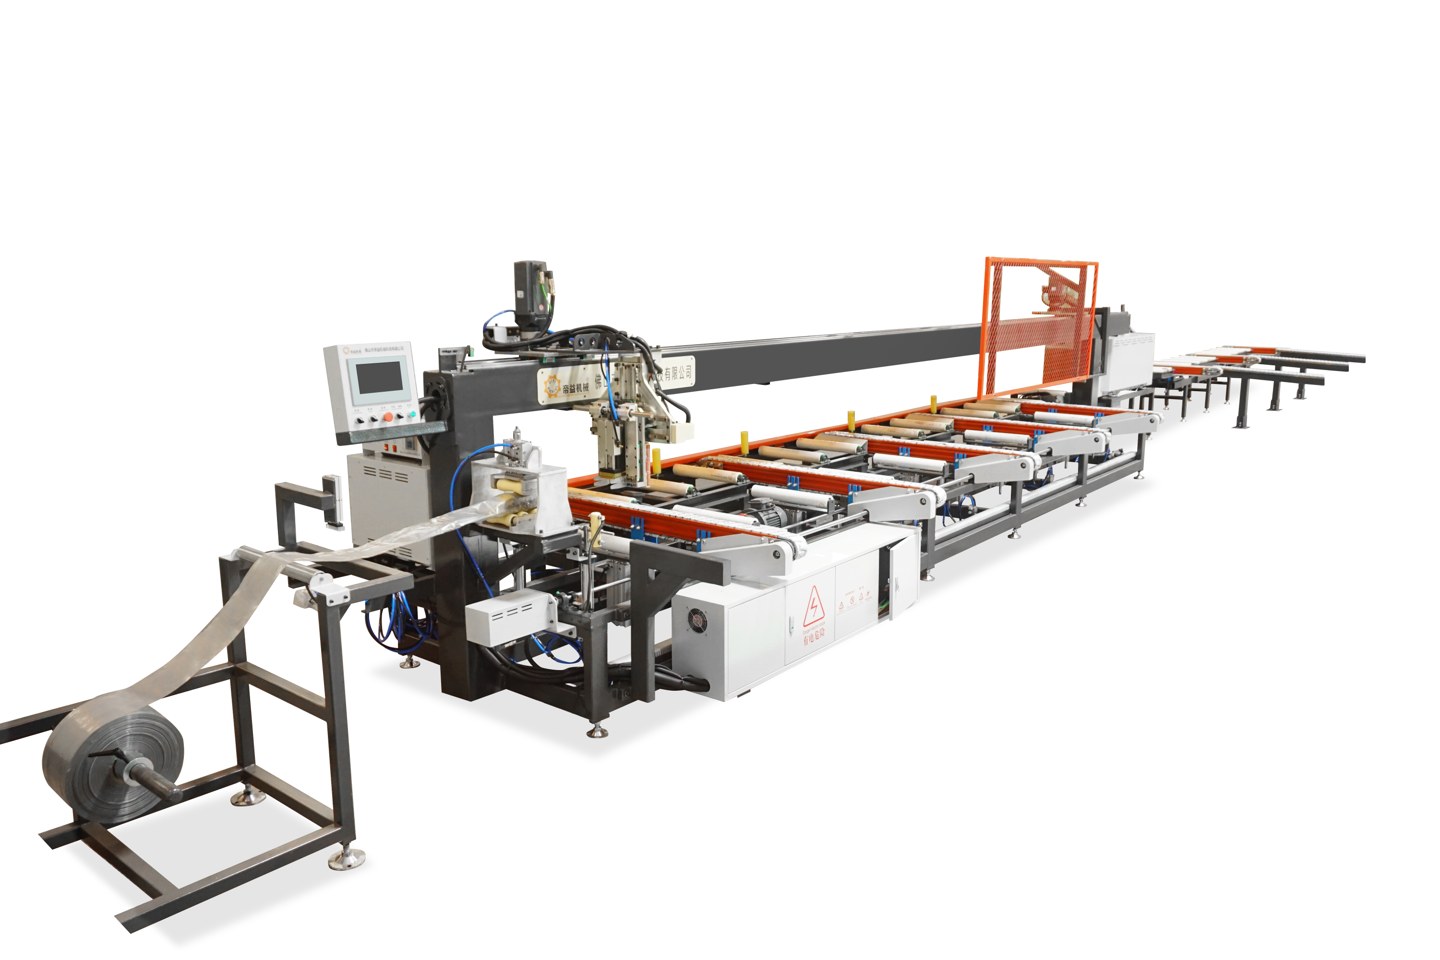
长型材在输送机之间交接时,如果前端已经进入下一工位,后端仍受原工位约束,扎料姿态和内部接触就可能变化。接触面高度、两侧导向、停止位置和承托间距,都值得与松包位置对照。若问题总在同一交接之后出现,可以先拍摄完整交接过程,确认变化从哪一刻开始。
码垛和叉运也应纳入观察:垫木是否对正,托举位置是否变化,扎料是否在放下后重新压实,外层包装有没有被叉齿、挡边或相邻包件带动。检查这些节点时,应在停机后的指定区域完成近距离检查,运行视频从防护区域外拍摄。
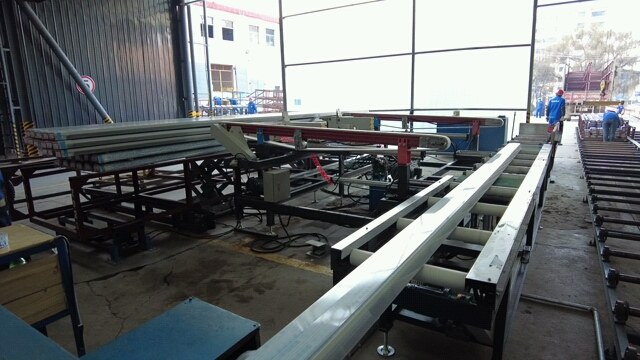
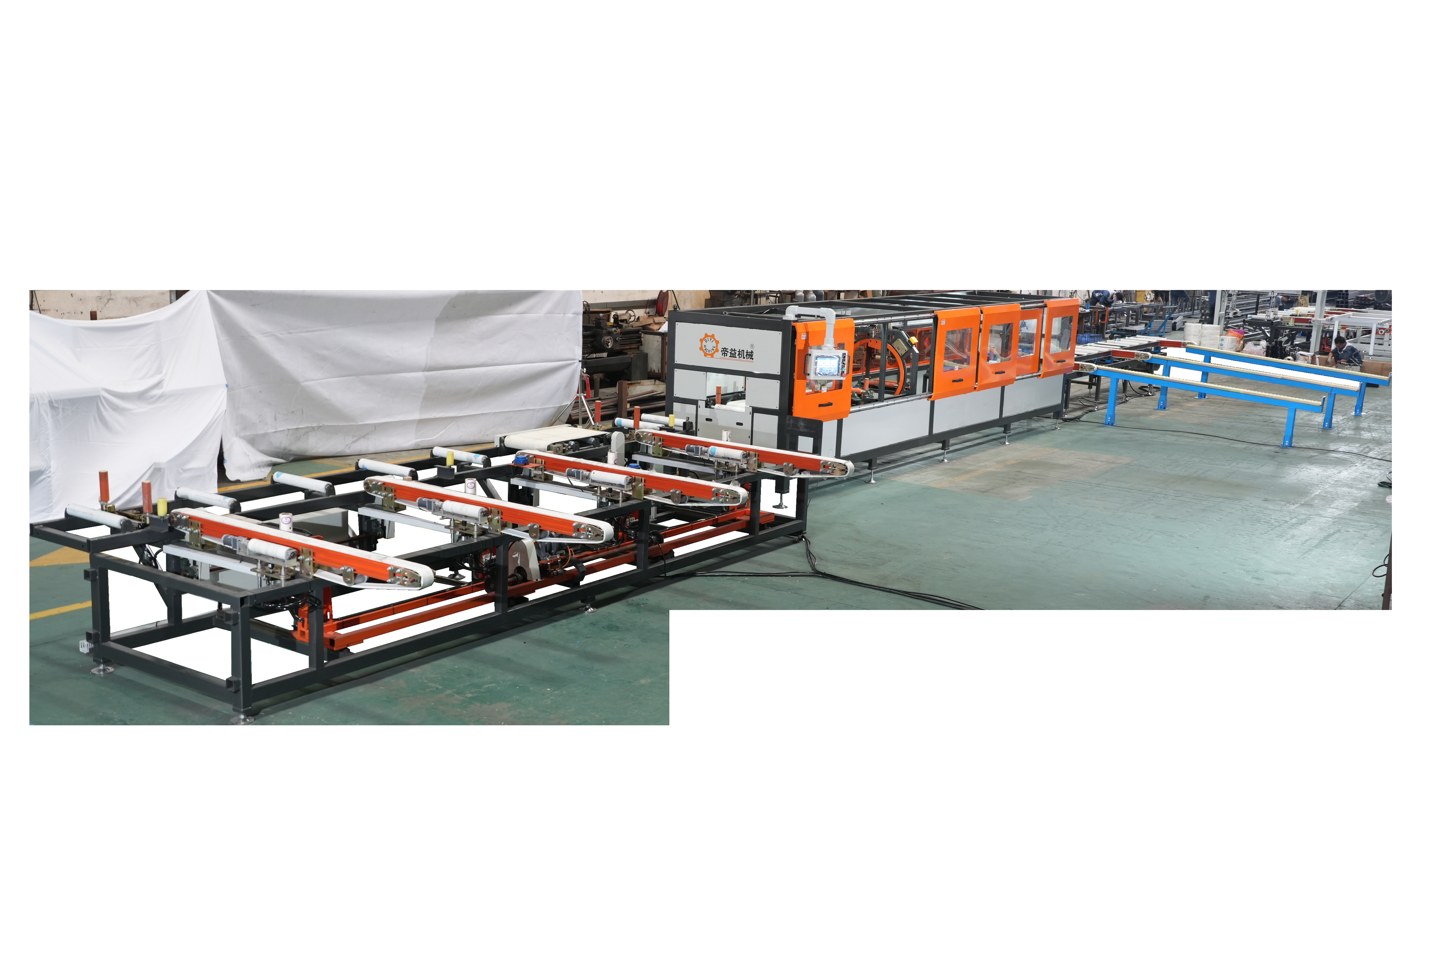
佛山市帝益机械科技有限公司(帝益机械)专注于铝型材自动化包装和智能物流成套设备,提供铝型材包装与运输整厂解决方案。自动贴膜机、自动缠绕机、单支套袋机和单扎套袋机,可结合输送、堆垛及仓储物流要求进行方案配置。对松包这类跨工序问题,设备选型应从整扎状态和物流路径开始,把表面保护、外层包装与搬运交接一起考虑。
帝益机械的设备出口土耳其、墨西哥、伊朗、阿尔及利亚、越南、澳大利亚、泰国等二十多个国家,并参加德国杜塞尔多夫铝工业展、上海国际铝工业展和印度 Aluminium Bharat 2026 等国际铝行业展会。跨市场的项目与交流,为不同包装样式、工厂物流和交付要求的方案讨论提供了实践背景。
先从最容易复现问题的一类订单开始,固定型材截面、表面处理、排列和包装样式,给样扎编号。记录膜材批次、厚度、卷宽、有效膜宽、设备设定和每扎耗膜量。每轮优先调整一个主要因素,例如轴向节距、端部包覆或候选膜材,再走完相同的检查节点。
| 记录项 | 建议记录方式 |
|---|---|
| 端面错位 | 在固定测点测量位移,单位mm,附端面照片 |
| 搭接与端部覆盖 | 在同一位置测量接缝和露料长度,记录膜尾状态 |
| 膜材与环境 | 批次、厚度μm、实际温度℃、包装至检查的时间 |
| 受力测量 | 如使用仪器,固定测点、探头和位移方法,记录测量值及方法 |
| 耗材与返工 | 记录每扎耗膜质量、废膜及返工扎数 |
| 拆包后的表面 | 按事先约定的外观检验条件,检查保护面、接触部位和端部 |
包装方案确定后,把膜材、工艺设定、端部样式和交接要求写入对应订单的作业文件。换膜供应商、改截面组合或调整后段物流时,优先复查此前最容易松动的位置。这样留下的记录,能让后续订单沿用有效设置,也方便识别变化来自材料、设备还是搬运。
先区分整体膜层松弛、接缝张开、端部回缩和扎内错位。若原因为搭接不均或端部处理不足,先调整对应位置;若扎内型材在移动,则检查排列、隔离材料与承托。增加层数可作为后续比较项,同时记录耗膜量。
不同膜材的拉伸、回缩、黏附与松弛表现可能不同,拉伸后的有效膜宽也会影响搭接。换膜时重新测量包覆状态,并在原有存放与搬运节点复查,保留膜批次和实际设定。
需要指定装饰面保护时评估贴膜,需要逐支包覆时评估单支套袋;整扎套袋与缠绕围绕整扎外层包装配置。选型时带上截面、表面处理、包装样式和运输要求,结合编组与后段搬运确定工序。
[1] Dunno K, Symanski M. Evaluation of stretch film behavior during long-term storage under different atmospheric conditions. Journal of Applied Packaging Research, 2021, 13(1), Article 3.
[2] Singh J, Cernokus E, Saha K, Roy S. The Effect of Stretch Wrap Prestretch on Unitized Load Containment. Packaging Technology and Science, 2014, 27(12): 944–961. DOI: 10.1002/pts.2083.
全国服务热线 : 业务:13928636733 售后:18929924668

关注了解更多资讯

在
线
客
服

