


铝型材保护膜起皱,先检查膜路、辊轴平行度和放卷张力;贴后翘边,检查表面清洁、边缘贴合与膜材回缩;揭膜残胶,检查胶层与表面处理的匹配,并复现储存和揭膜条件。按这个顺序处理,现场调整才会落到具体部位。自动贴膜机负责稳定送料、贴合、切膜和出料,膜材选型与储存管理共同决定最终的表面保护质量。
铝型材通常在贴膜后继续经历集束、包装、仓储和装运。判断贴膜质量,要沿着这条路线观察:皱纹第一次出现在哪里,边缘在什么时候抬起,残胶是否只出现在某种表面处理或某批膜材上。把缺陷位置和发生阶段记下来,比反复提高压紧程度更有效。
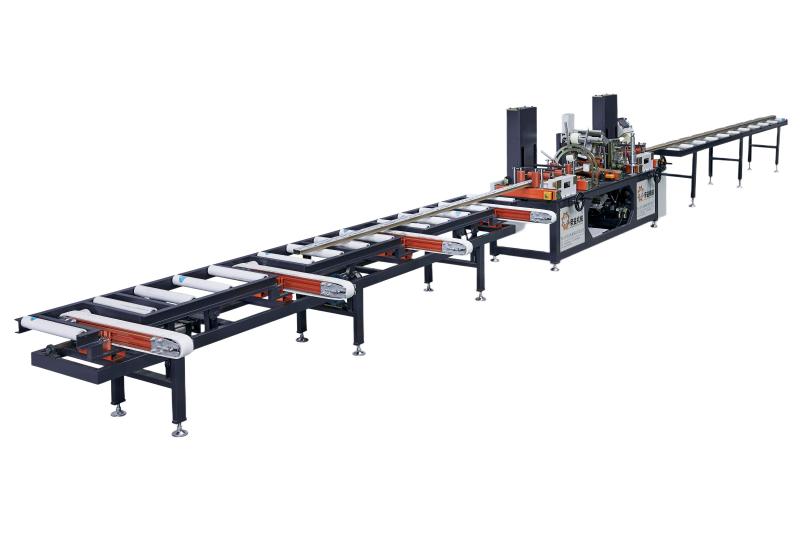
起皱是膜层发生面外变形,常见形态包括斜皱、横向波纹和局部折痕。翘边是已经贴合的边缘重新脱开,既受粘附状态影响,也受膜层回缩与后续摩擦影响。残胶是揭膜后有胶质转移或留在型材表面,检查重点转向胶层破坏位置及其与型材表面的相容性。
观察时保留膜材批号、型材表面处理、生产方向和缺陷照片。同一截面的阳极氧化、喷涂、光滑与纹理表面分别留样。清洁前后、刚贴膜与储存后使用同一观察角度,才能看清缺陷如何发展。
| 现象 | 优先检查位置 | 调整方法 | 检查结果 |
| 斜皱、膜边向一侧走 | 放卷轴、导辊、型材导向 | 校正平行度及膜路中心,恢复均匀输送 | 正常速度下膜边不持续横移 |
| 横向波纹、启停时折膜 | 放卷阻力、启停及牵引衔接 | 消除松膜与突拉,逐步调整张力 | 起步、连续运行和停机后的膜面均平整 |
| 边缘或凹槽处翘起 | 清洁状态、压辊接触、膜材回缩 | 清洁干燥,调整贴合路径,选用匹配膜材 | 约定储存后边缘保持贴合 |
| 揭膜出现胶丝或胶斑 | 胶层、表面处理、温度与停留时间 | 更换匹配膜材,按实际储存及揭膜条件试样 | 表面无可见残胶,处理层完好 |
膜卷端面错层、轴芯安装歪斜、导辊不平行,都会让膜材两侧走过不同的路径。薄膜在进入贴合点前已经出现折痕时,应在上游纠正膜路。若斜皱只在型材进入后出现,检查型材横向摆动、支撑高度和左右贴合接触是否一致。
Noh等对PET卷材的研究指出,辊轴错位会造成应变差异和横向位移,横幅温差也会引起卷材变形。[3] 对铝型材贴膜工段,现场对应的检查是辊轴平行度、膜卷位置、型材稳定性,以及左右温度是否明显不同。热型材应先达到所选保护膜规定的贴覆温度,再进入贴膜工位。
放卷制动与膜卷直径要一起看。用简化静态关系表示,张力T约等于制动力矩M除以卷半径r。在恒定1 N·m力矩的计算例中,半径由150 mm减到50 mm,张力由6.7 N升至20 N,增加到原来的3倍。这个计算解释了为什么满卷运行平整,接近卷芯时却出现拉伸、翘边或断膜。示例数值用于说明力矩与卷径关系。
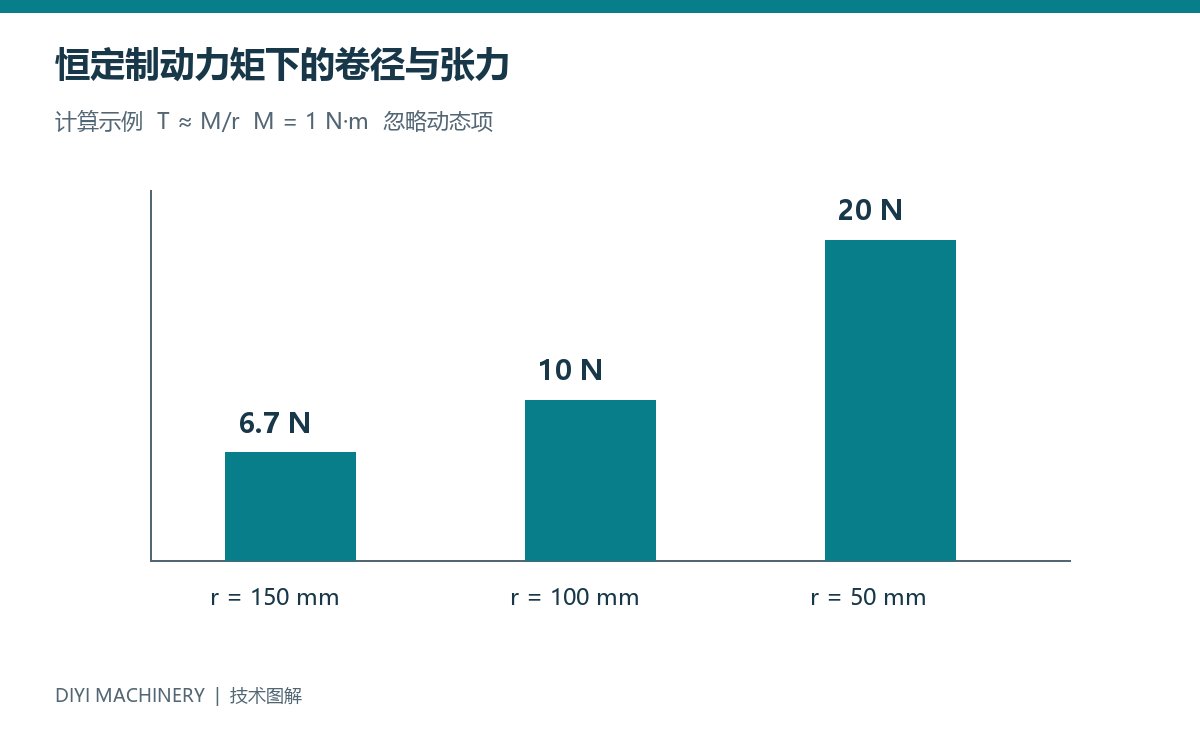
实际调试时,检查满卷、中卷和近卷芯三种状态,记录卷径、制动设置和膜面表现。将放卷阻力调到膜路稳定、贴合前无松弛的水平,并检查启停时是否有突拉。更换膜宽、膜厚或膜材批次后重新核对。设备带有张力补偿功能时,按设备说明核对补偿设置;采用机械制动时,将卷径变化纳入巡检。
油污、粉尘、水分和表面清洁剂残留会隔开胶层与型材。先清除松散颗粒,再使用经涂层和膜材供应方认可的清洁方式,待表面干燥后贴膜。现场应同时清洁输送接触面与压辊,避免清洁后的型材再次带入颗粒。
压辊调整的目标是让胶层与待保护面连续接触。对带凹槽、台阶或圆角的截面,按实际保护面选择贴合方向和压轮接触位置;薄膜跨过凹槽时,悬空区域会在后续搬运中被带起。膜边外伸量和终止位置应与截面图一起确认,把容易被摩擦勾起的自由边收回到合理位置。
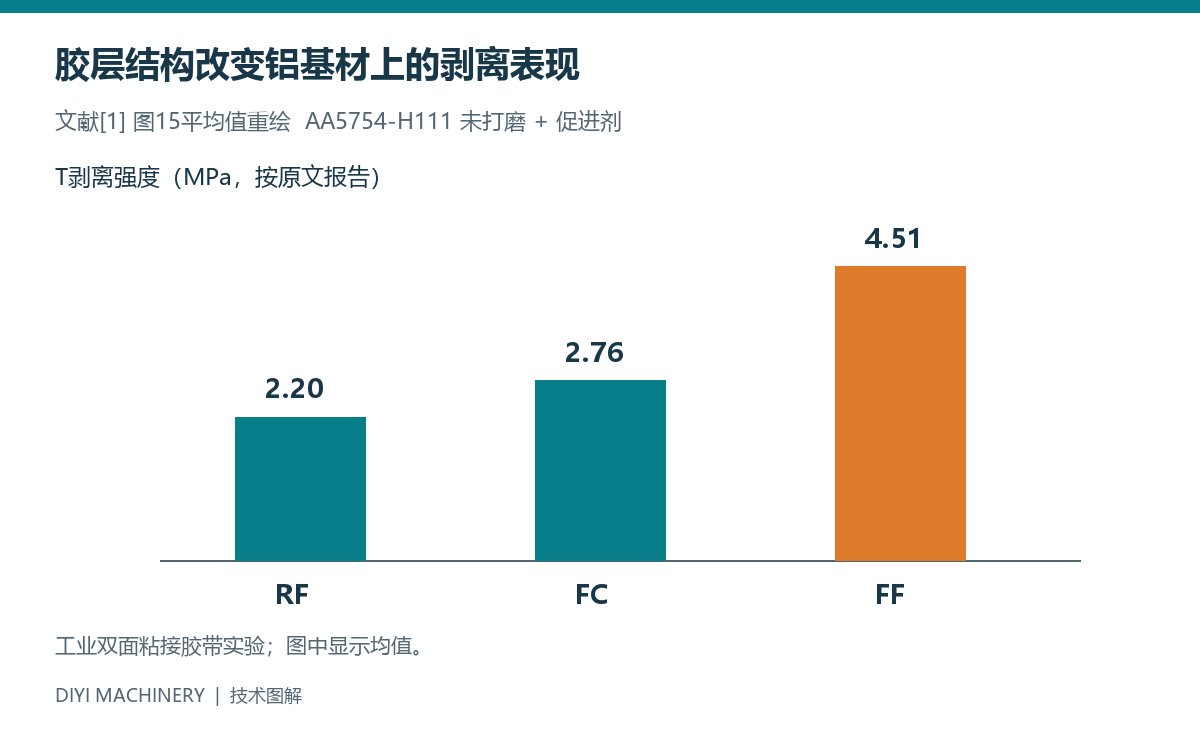
Ortega-Iguña等研究了三种双面丙烯酸压敏胶与铝基材的组合。在未打磨、使用促进剂的AA5754-H111铝基材上,RF、FC、FF三种胶的平均T剥离强度分别为2.20、2.76和4.51 MPa。[1] 研究对象是工业粘接胶带。数据说明胶层结构与基材处理共同影响粘附表现。临时保护膜的选型目标是运输期间可靠贴合,并在约定时点洁净揭除。
对喷粉、阳极氧化或纹理表面,分别用实际型材与候选保护膜配对。先确定清洁方式和贴合状态,再比较储存后的边缘稳定性与揭膜结果。用表面处理名称、膜材型号和胶粘体系记录这组组合,后续换料便有明确的追溯依据。
揭膜后检查型材和膜背两面。如果胶层主要留在膜背,型材表面洁净,说明分离发生在适当界面。若型材和膜背同时出现胶丝、胶斑,检查胶层内聚破坏;若胶层从膜基材脱离,则把问题反馈给膜材供应方,核查胶层与背材的结合。表面发白、雾影或颜色变化还应检查清洁剂与表面处理层的相容性。
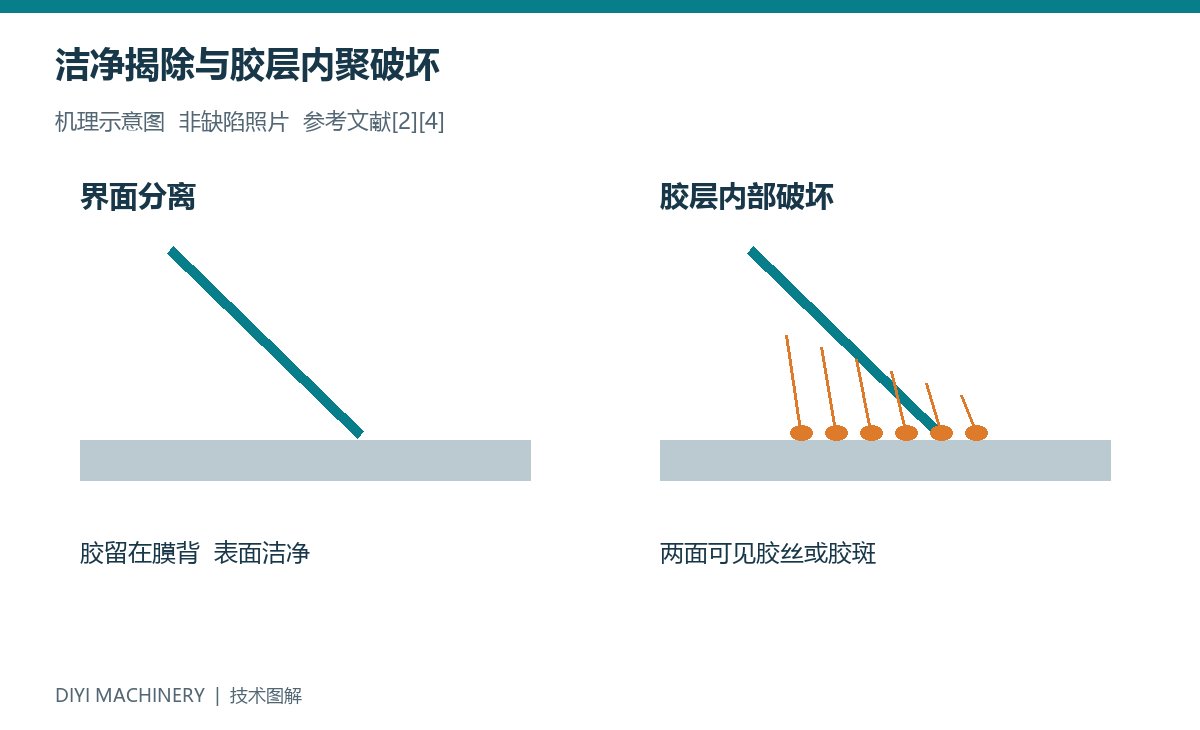
NIST的McGuiggan与Filliben用宽19 mm的胶带在304不锈钢上进行90°剥离,比较0.14、2.54和15 mm/s等剥离速度,观察到速度、温度变化伴随剥离力及破坏模式变化。[2] Villey等进一步讨论了压敏胶剥离中黏弹耗散和大变形的作用。[4] 因此,生产留样必须把揭膜角度、速度与型材表面温度一起记录,形成可复现的揭膜方法。
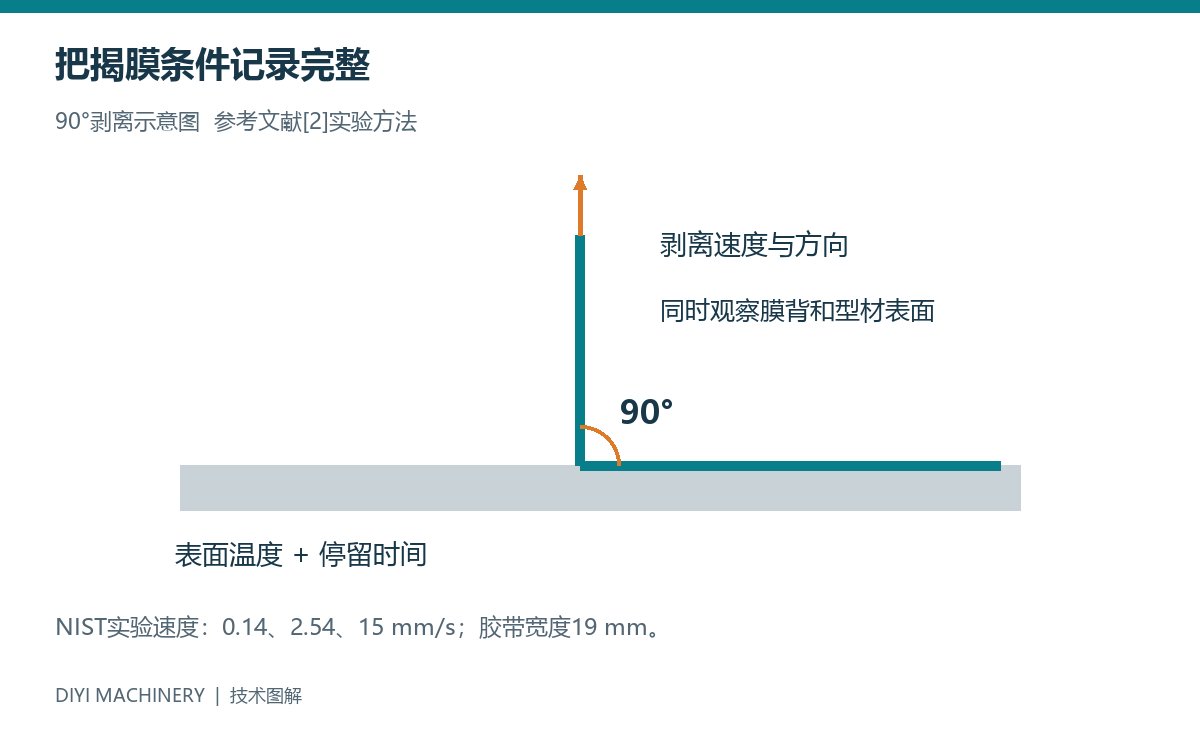
做储存验证时,覆盖实际最长仓储时间、运输中的温度条件及客户现场揭膜方式。将室内储存与高温暴露样件分组,注明时间、温度、堆放和包装方式。加速老化的条件由膜材供应方与客户共同确定,并与实际存放样件对照。发现残胶后,调整膜材及储存条件,保留原样,按约定清洁方法处理,避免随意使用强溶剂损伤表面。
帝益机械将型材送料、保护膜贴合、自动切膜和出料连接为连续工序。调试从真实截面开始:先标明保护面和前后端,再确定导向与支撑,随后检查膜路、贴合接触及切膜后的接收状态。这样,导向偏移、贴合不连续和出料摩擦都有对应的检查位置。
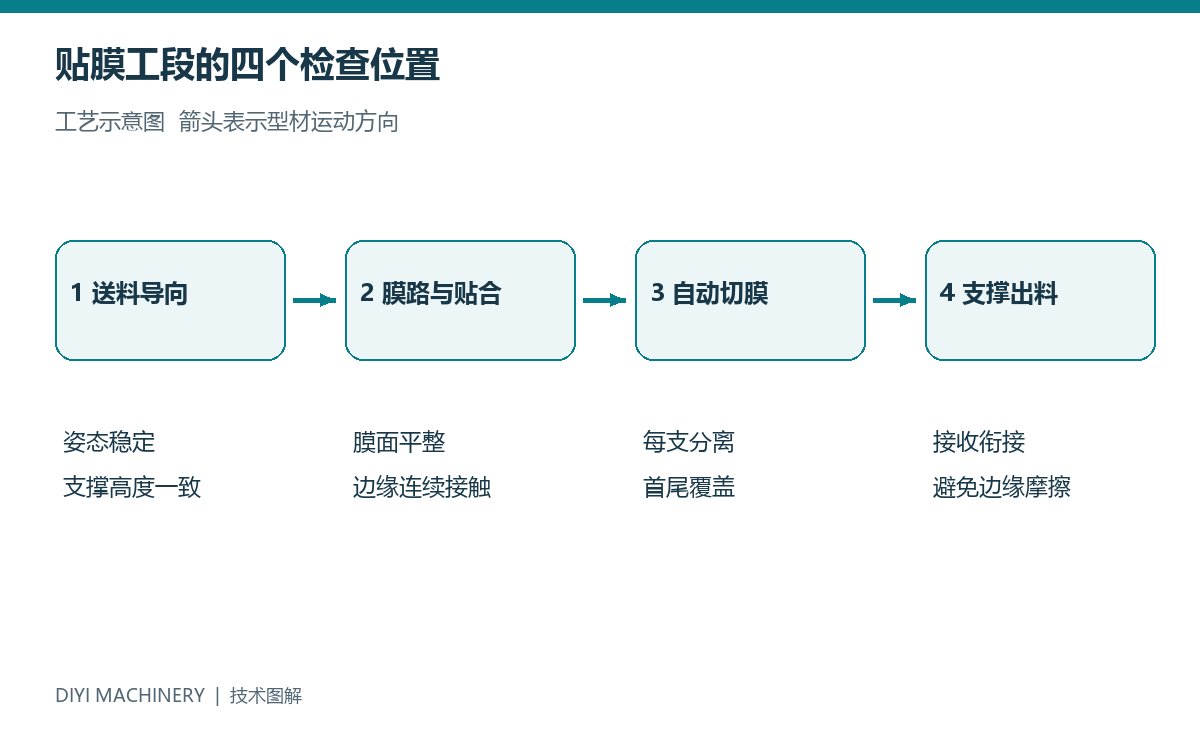
送料阶段控制型材姿态,避免摆动带偏膜边;贴合阶段按截面调整接触位置,确认膜层平整且边缘压实;切膜阶段确认每支独立分离、前后端覆盖符合样件;出料阶段用匹配的支撑和接收节奏,减少刚贴好的膜边与导向件摩擦。换型时沿用这四个检查点,记录实际设置与样件结果。
帝益公开资料中,一款自动贴膜切膜设备的型材长度范围为3500~7500 mm,宽度不大于220 mm,高度不大于140 mm;以6 m型材为参考,公开效率为10~15支/分钟,配置PLC控制、自动切膜和自动出料。[5] 选型时将实际截面、膜材与连续生产目标带入试机,按合格贴膜成品统计产出,并把换卷、启停和接收环节列入验收。
这套做法延续了帝益从包装材料到自动化设备的工艺积累。作为中国铝型材自动化包装设备的专业制造商,帝益机械的设备已出口二十多个国家和地区,能够将贴膜与套袋、缠绕、集束和物流输送衔接,为铝材工厂提供成套包装方案。[5]
试样记录至少包括:型材截面与表面处理、膜材型号和批号、膜宽与膜厚、环境及型材表面温度、卷径、运行速度、制动和压合设置、启停状态、储存时间、揭膜角度与速度。设备上的气源压力、执行器压力和实际贴合压力分别记录,并使用相应单位。
检查结果按位置标记:膜面皱纹的方向与长度、翘边位置与范围、揭膜后的残胶位置、表面处理层是否完好。对比试样固定膜材和截面,每次调整一个主要变量。用同一拍摄角度和光照留图,样件、参数和照片采用同一编号。检查覆盖整支长度、首尾端和实际搬运后的状态。
先检查平行度与膜路。膜材松弛时逐步增加放卷阻力;膜材被拉长、窄化或贴后回缩时降低阻力,并检查卷径变化。最终设置以满卷至近卷芯、启停及正常速度下的膜面表现确定。
贴合牢度与洁净揭除是两项性能。选膜时同时检查储存后的粘附状态和揭膜后的表面,用膜材、表面处理、储存温度和揭膜条件确定相容的组合。
使用实际型材和膜材连续运行,检查膜面、边缘、前后端覆盖、独立切膜和出料交接,再对留样进行储存与揭膜检查。把这些结果写进双方确认的样件及验收记录。
[1] Ortega-Iguña M, Chludzinski M, Sánchez-Amaya J M. Comparative Mechanical Study of Pressure Sensitive Adhesives over Aluminium Substrates for Industrial Applications. Polymers, 2022, 14(21):4783. DOI: 10.3390/polym14214783.
[2] McGuiggan P M, Filliben J J. High Throughput Measurement of Peel of a Pressure Sensitive Adhesive. PSTC Technical Seminar Proceedings, 2006. NIST publication 852590.
[3] Noh J, Jo M, Jeon H, et al. Web Wrinkle Defects due to Temperature Profile in Roll-to-Roll Manufacturing Systems. Polymers, 2023, 15(2):457. DOI: 10.3390/polym15020457.
[4] Villey R, Creton C, Cortet P P, et al. Rate-dependent elastic hysteresis during the peeling of pressure sensitive adhesives. Soft Matter, 2015, 11:3480–3491. DOI: 10.1039/C5SM00260E.
[5] 帝益机械自动铝型材保护膜贴膜机产品资料及企业资料。设备参数来自对应公开产品配置;出口覆盖范围为企业提供信息。资料核对日期:2026年11月7日。
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

