
项目概况
土耳其铝型材包装线项目资料展示了车间内多工位包装设备与输送配套的组合。案例以项目现场照片、配置示意和运行影像为依据,重点说明贴膜、成扎包装及后段搬运如何衔接,供同类型材工厂规划包装工段参考。
需要衔接的包装任务
型材在完成表面保护后,需要按交付要求组织合料、成扎包装及后段输送。整线规划既要考虑各主机,也要明确物料在工位之间的流向、人工操作位置和接料安排。
项目配置与工序关系
| 工段 | 资料可确认的配置方向 |
| 表面保护 | 型材贴膜及相应进出料输送 |
| 成扎包装 | 单扎套袋等包装工位,具体组合按项目图确认 |
| 后段处理 | 整垛缠绕、码垛装框及输送配套的配置示意 |
| 人工与设备协同 | 运行影像包含人工合料与设备动作,不应理解为所有工序无人作业 |
车间整体布置
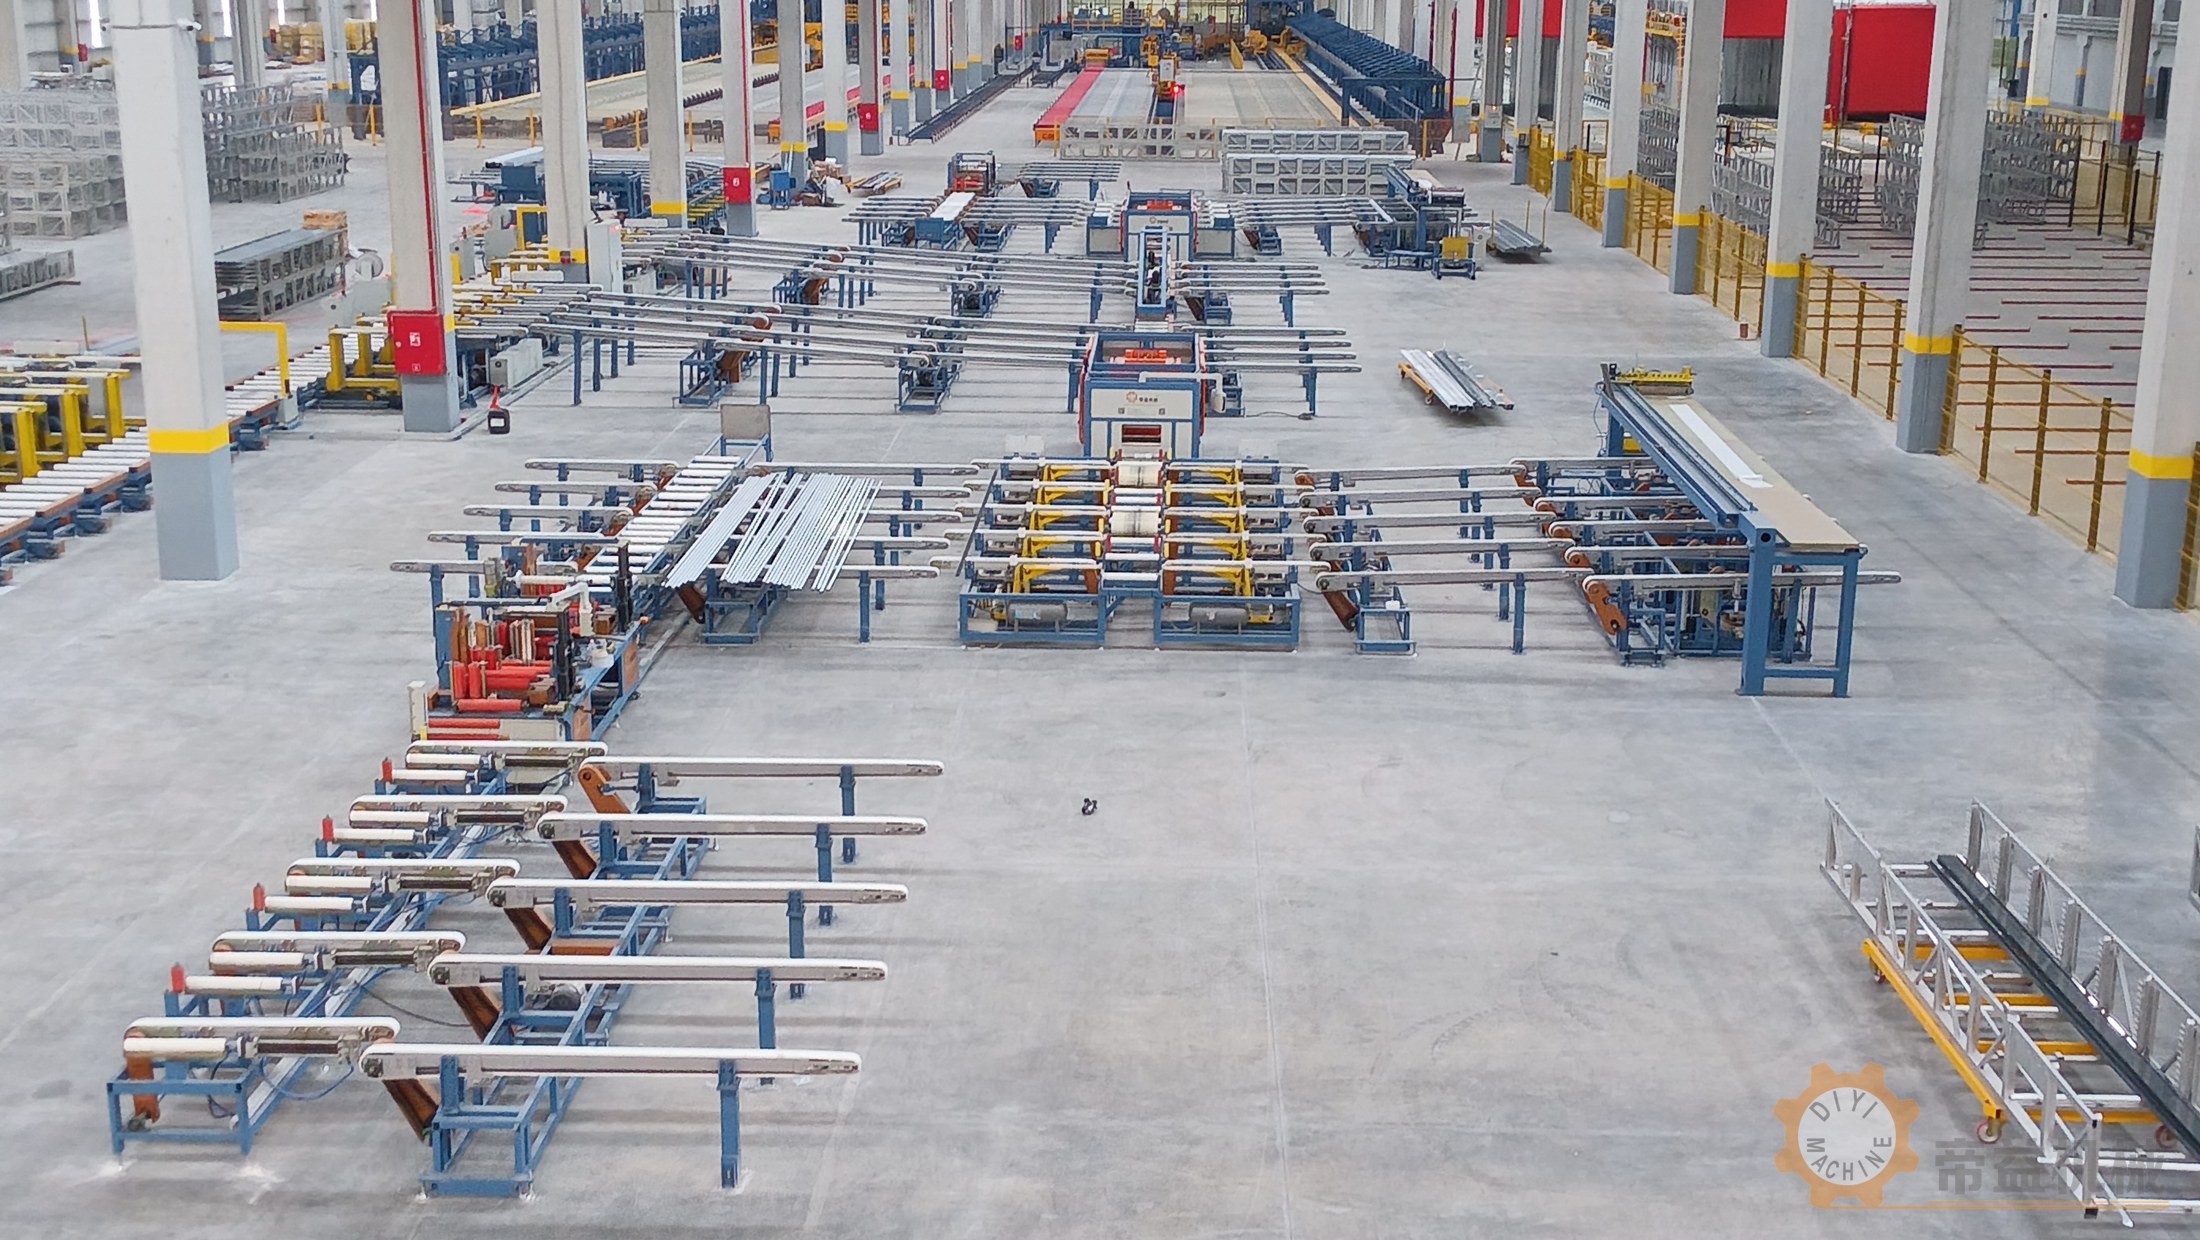
俯视现场图用于观察长料输送、包装主机与相邻工位的空间关系。新项目仍需按实际厂房柱位、材料长度、缓存、人员通道及检修空间重新核对。
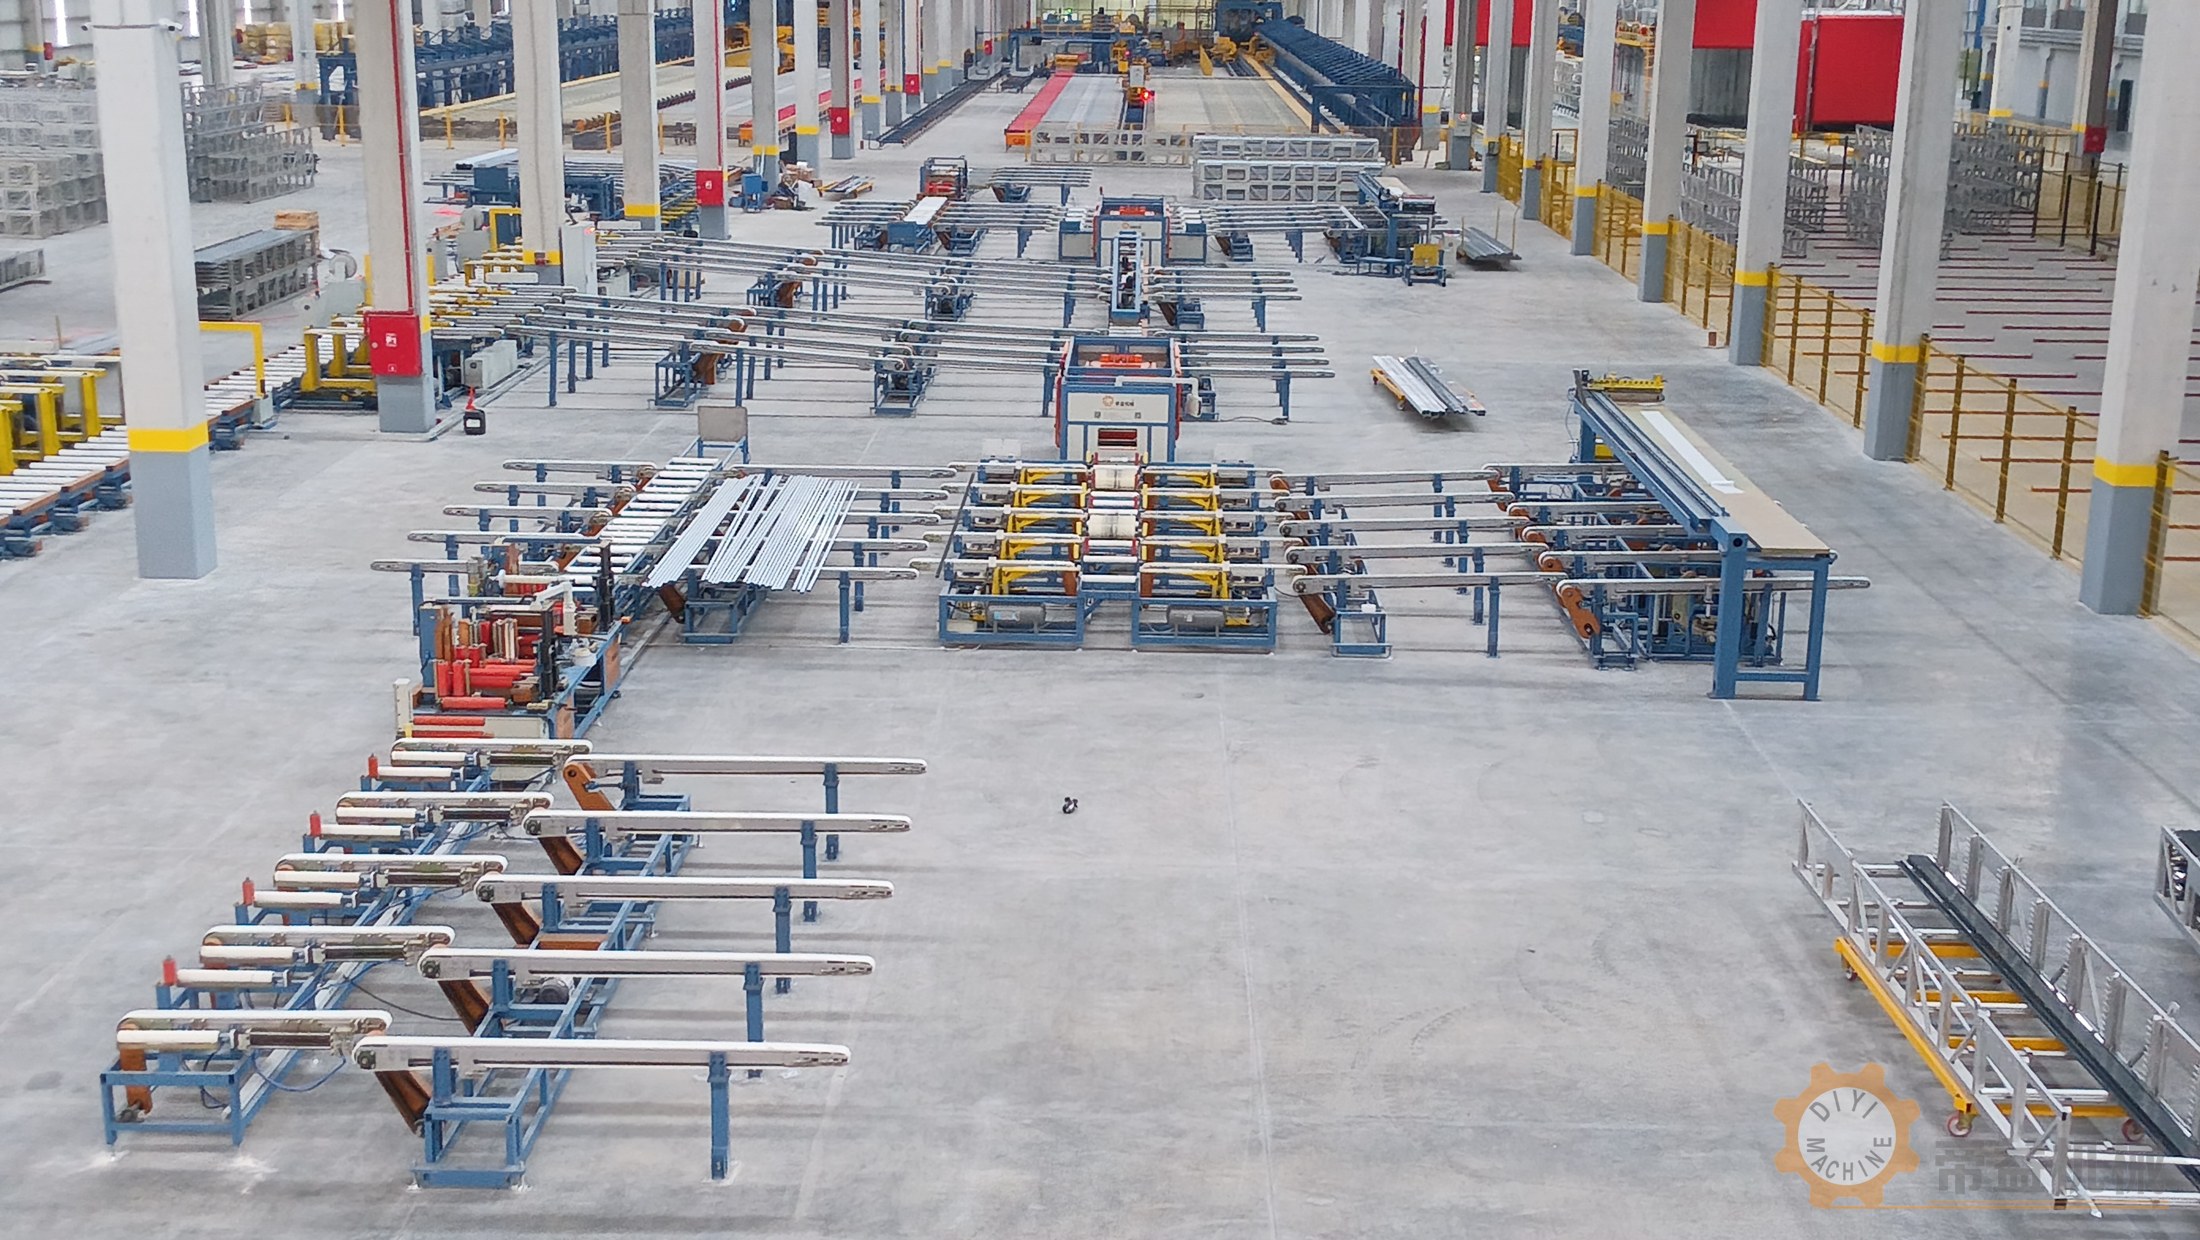
现场运行视频
视频为项目工序精选,展示贴膜、部分成扎包装及后段输送。片段用于说明工序和物料流向,不能单凭剪辑时长判断连续产能。
包装效果与验收关注点
同类项目应使用实际型材及耗材确认表面保护、包覆与收尾效果,并核对进出料稳定性、换规格安排以及后段搬运接口。产量与用工应按完整班次和约定工况记录,本页不将现场图片转化为未经测量的效率提升数据。
同类工厂如何选型?
先明确交付包装样品,再核对型材长度、截面和重量范围、目标班产、工位顺序及现场空间。单支保护、成扎套袋与整垛缠绕属于不同层次的包装需求,是否组合使用应按实际交付方式确定。
进一步查看型材贴膜设备、单扎套袋设备及包装整线说明。需要同类方案时,请提交型材规格、包装样品和场地资料。
从项目资料到新厂方案,需要补充哪些条件?
土耳其现场可以作为多工位组合的案例,但新工厂仍需先确定交付包装形式。单支表面保护、成扎外包装和整垛搬运属于不同任务:要分别说明哪些面需要贴膜、每扎如何合料、外层采用袋、纸还是缠绕膜,以及成品怎样离开包装工位。只有包装目标明确,才能讨论是否沿用类似的设备组合。
场地核对需要提供柱网、可用净空、主要通道和前后工序位置,长型材的完整运动范围也要计入。现场俯瞰图有助于观察物料流向,却不能代替尺寸完整的厂房图。特别是进料、暂存、人工合料与出料区域,要放在同一流程中检查,避免只把主机位置排下而遗漏周转空间。
整线验收为什么要覆盖辅助时间?
一段运行影像能够说明设备之间有怎样的衔接,但剪辑后的动作不能证明整个班次的实际产量。同类项目应把换规格、换包材、工位等待、成品移出和正常停机恢复一起纳入验证,记录型材、包材与人员组织条件。主机速度、单循环动作和合格成品数量应分别记录。
对接既有生产线时,还需要说明哪些输送、控制、基础和辅助装置由新项目提供,哪些继续使用原设备。建议把工位名称、接口高度、进出料方向、就绪信号和成品接收方式列成清单,随方案确认。本案例不承诺其他工厂可直接复制相同产量,也不依据照片推算节省人数。
案例资料来源:公司土耳其包装线现场图片及已核验的精选运行视频。整理日期:2026年10月19日。