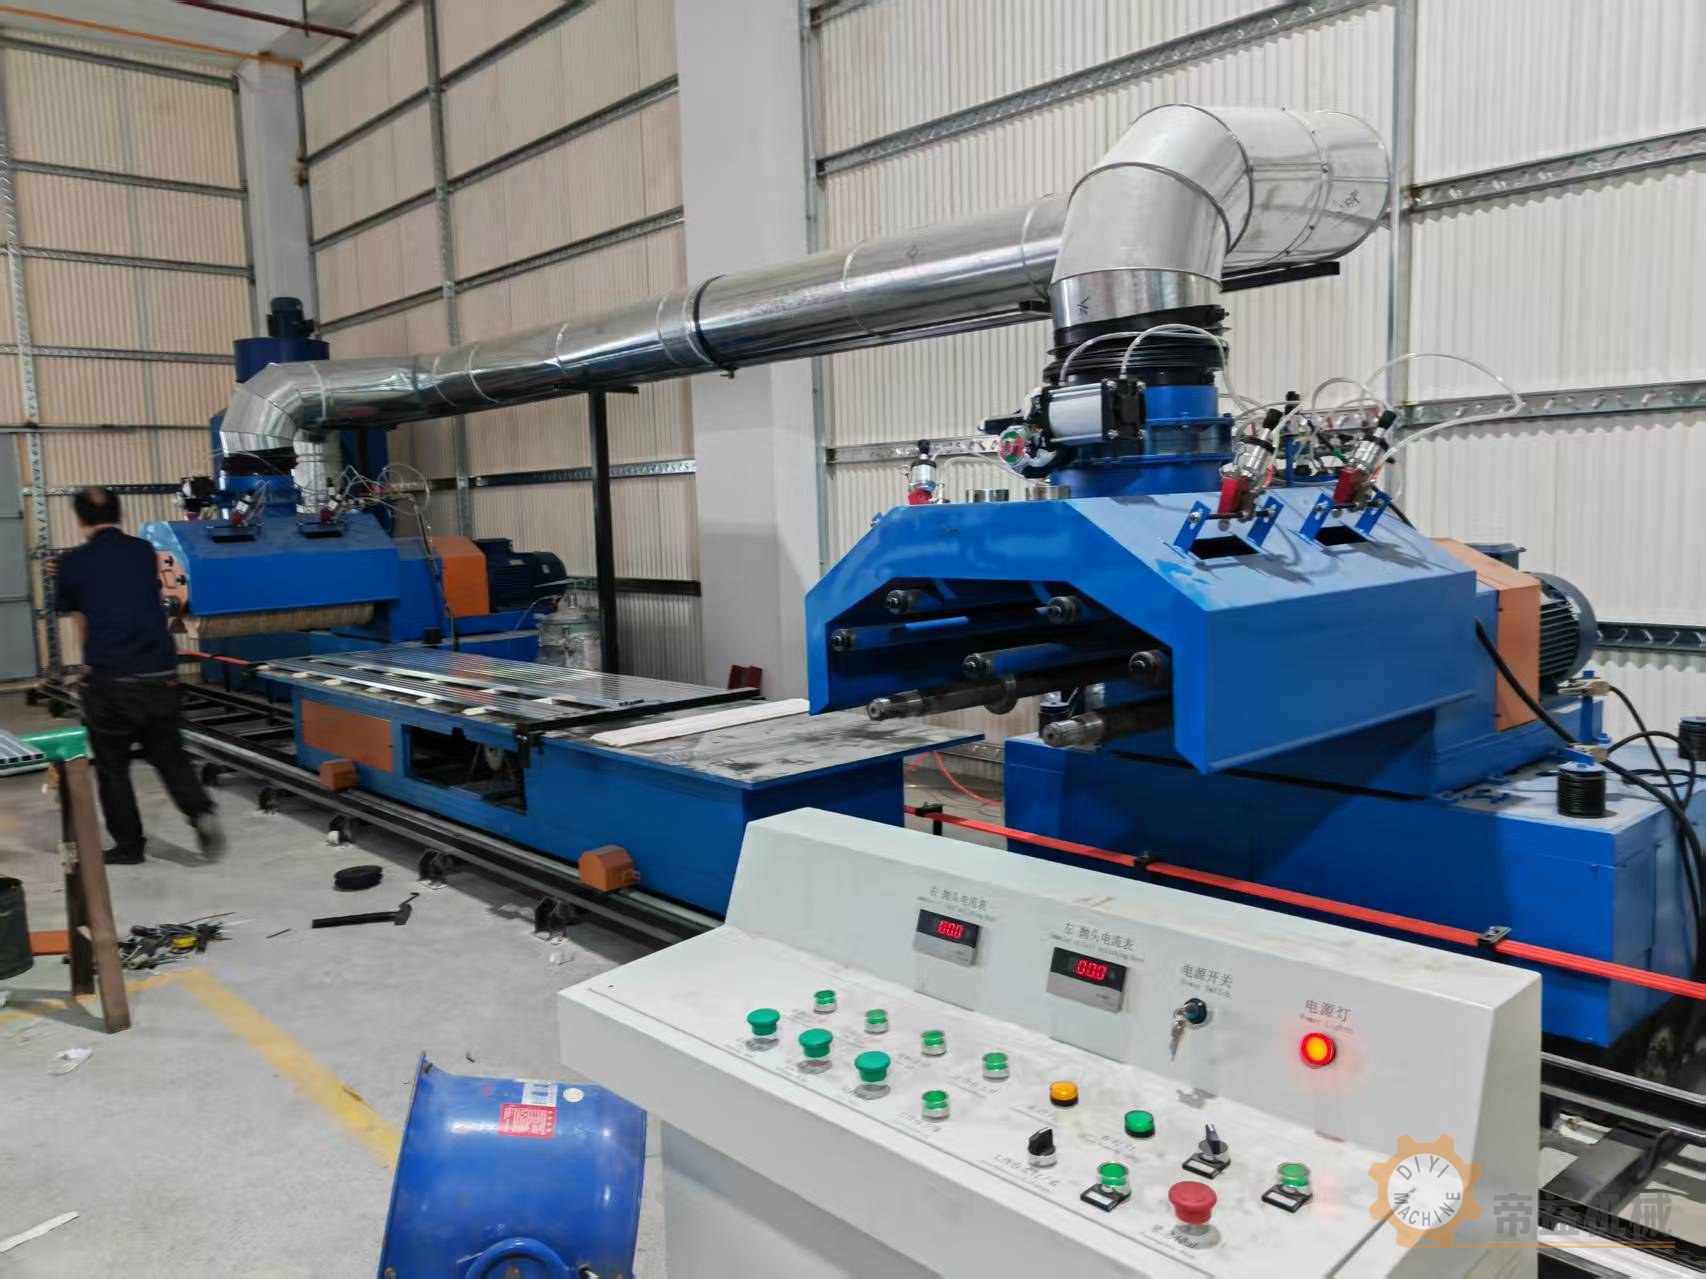
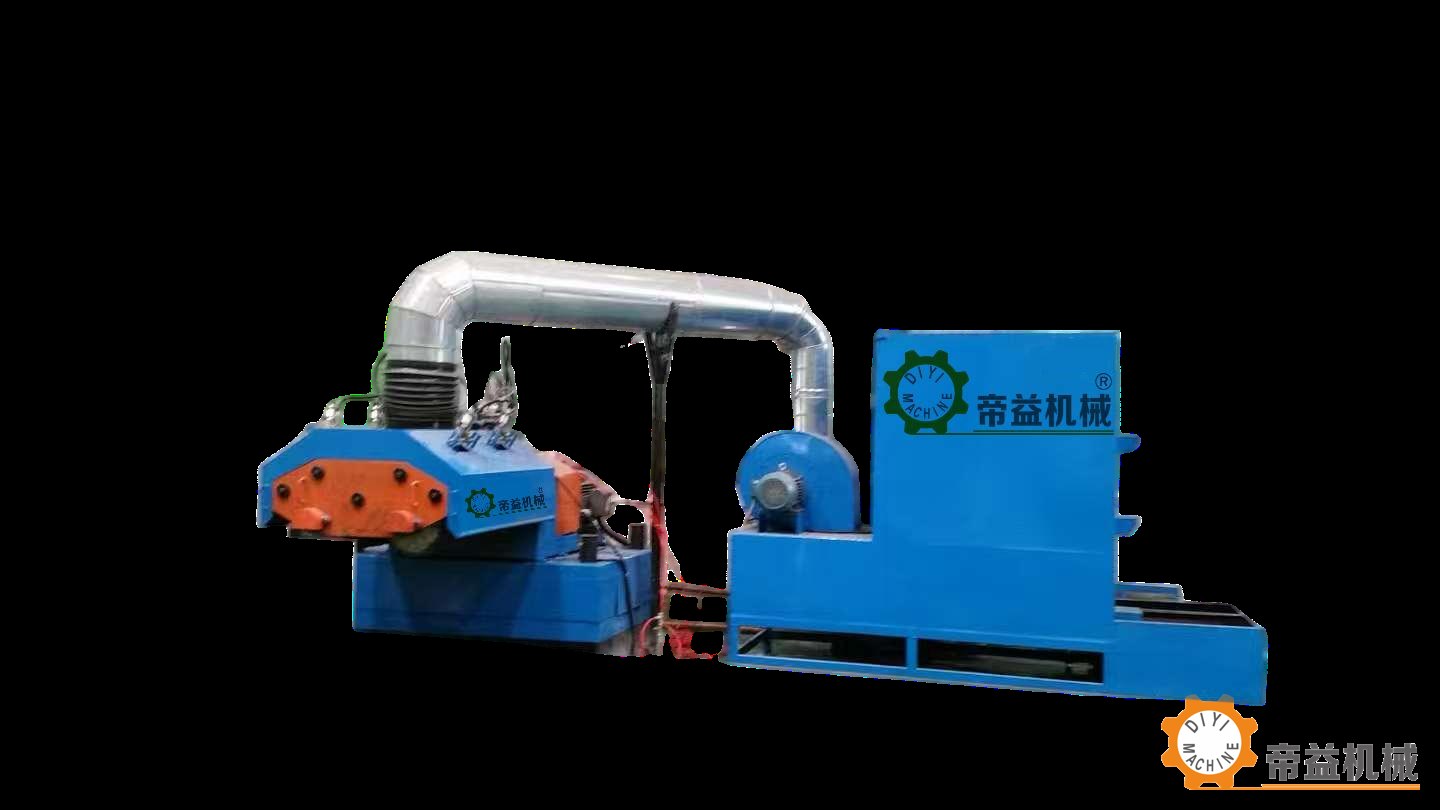
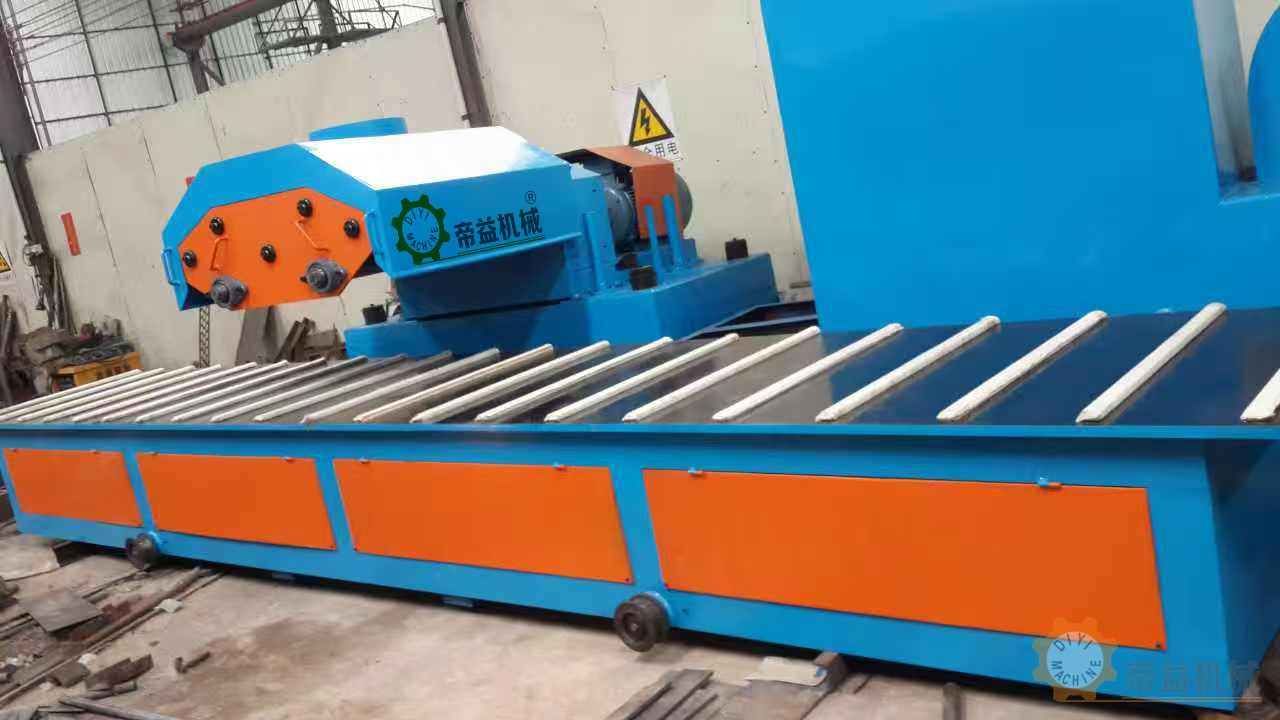
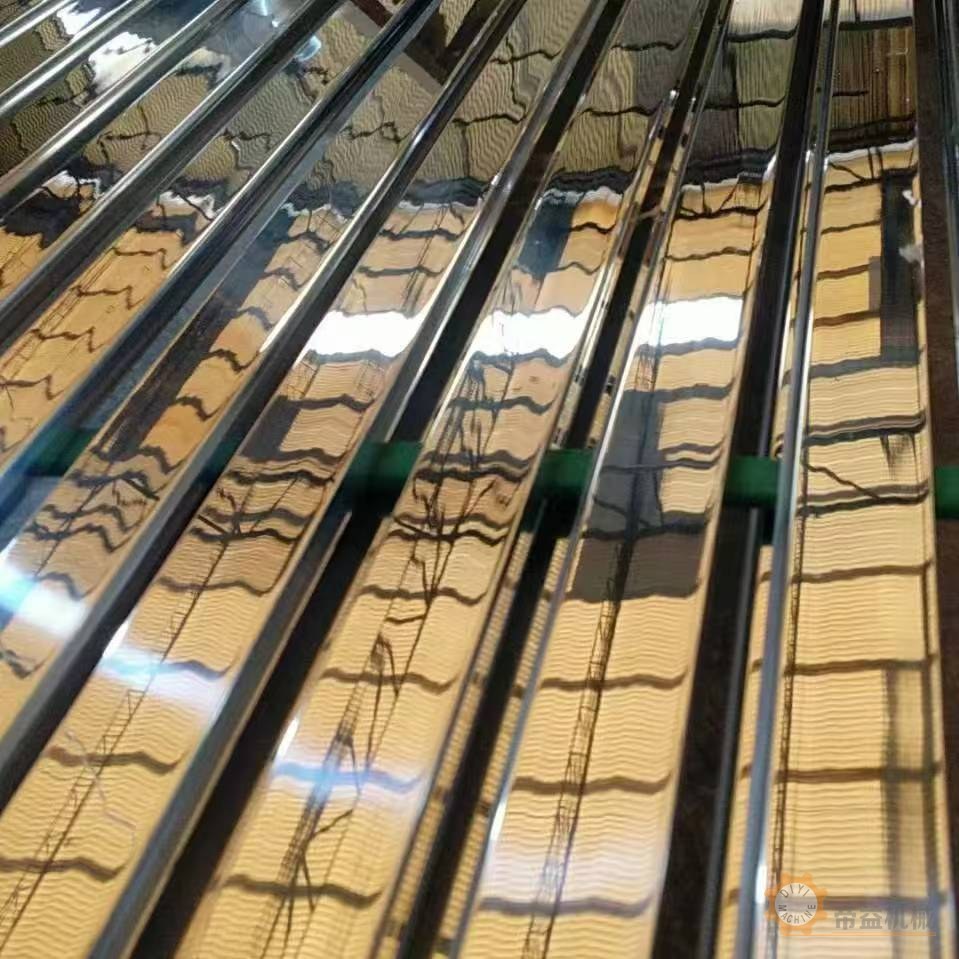
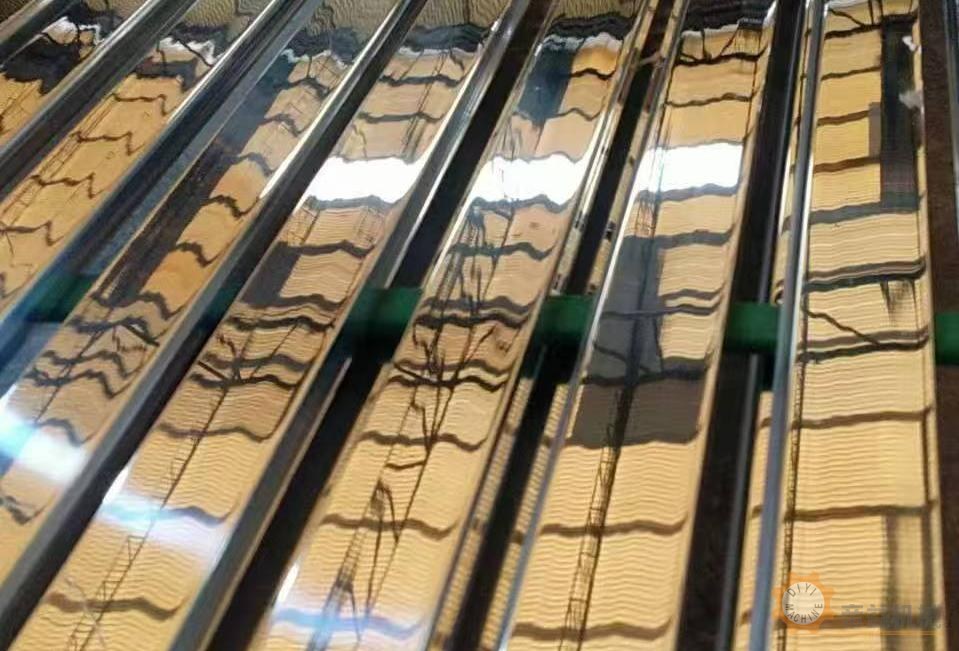
扫纹与抛光设备用于按工艺要求处理型材表面纹路和外观。设备应结合基材、表面状态、目标纹路和后续工序选择,并通过样件确认效果。
参考过程为工件定位与输送→按配置进行扫纹或抛光→检查表面效果→交接至后续处理或保护包装。实际处理面数、耗材形式和输送方式应按具体机型确认,不将不同机型的能力混为统一参数。
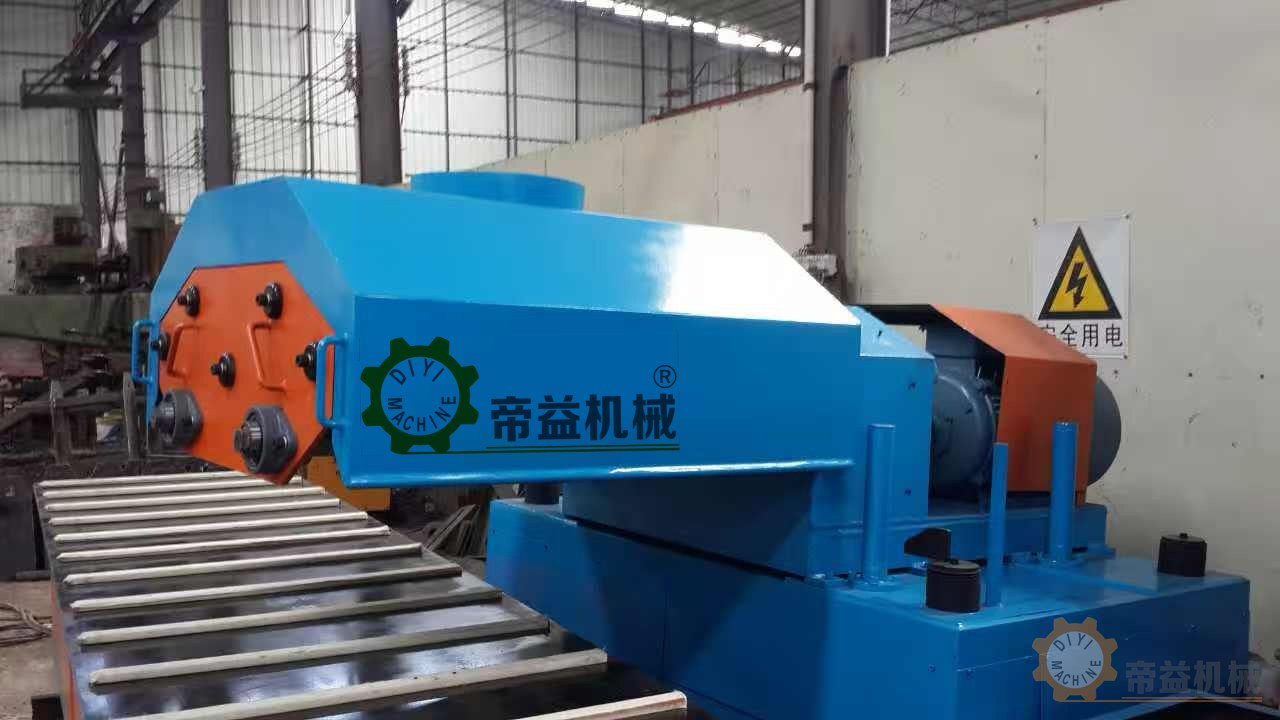
视频展示抛光工位及型材输送的配合,可关注工件定位、处理位置和进出料方式。图片与视频用于说明设备形式,具体配置及表面效果需以样件试验和项目清单核对。
型材截面、长度、壁厚、重量及需处理的表面。
现有表面状态、目标纹路或光洁外观及实物样件。
进出料方向、生产节拍、现场空间和前后段工序。
磨料耗材、更换方式、集尘配套和现场作业条件。
异型面、深槽、薄壁和对外观一致性有特殊要求的工件,应先确认可达处理面并进行样件试验。
应结合后续工艺和交付要求核对清洁、转运及表面保护方式,再选择贴膜、套袋或其他包装配套。
| 配置版本 | 金属抛光技术简表参考 |
|---|---|
| 适用物料与载荷 | 最大铺展范围6000×1000mm,需位于工作台边界内 |
| 参考尺寸 | 约长16000mm、宽5000mm |
| 功率与供电 | 约36kW |
| 速度及工况 | 简表未给出固定生产节拍 |
| 适用条件 | 原简表除尘风量单位存在疑点,本页不引用该数值 |
| 上下游接口 | 表面要求、代表样件、铺料方式及除尘方案 |
需要核对实际工件、现用包材或整线接口时,请提交图片、视频和规格,获取配置建议。
产品介绍
全国服务热线 : 业务:13928636733 售后:18929924668

关注了解更多资讯

在
线
客
服

