


包装整线不是设备越多越好。先确定逐支保护、成扎包装和最终周转形式,再决定贴膜、套袋、包纸、缠绕及装框工序怎样组合。
在样包上标明保护面、包材、每扎排列、端部与标签位置。已有设备可继续使用时,先核对实际进出料方向和高度,再确定新增段。
称重、自动检测、数据上传和装框属于需要单独确认的功能,不能从“智能整线”名称推定已包含。
约定代表规格、运行时间和合格标准,记录补料、换卷、合料与换框等待。前段支数与后段扎数换算时注明每扎数量,避免把多个主机速度直接相加。
以下保留本页原有设备或工位素材,具体配置以对应技术文件确认。
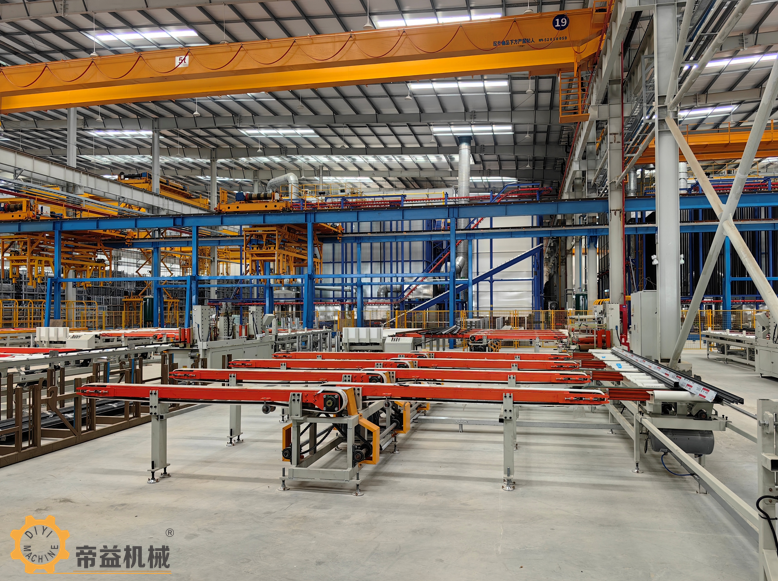
提交实际物料、包装样品与现场布局,咨询配置。请注明希望改善的具体工位和验收要求,便于核对供货范围。
资料依据:帝益机械现有产品及工艺资料。本文于2026年10月24日按选型与验收用途整理,配置指标以对应订单技术文件为准。
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

