


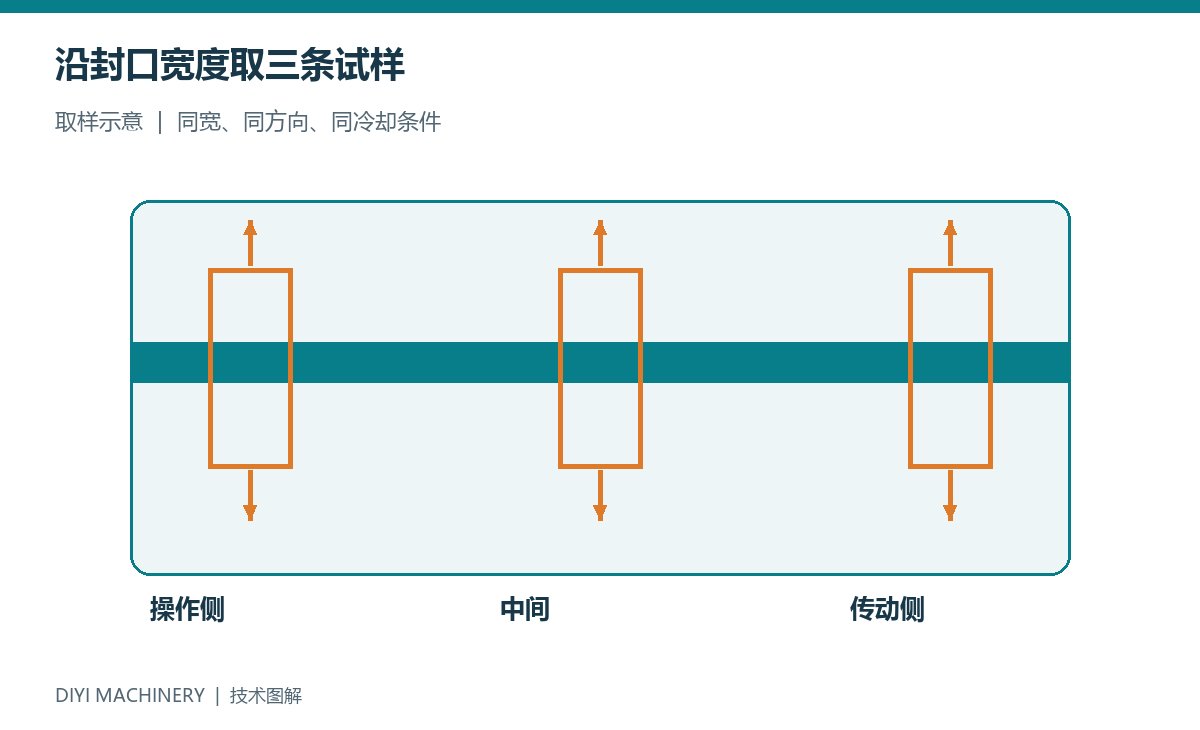
同一条PE袋封口,中间撕不开,靠边却能用手掀起。把热封温度再调高,弱侧有时依然开口,原本牢固的一侧反而变薄。处理铝型材套袋封口不牢,先把封口横向分成左、中、右三个取样区,再比较空袋、套料后未转运的样袋和正常出料后的样袋。弱点在哪一步出现,就从那一步查起。
在同一条封口上标记操作侧、中间和传动侧。先用同批袋膜做平展空袋样,再按正常节拍套实际型材。两组都在同一侧反复偏弱时,检查该侧封头接触、表面污染和温度分布。空袋均匀、套料后才弱,重点看袋口是否斜拉、侧折是否进入封合区,以及型材端头是否挤占袋口余量。
条件允许时,在保持热封面朝向一致的前提下改变袋膜横向位置。弱点随折痕移动,优先消除折层。弱点始终留在同一设备位置,优先检查封头闭合、衬垫磨损和测温点。出料前完好、转运后才开口时,核对封口松开后何时受力,以及接收面是否拖住袋膜。
| 现象 | 先查位置 | 调整与复查 |
| 空袋与实料均在同侧偏弱 | 封头接触、污物、横向温度 | 恢复干净均匀的压合,重做空袋样 |
| 只有实料样偏弱 | 折层、对中和端部余量 | 展平封合带并调整型材定位 |
| 出料后封口才打开 | 接收支撑、勾挂点和受力时序 | 消除牵拉,按正常节拍复查 |
温控器读数是设备控制点的温度。封合面实际获得的热量还取决于接触时间、袋膜厚度、材料结构和封头接触状况。先把袋口展平、封头清洁和压合状态固定,再按膜材供应商建议选取试验起点。比较几组温度与接触时间,分别记录连续性、剥离力、破坏位置和封边变薄情况。
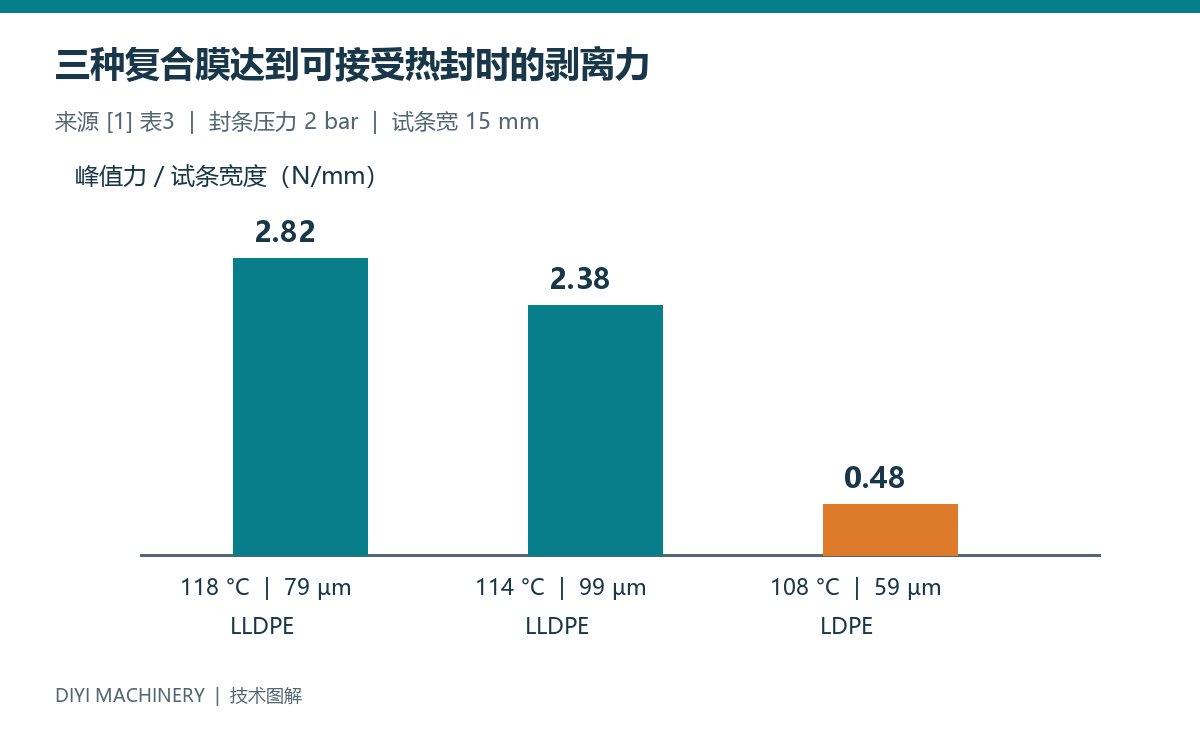
Yuan等用两根10 mm宽的平热封条,在2 bar下封合15 mm宽的复合膜试条,室温放置至少40小时后,以300 mm/min拉伸。三种试样总厚度为79、99和59 µm,前两种以LLDPE为热封层,第三种为LDPE。按作者的破坏形态判据,三种试样达到可接受热封的封条温度分别为118、114和108 °C,对应峰值剥离力除以宽度为2.82、2.38和0.48 N/mm。[1] 在本厂工位,用实际袋膜建立同样的「温度、时间、破坏形态」对照,再选取连续试包表现稳定的设定。
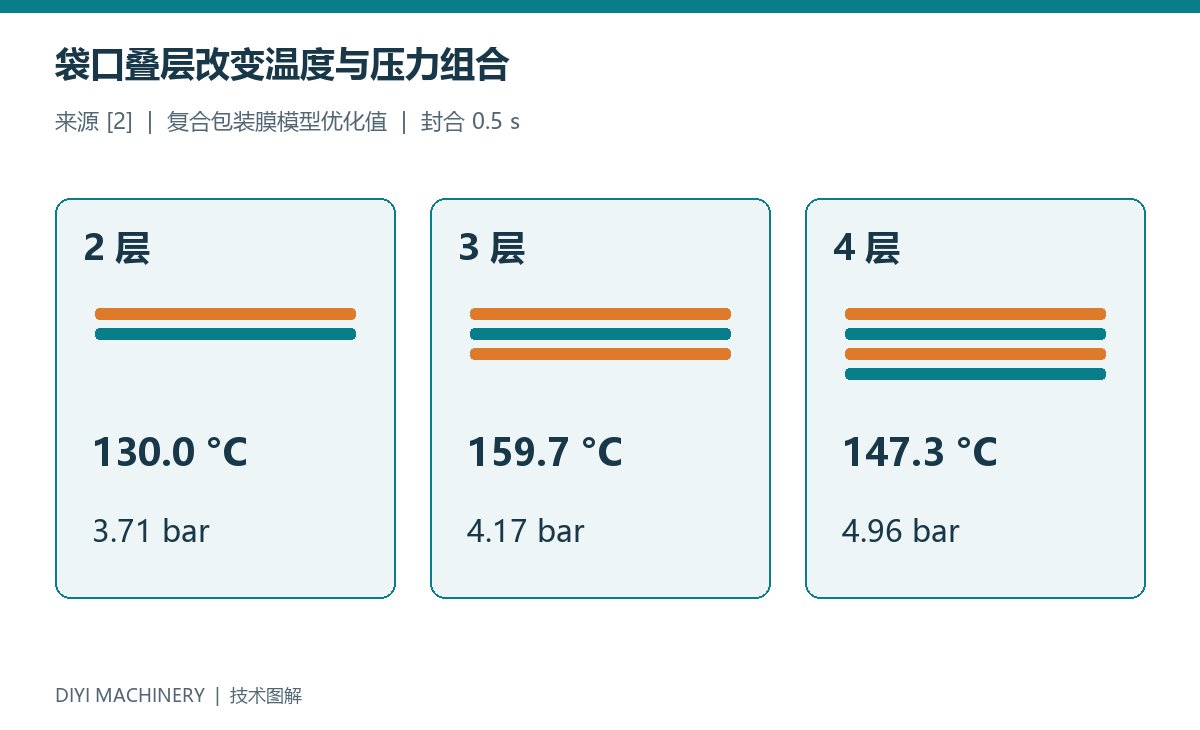
Ilhan等在BOPP/镀金属BOPET/CPP复合袋试验中,用0.5 s封合并对不同区域建模。2层转角、3层搭接和4层折边的优化组合分别为130.0 °C/3.71 bar、159.7 °C/4.17 bar及147.3 °C/4.96 bar。[2] 三种区域的结果说明厚度变化会改变封合条件。铝型材PE套袋现场,应先把多余折层移出封合带;袋型本身带侧折时,把折层与平坦部位分别列入取样位置。
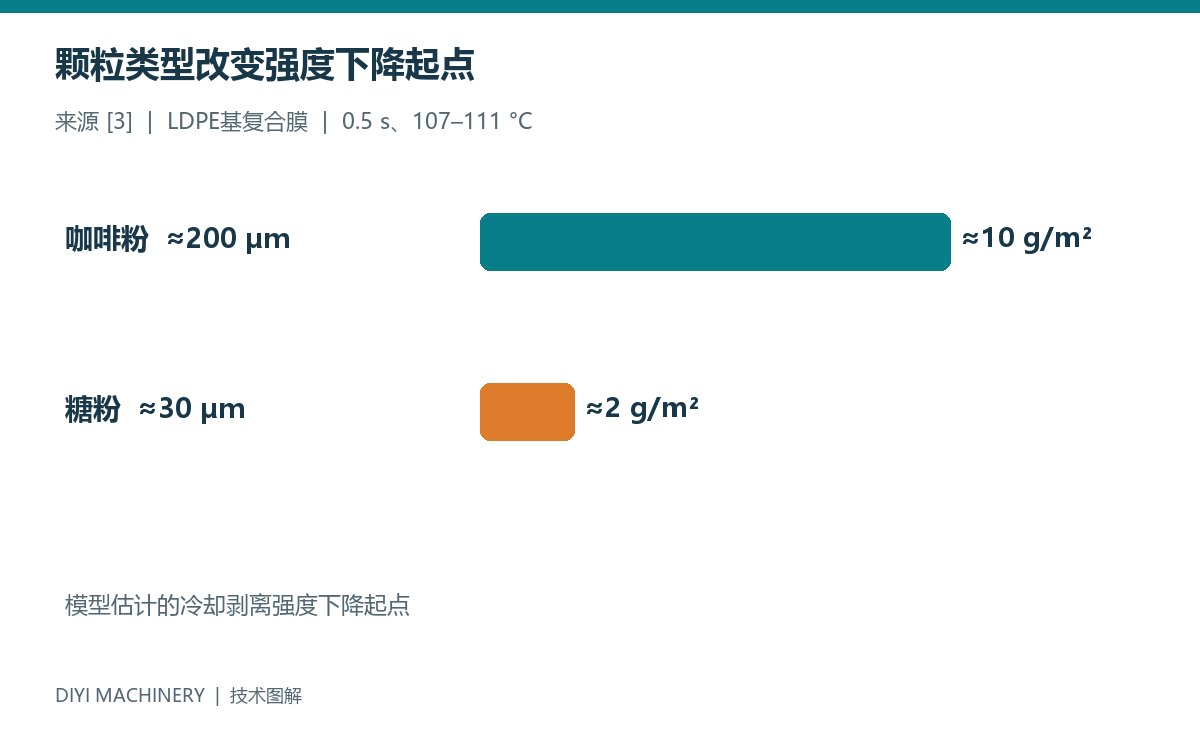
另一项研究在LDPE基复合膜上比较颗粒污染。在0.5 s、107–111 °C的试验中,模型给出的咖啡粉与糖粉强度下降起点约为10和2 g/m²,颗粒尺度约为200和30 µm。样品在23 °C、50%相对湿度下放置一天,以0.2 m/min剥离。[3] 对型材车间,封口出现散点、局部开缝或压痕时,先清理袋口和封头,再追查切屑、粉尘及油污从何处带入。
从封口沿宽度方向取左、中、右三条等宽试样,在相同夹持方式、拉伸速度和冷却条件下剥离。记录峰值力、试样宽度和破坏形态。若15 mm宽的试条峰值为12 N,则归一化结果为0.80 N/mm。这个算例只展示单位换算。批次记录保留每个位置的读数,并写明是封合界面剥离、膜体撕裂,还是封边薄化断裂。固定一侧偏弱时,同一位置的趋势最便于定位。
现场验收可把样袋分为三组:空袋封样用于检查封头横向一致性,套实料静置样用于检查袋口展平和端部余量,正常节拍出料样用于检查早期受力。每组用同一袋材批次和取样方式,覆盖开机首件、连续运行及停机重启。用约定的最弱位置剥离要求、连续封线和搬运后的完整性一起验收。
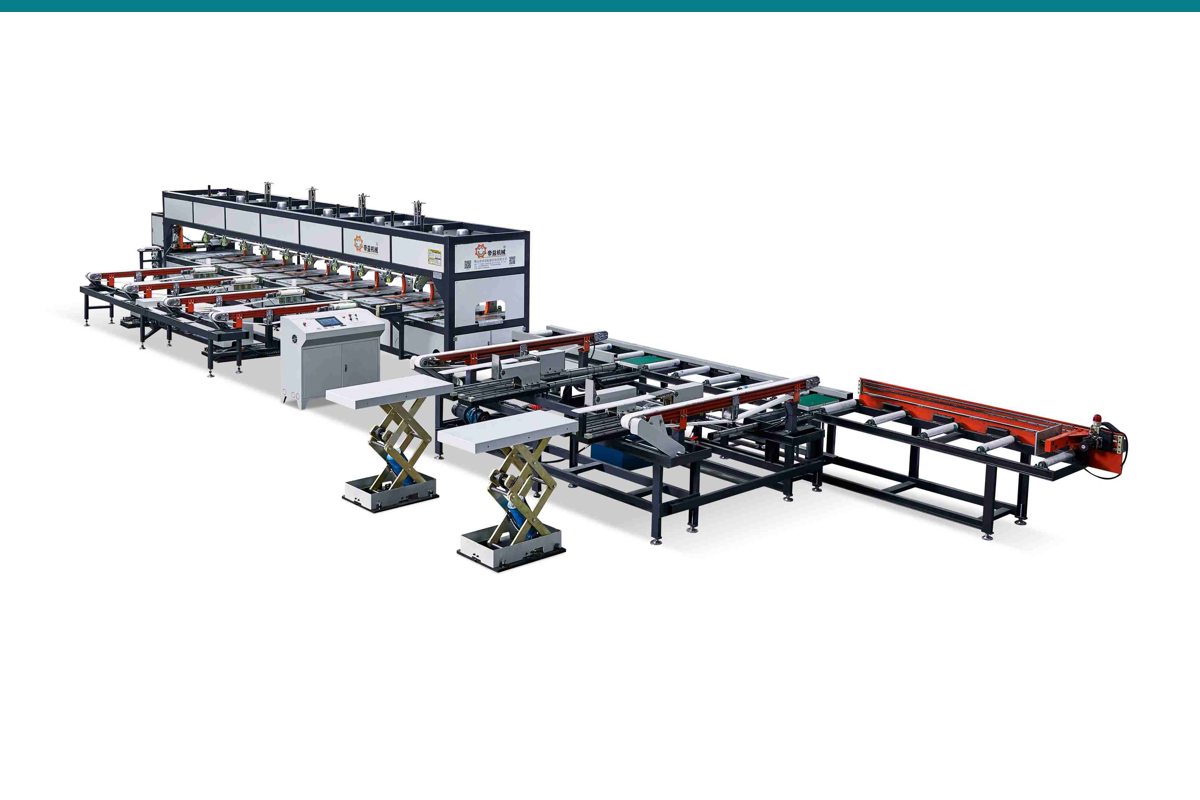
帝益单支套袋机将送料、定位、PE套袋、热封和成品移载串成一条工序。定位给袋口留出平整的封合区,套袋完成后让袋膜以稳定姿态进入封头,随后由移载工位接走成品。调试时用实际最长型材、易勾挂端头及最薄和最厚的袋材,分别核对端部余量、封口横向接触和出料时序。成品移载出现牵拉时,调整接收支撑与交接动作,在正常节拍下复查封口。
公开资料所列的一款单支配置适用长度1.5–6.2 m、截面宽16–50 mm、单位长度质量0.5–1 kg/m,PE袋厚0.03–0.15 mm,标示节拍2–4循环/分钟,采用PLC及触摸屏控制。[4] 帝益机械在佛山开发铝型材包装及整线输送设备,设备出口二十多个国家和地区。套袋工位可单独配置,也可接入贴膜、集束等后道工序,便于用成品实际交接状态验收。
检查封口离开封头后到首次受力的时间、袋膜是否勾住导向件,以及型材出料时袋口有无被拖紧。把出料前后样袋配对取样,优先修正牵拉发生的位置。
核对膜厚、热封层、宽度和袋口折层。沿用已确认的试样几何与拉伸方法,重新比较左、中、右剥离结果及破坏形态,再锁定新配方。
[1] Yuan CS, Hassan A, Ghazali MI, Ismail AF. Heat-seal strength analysis of laminated films with LLDPE and LDPE sealant materials in bar sealing application. FEIIC Seminar on Engineering and Technology, 2006, paper 019. ISBN 983-41705-3-X.
[2] Ilhan I 等. Observing the effect of pressure and temperature on the seal integrity of critical seal regions of various flexible bag designs. Food Packaging and Shelf Life, 2023, 37:101088. DOI 10.1016/j.fpsl.2023.101088.
[3] Ilhan I, ten Klooster R, Gibson I. Effects of process parameters and solid particle contaminants on the seal strength of low-density polyethylene-based flexible food packaging films. Packaging Technology and Science, 2021, 34:413–421. DOI 10.1002/pts.2567.
[4] 帝益机械单支型材PE套袋机公开产品资料。出口覆盖范围据企业提供资料。
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

