


铝型材运输擦伤的处理,要同时控制接触面、捆内相对位移和支撑条件。工艺上先用洁净、相容的隔离材料保护装饰面,再在关键位置固定成捆,随后完成全长缠绕,并在输送和装车环节保持承托。调机以实测约束力、运输后端部错位和表面状态为依据,把膜的搭接率、局部圈数和护角结构配成一套参数。
同一捆型材,出厂时看起来包得很紧,到货后却出现亮痕、端部错位或角部压印,问题往往沿着“接触—滑移—受压”的路径产生。铝型材包装机的任务,是把这条路径逐段处理好。
图1 帝益官网公开的成捆长料包装现场。端面齐整、隔离和承托位置,应与外层包装一起纳入检查。来源:帝益机械产品资料。
| 观察位置 | 重点检查 | 对应处理 |
|---|---|---|
| 装饰面出现重复摩擦亮痕 | 相邻型材接触点、隔离层覆盖、异物 | 清洁接触面,铺设连续隔离材料,固定易滑动层 |
| 端部逐根伸出、错位 | 初始齐头、局部固定位置、装卸过程 | 齐头后定点缠绕;按捆长布置固定位置,并核对搬运承托 |
| 棱角处压印、薄膜破口 | 受力面积、尖角、护角刚度 | 增加护角接触面积,消除尖锐接触,调整局部缠绕强度 |
| 中部松弛、外膜局部悬空 | 截面排列、膜的贴合、接头与膜尾 | 整理截面,匹配旋转与前进节拍,加强膜尾固定和端部收口 |
表面保护材料按阳极氧化、电泳或喷涂等实际表面体系选取,并做剥离、残胶和压印检查。捆内的接触隔离完成后,外层缠绕才能发挥约束和覆盖作用。
Tkaczyk等在2025年的研究中,分别记录了不同薄膜、预拉伸与圈数条件下的静态约束力。表1的15 μm薄膜,在230%预拉伸、18°C条件下,6圈为10.00 N,12圈为21.17 N,17圈为31.16 N;表2的23 μm薄膜采用250%预拉伸、18°C条件,6圈为11.76 N,12圈为24.11 N,15圈为29.99 N。两组幅宽均为500 mm。[1]
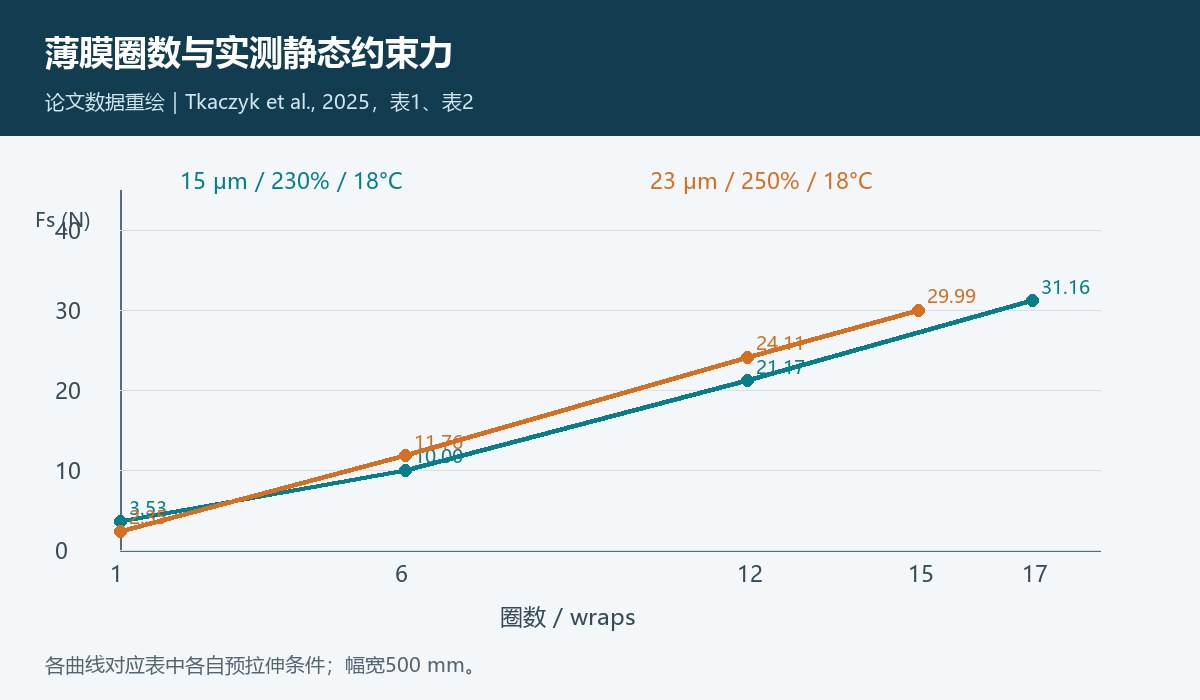
图2 论文表1、表2选定数据点重绘,折线连接用于阅读。各组试验条件标于图内。来源:[1];制图:帝益机械技术资料整理。
在生产调试中,把薄膜批次、厚度、实际延伸状态和圈数记录在同一张试样卡上,再用固定位置、固定拉出距离的测量方法比较约束力。这样能找到获得所需约束的用膜组合,同时控制棱角压力。
弗吉尼亚理工大学2019年研究项目报告,高初始约束力条件下,12小时后约束力最大下降55%。[2] 对应的工艺做法,是把刚包完和规定存放后两次测量都放进验证流程,并记录温度、时间和测量位置。Park等2018年的研究讨论了缠绕约束力对单元载荷承载桥接的影响,强调包装约束与支撑结构的配合。[3] 对长型材,应把捆扎点、托辊及装车垫木位置画在同一张图上。
连续缠绕时,螺旋节距p等于每转的轴向前进距离。以铺到料面后的有效膜宽w计算,搭接率r满足:p = w ×(1 − r),理论圈数N = L ÷ p。在匀速段,送料速度v与旋转速度n按p = v ÷ n匹配,单位保持一致。
以6 m料长、150 mm有效膜宽为算例:50%搭接对应75 mm节距、80圈;60%对应60 mm、100圈;70%对应45 mm、约133.33圈,工程取整约134圈。由50%提高到60%,理论圈数增加25%;提高到70%,增加约66.7%。在周长和铺膜状态相同的算例条件下,用膜长度随圈数同比增加,端部加缠另计。
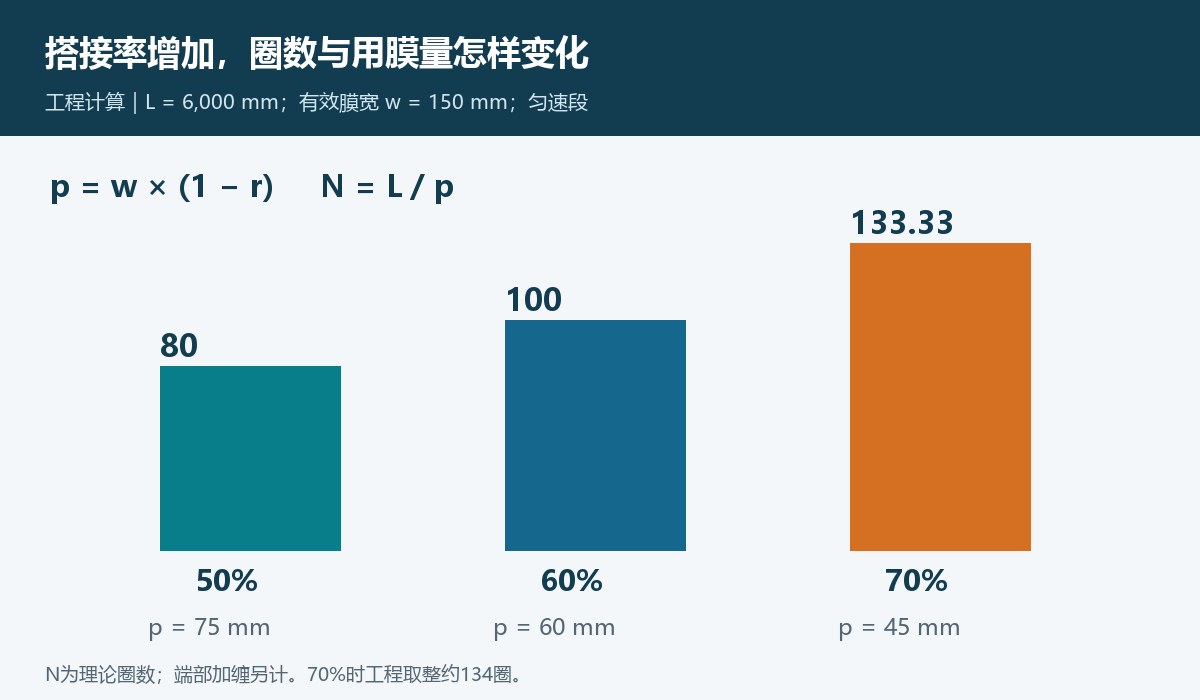
图3 搭接率几何计算。150 mm为算例设定的有效膜宽;现场通过测量铺膜宽度与实际节距校核。来源:本文公式计算。
调机顺序是先稳定送料与旋转,再测料面节距,最后增加端部加缠。对截面变化大的订单,按实际捆宽和捆高建立配方,让薄膜贴合角部并保持连续覆盖。薄膜耗量以每捆克数记录,便于把材料成本与到货质量一起比较。
平均接触压力按p = F ÷ A计算。假设法向力为1,000 N,接触面积由20 × 50 mm增至50 × 50 mm,平均压力由1.00 MPa降至0.40 MPa,下降60%。这一算例说明扩大有效接触面积的作用。护角设计同时检查材料压缩变形、边缘圆角和受力后的贴合情况,使载荷稳定传递到较宽的表面。
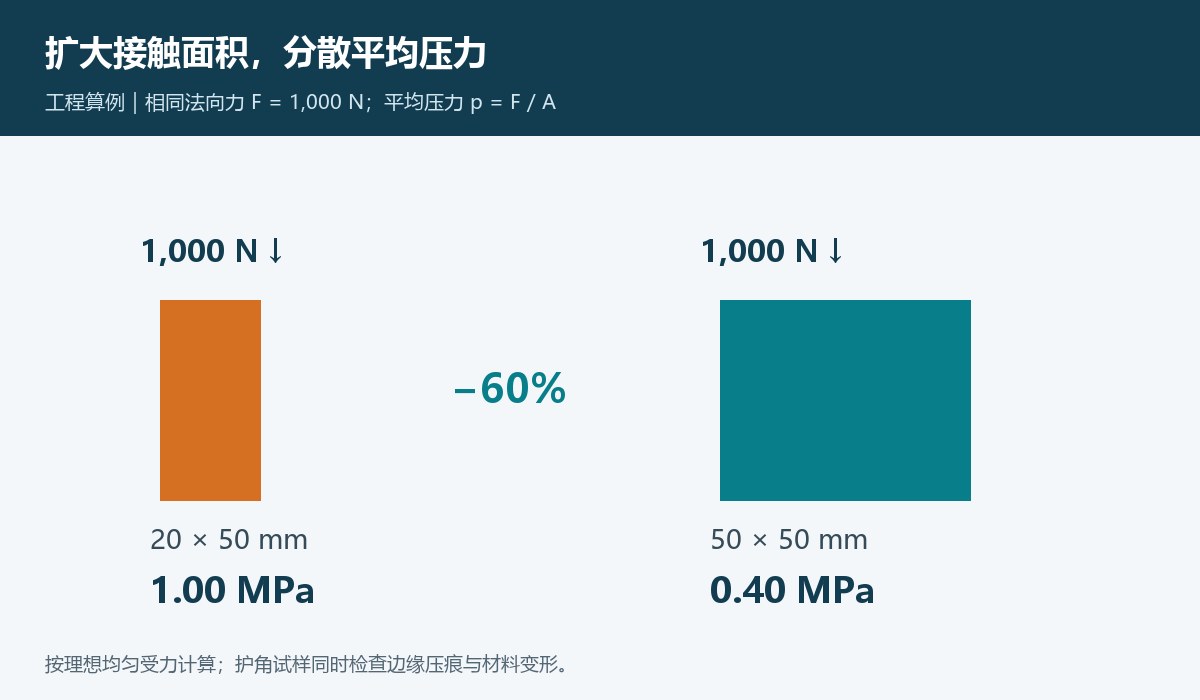
图4 相同法向力下的平均压力计算,按理想均匀受力绘制。来源:本文工程算例。
对于薄壁、开口和不对称型材,把护角放在有承托的受力路径上,并用实际样捆检查型材变形和表面压印。工艺目标是在稳定成捆的同时保留合格外观,局部固定强度与护角结构一起调整。
帝益机械围绕铝型材包装与物料输送组织设备方案,设备已出口二十多个国家和地区。面对运输擦伤和松包问题,方案从成捆方式、局部固定、全长覆盖和进出料承托四个环节展开,使包装参数与整条料流衔接。
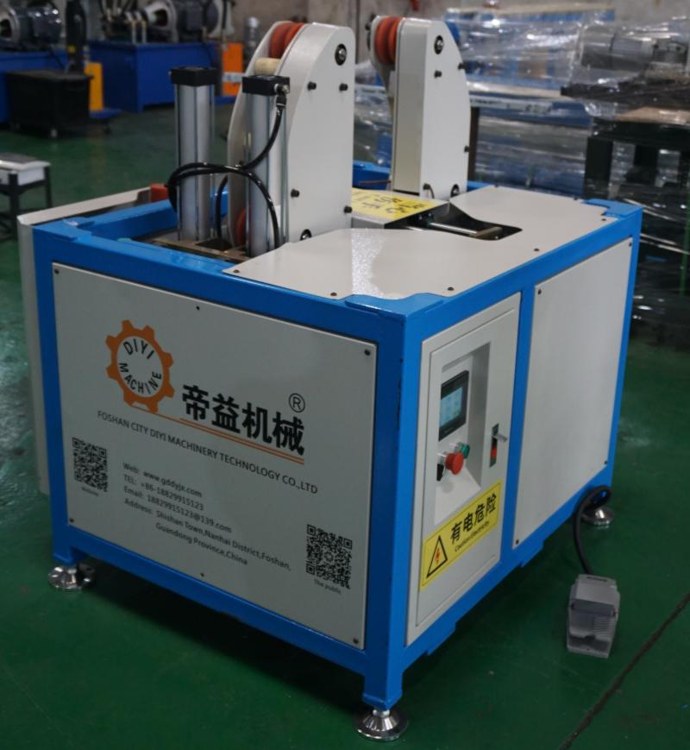
图5 帝益定点缠绕设备实图。窄膜在指定位置包绕,适合成捆后前、中、后等位置的局部固定。来源:帝益机械公开产品图片。
局部固定:帝益定点缠绕设备采用PLC控制和伺服驱动,公开配置的捆宽范围为50–300 mm、捆高50–200 mm,膜宽40–50 mm,圈数3–10圈可调。项目中按料长、截面稳定性和承托位置确定固定点,在进入后续覆盖工序前保持排列。
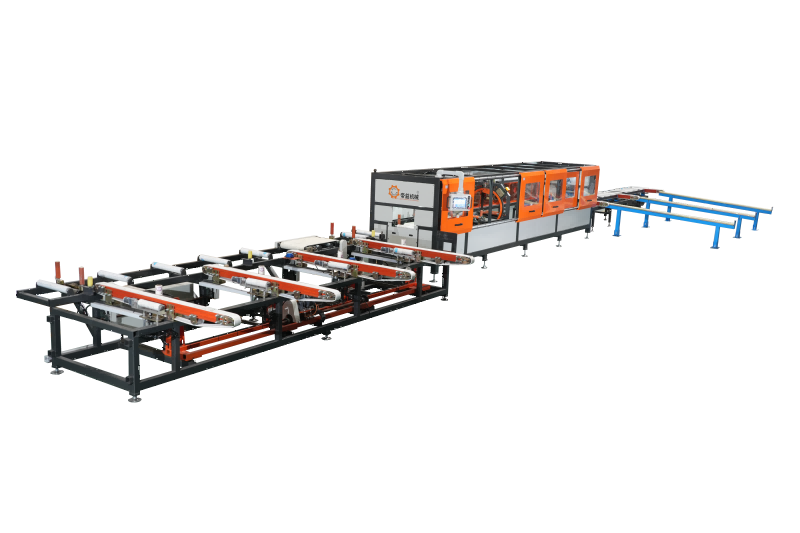
图6 帝益自动型材缠绕机及配套输送布置示意。进料、缠绕和出料承托应随最大料长一起安排。来源:帝益机械公开产品图。
全长覆盖:帝益自动型材缠绕机公开配置适用料长3.5–7.2 m、宽80–280 mm、高80–230 mm,PE膜宽150–160 mm、厚0.03–0.08 mm,配有人机界面。选型时按真实成捆截面核对尺寸,把搭接节距、端部加缠、膜尾固定与实际薄膜样品一起调定。
承托与交接:在工艺布置图上标出最长与最短样捆、各工位支撑点、装卸位置及护角。设备交接时检查高差、裸露硬边和侧向碰擦点;装车时让垫木与选定支撑位置相配,保持外膜和保护层完整。对于高外观要求的订单,表面隔离、局部固定和全长缠绕按工序分工配置。
按表面体系、截面、捆长和重量选出代表性样捆,先记录初始端部基准线与外观,再进行约定路线运输或相应运输模拟。试验方案写明振动谱、持续时间、装载与固定方式;涉及堆码时,同时写明堆码载荷和支撑条件。
| 评审项目 | 记录方法 | 配方调整方向 |
|---|---|---|
| 捆内滑移 | 运输前后测量端部相对基准线的最大位移,单位mm | 固定点位置、局部圈数、捆内隔离与排列 |
| 表面状态 | 同光照拍照,按长度或支数统计擦伤、压印及破膜 | 接触面清洁、隔离覆盖、护角面积与材料 |
| 约束保持 | 固定测点、固定拉出距离,记录包装后与存放后测力值及温度 | 薄膜选型、搭接率、端部加缠 |
| 包装经济性 | 每捆用膜g、合格捆数/h、换膜与换型时间 | 在合格外观和位移目标下优化节距与工序节拍 |
客户与技术部门在试验前确定允许位移、外观等级和完整性要求。评审通过后,把薄膜牌号与批次、设备配方、护角规格、支撑位置和合格样照片一起归档,作为重复订单的调机依据。
先隔离装饰面,再用定点缠绕控制捆内滑移,通过全长缠绕保持覆盖,最后配好输送和装车支撑。按运输后位移和表面检查结果调整参数。
先按有效膜宽和目标节距计算,再用样捆验证。6 m料长、150 mm有效膜宽时,50%、60%、70%搭接率分别约需80、100、134圈;材料耗量与到货质量一起评审。
增加圈数会改变包装约束,护角负责分散局部接触载荷。两者配合,才能同时控制捆内位移和棱角压印。
[1] Tkaczyk S., Jagelčák J., Szpotański M., Sędrowicz R. Pilot Study of Stretch Film for Securing Palletized Loads. Sensors, 2025, 25(22): 6883. DOI: 10.3390/s25226883. 图2选取表1、表2数据重绘。
[2] Reynolds M., Lumley J. Effect of Time and Temperature on Stretch Wrap. Virginia Tech, Center for Packaging and Unit Load Design, Spring 2019. 本项为大学研究项目报告。
[3] Park J., Horvath L., White M., Araman P., Bush R. J. The influence of stretch wrap containment force on load bridging in unit loads. Packaging Technology and Science, 2018, 31: 701–708. DOI: 10.1002/pts.2385.
资料整理:帝益机械。设备参数依据公开产品配置,图3、图4为文中设定条件下的工程计算。更新日期:2026年11月11日。
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

