
铝型材缠绕包装张力应从实际膜材、束形和表面要求出发,通过试包确定。先固定隔离材料、搭接方式和支撑条件,再逐步调整包覆设置,检查即时、静置和搬运后的状态。膜包得紧,只能说明外观贴合;它不能证明束内没有滑动,也不能证明装饰面没有受到压擦。
本文讨论用拉伸膜固定、包覆长型材或型材束的包装工序,不讨论木纹装饰覆膜。以下实拍来自帝益现有设备素材,图中的观察点和后文试包步骤是工艺检查建议,并非设备自带检测功能。
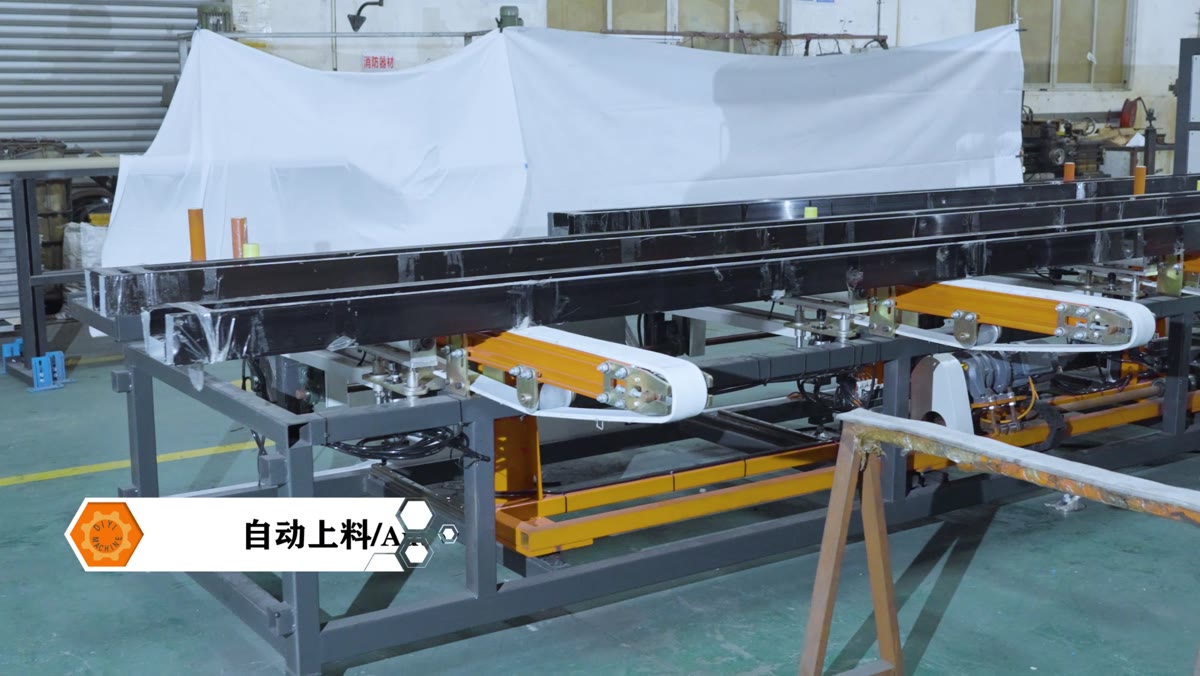
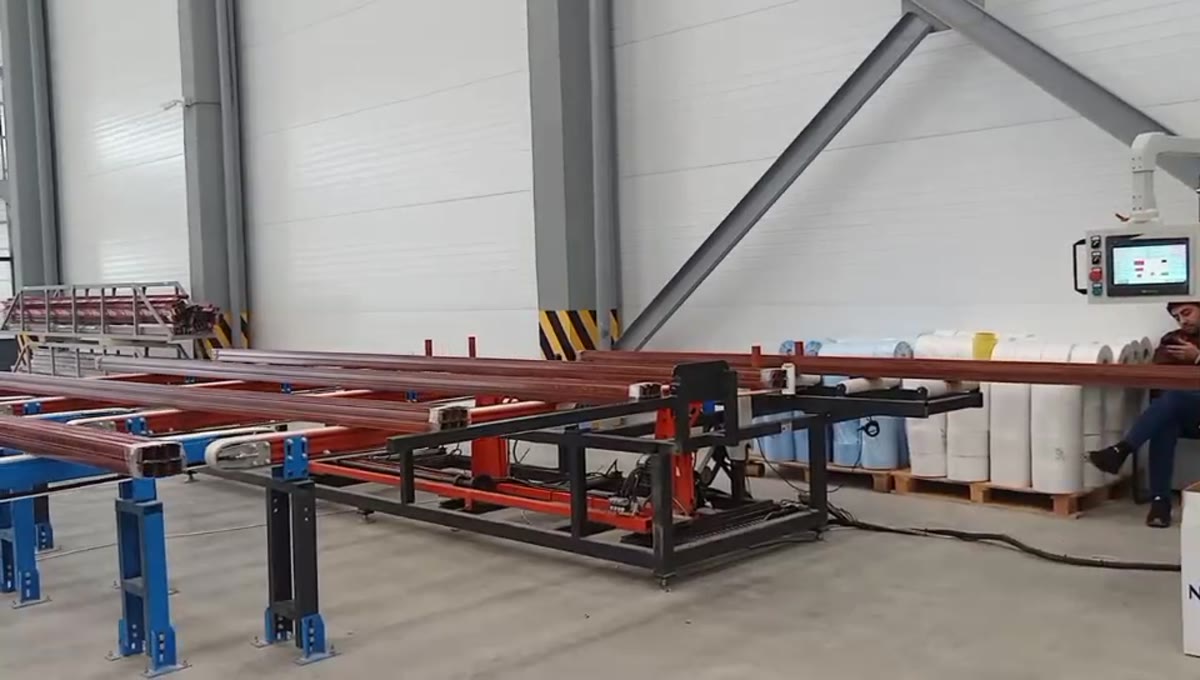
进料端先看长料能否平稳交接。支撑高度、滚筒清洁度、侧向导向和束形变化,都会影响接触位置。若同一面在入机前已出现擦痕,应先记录并追溯来料、支撑或移料过程,不能把后段张力当作唯一原因。比较样件时,必须保留同一面的包装前照片。
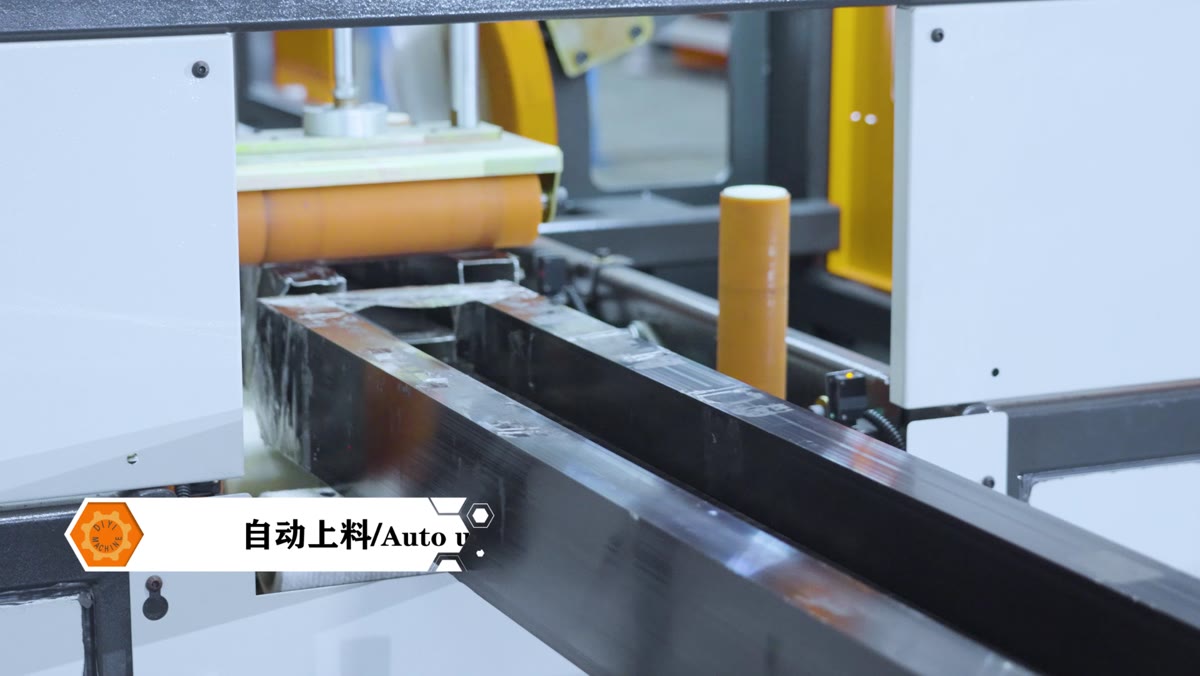
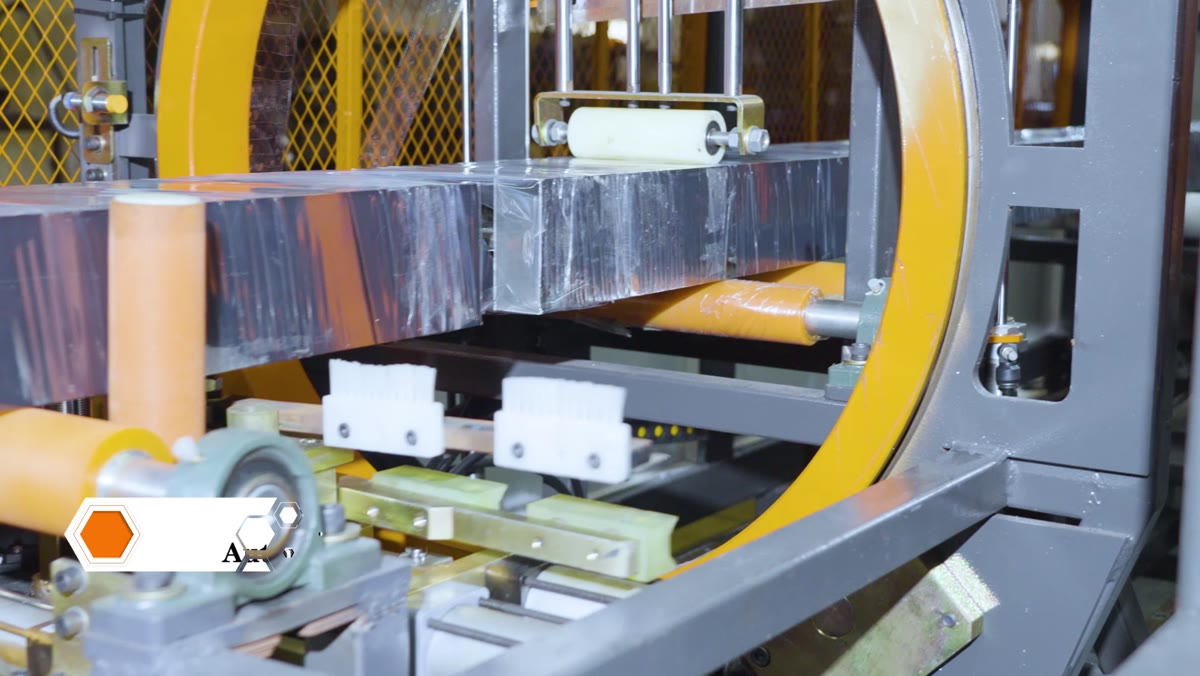
包覆时应区分膜带的运行轨迹与型材的输送轨迹。膜边周期性变化时,同时记录束宽、截面突起和输送速度;不要看到一道褶皱就立即加大张力。膜卷规格、换卷接头、导向接触和产品姿态也应列入检查。同样的旋钮位置,换了膜材批次或包件截面,结果未必相同。
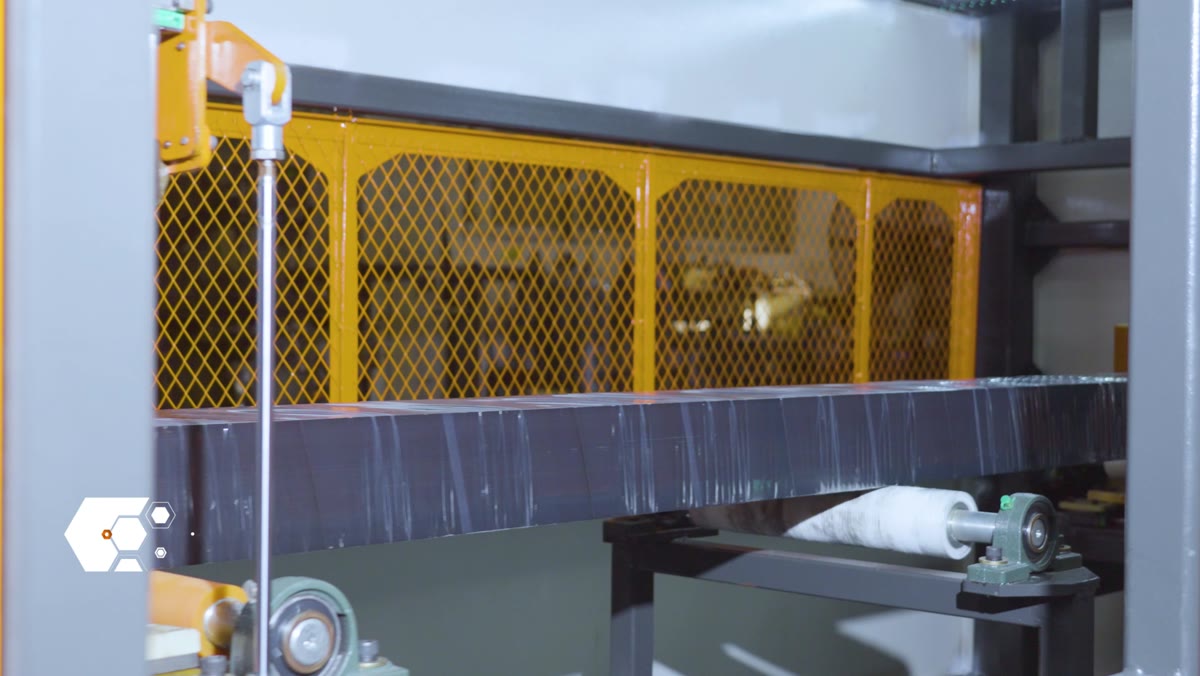
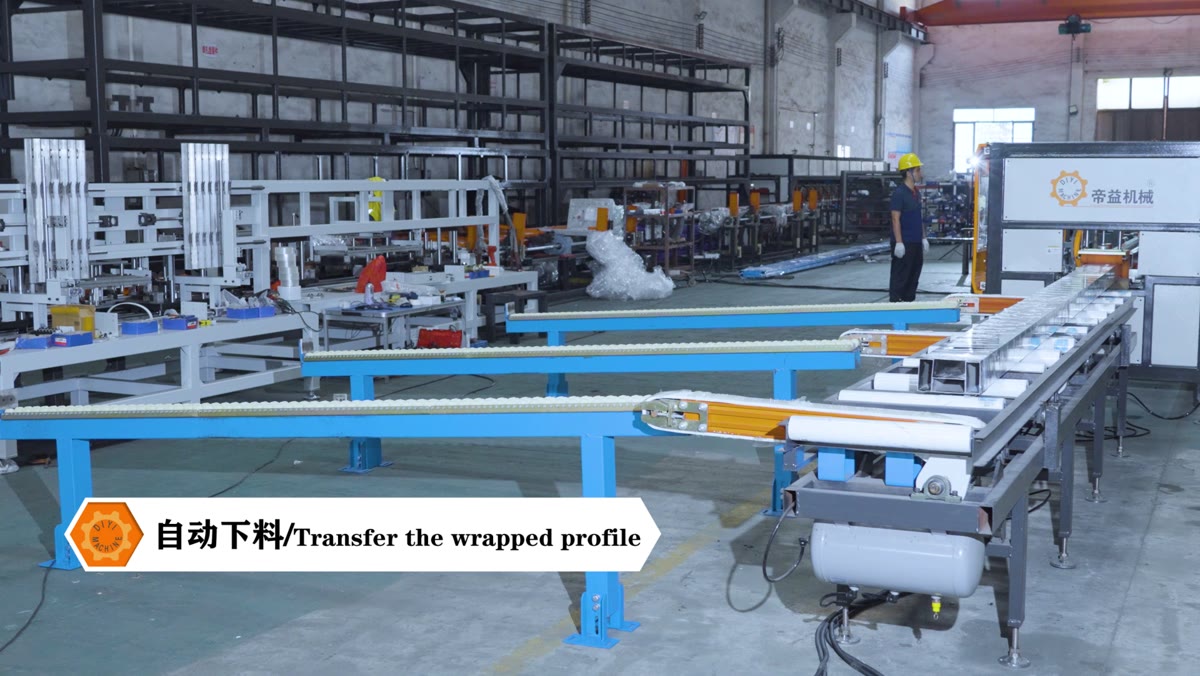
预拉伸描述膜在包覆前的伸长比例;包覆张力描述送膜与包件之间膜带受到的拉力;包装后的约束力则与膜材、层数、包覆方式、包件几何和测量方法有关。三者相关,但不是同一个参数。若机器只显示百分比或档位,应把它写成“设备设定值”,不要直接标成牛顿。
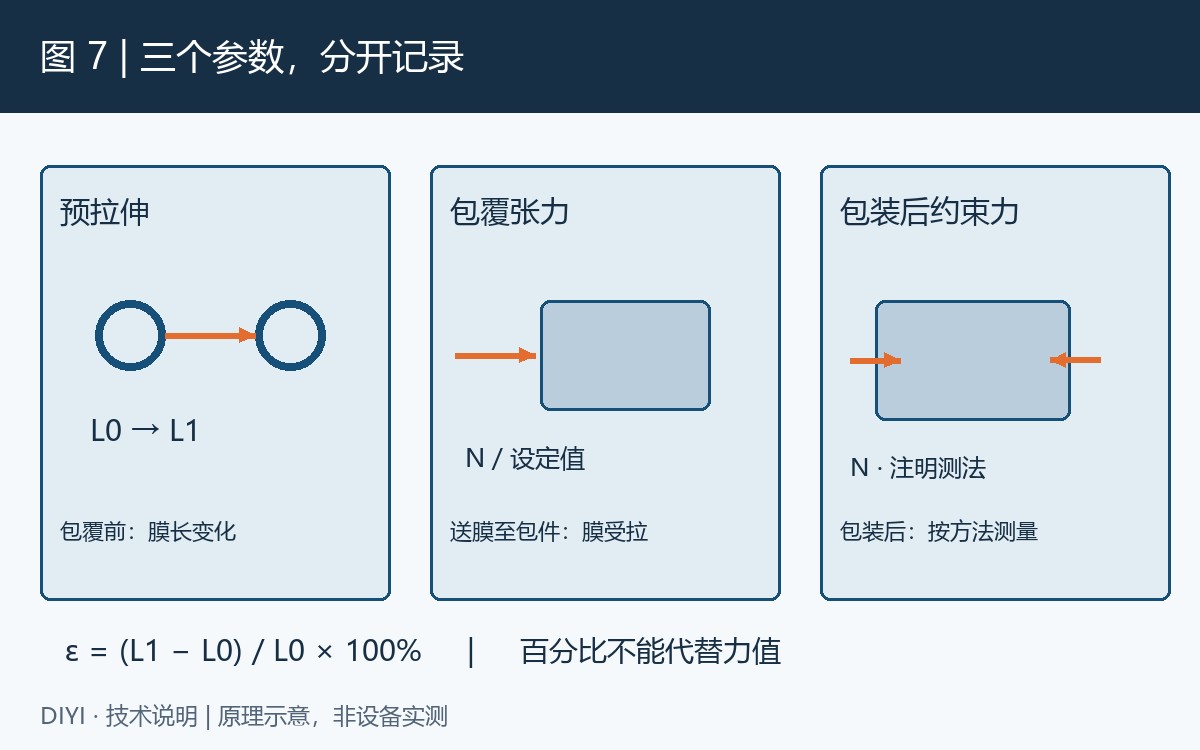
Singh等在2014年的托盘单元载荷研究中,采用ISTA 3E分布测试,并监测约束力与载荷离散情况。该试验未发现预拉伸百分比与约束力变化或载荷约束效果存在相关性[1]。这提示工艺人员:单独拿预拉伸比例比较包装优劣,依据不足;该结果也不能被推广成所有膜材、所有工况都没有关联。
对长型材,先确认设备是否有预拉伸机构、界面参数究竟控制什么,再安排试包。尤其不要把贴膜机的放卷设置、缠绕机的膜带拉力和托盘机的预拉伸百分比混为一谈。不同设备或控制版本之间,参数名称相同也需要核对含义。
在匀速、单膜带、稳定螺旋包覆的简化条件下,相邻包覆轨迹的轴向间距p可由输送速度v除以有效包覆转数n估算。若膜在型材轴向的有效覆盖宽度为b_eff,则搭接率O约为1−p/b_eff。v与n必须采用一致的时间单位;多膜卷、斜向入膜或明显颈缩时,应回到实际膜边位置测量。
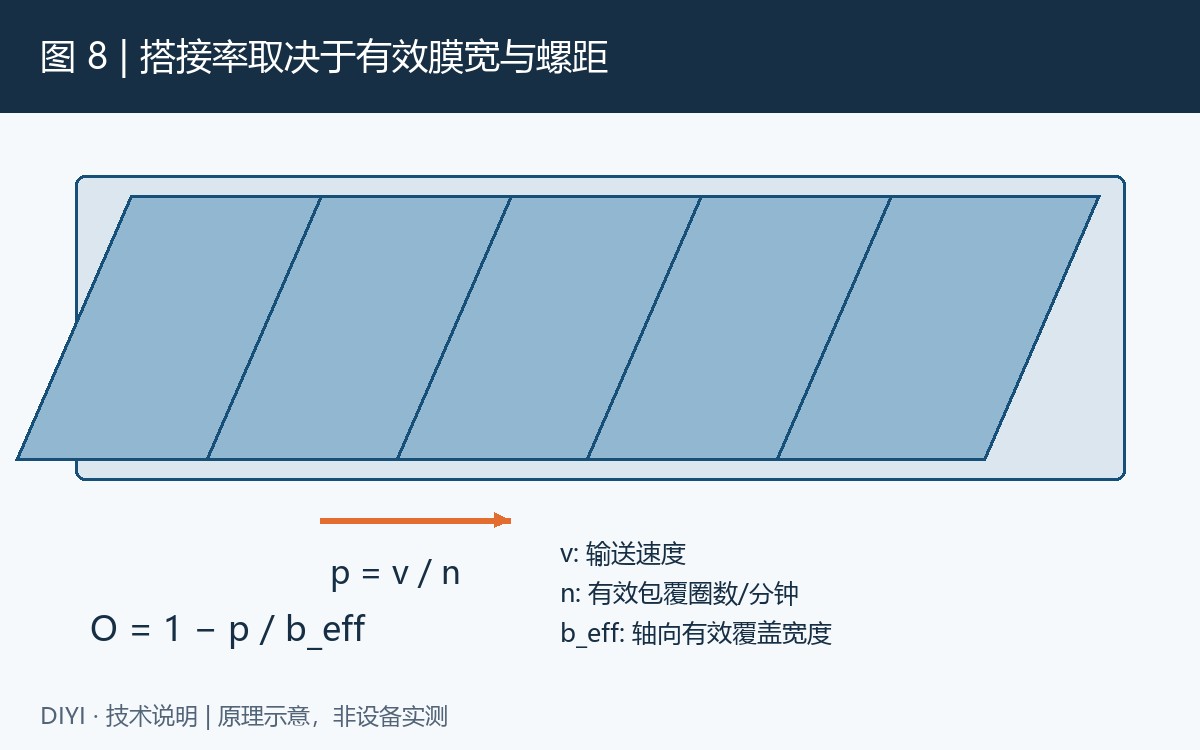
例如,仅作算例:v为6米/分钟,n为80圈/分钟,p为75毫米;若实测b_eff为150毫米,则计算搭接率为50%。这组数字不是推荐配方。即使搭接率相同,膜厚、膜材响应、棱角和启停阶段也会改变包装状态。端部停留圈与中段连续包覆应分开记录。
膜带在棱角处改变方向,会向包件施加接触作用。突出的薄壁、狭窄接触带或不平整隔离层,值得优先检查。如果损伤与外层膜带位置重合,可比较棱角保护、隔离材料和包覆设置;如果损伤集中在相邻型材接触面,应检查束内滑动、颗粒污染和截面嵌套状态。这些是排查方向,不能仅凭伤痕形状确定原因。
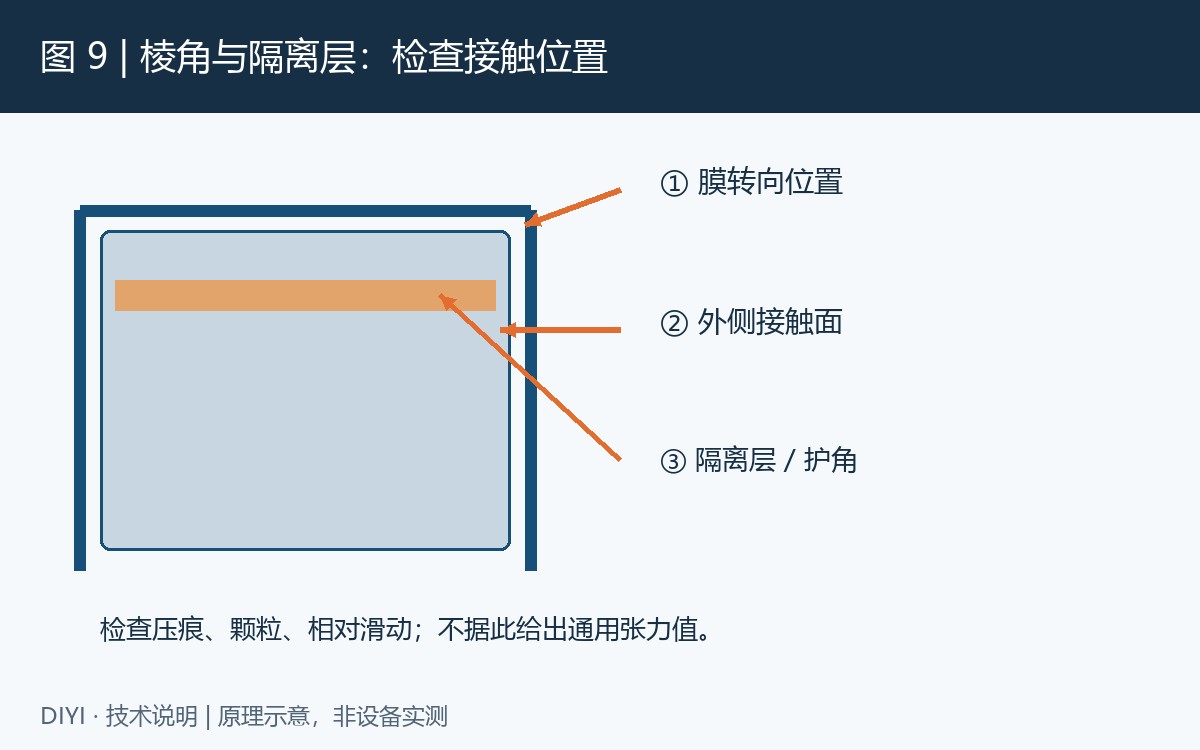
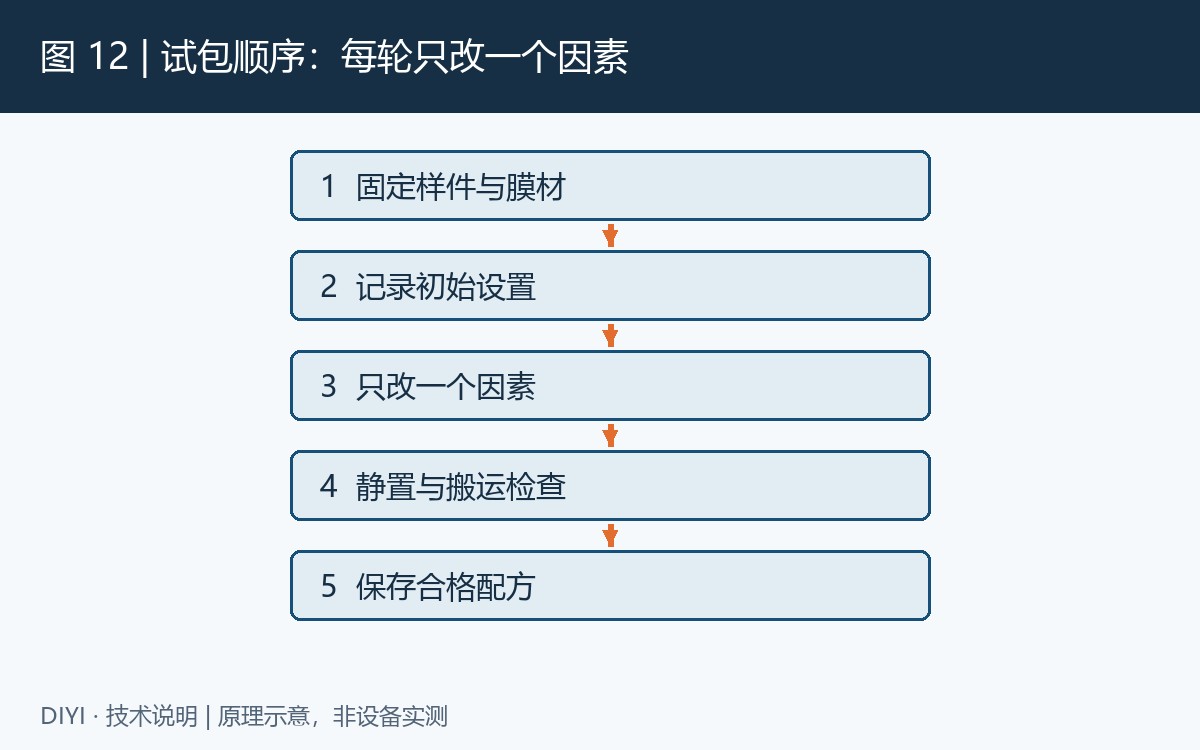
试包时先固定层间材料、护角和排列方式,再调整包覆设置。若一次同时更换膜材、提高张力、增加搭接并改变束形,即使结果改善,也难以知道哪一项起了作用。表面保护与整体固定应同时验收:外层不松散和拆包后装饰面合格,是两项独立结果。
Wyns、Cook和Dunno在2018年的研究中发现,正二次拉伸条件下的压缩力会随时间下降,负二次拉伸条件下则略有上升[2]。因此,不能把出机瞬间的手感当作后续状态。复查间隔应按实际库存和发运流程约定,本文不设一个适用于所有工厂的等待时间。
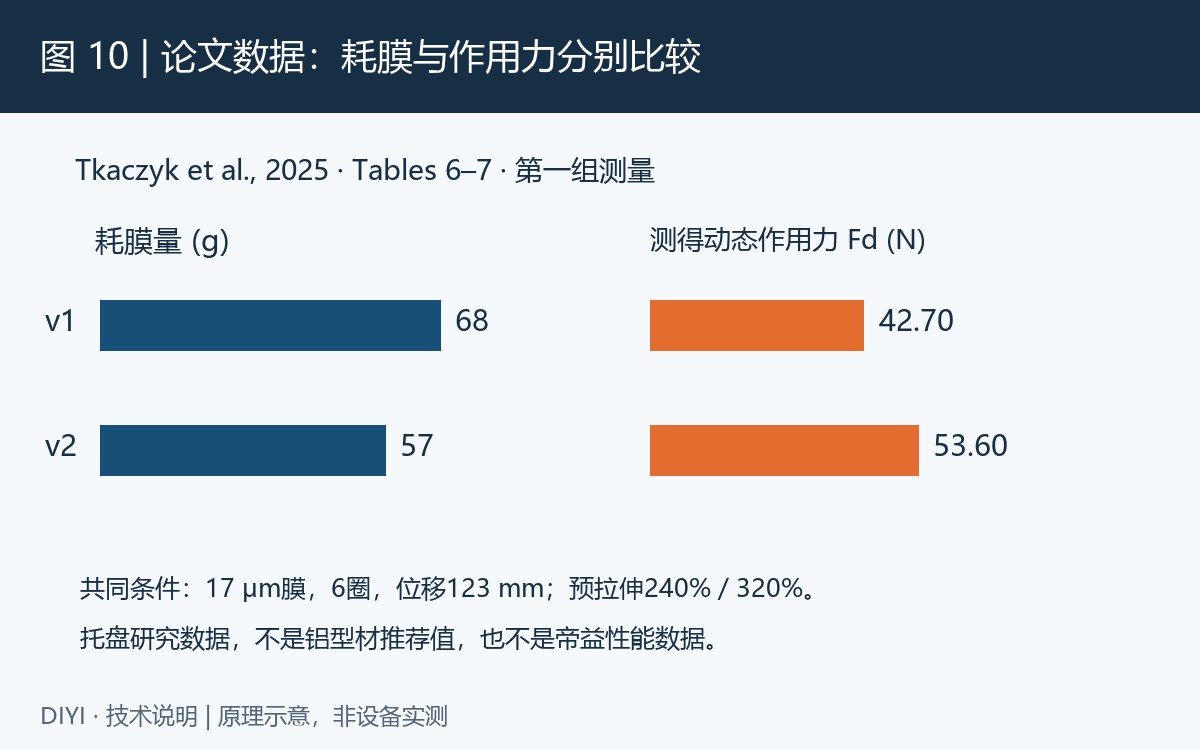
这组数据说明,评价耗膜时也需要保留对应作用力、包覆条件和测法,不能只看克数。研究的膜宽为500毫米,测量位置有限,且未纳入道路振动影响[3];把其中更省膜的方案直接移到铝型材上,缺少验证。本文仅据此采用“材料用量与包装表现一起记录”的比较方法。
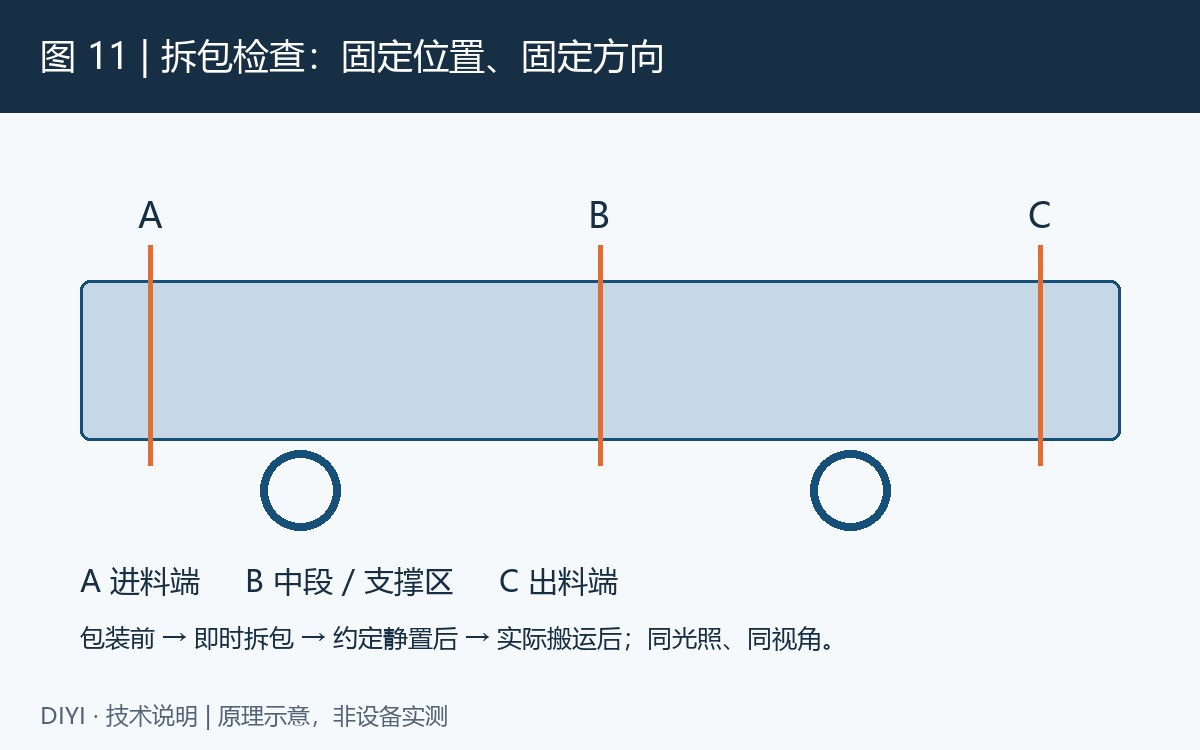
至少保留包装前、即时拆包、约定静置后和实际搬运后的照片。拆包动作也可能造成擦痕,应使用一致方法,并避免刀具接触被检面。每轮只改一个主要因素,保留基准样。由客户明确可见面、检查距离、照明和允许缺陷,避免一方以外包装完整为合格,另一方按高光面划痕退货。
| 记录项 | 应填写的内容 |
|---|---|
| 样件与来料 | 截面、束形、长度、质量、表面处理、包装前照片 |
| 膜材与隔离 | 牌号/批次、厚度、宽度、护角与层间材料 |
| 设备设置 | 输送速度、有效转数、张力档位;实测力需附单位与方法 |
| 包装表现 | 搭接、膜破损、束内移动、称重耗膜及静置时间 |
| 检查结果 | 固定位置照片、搬运流程、缺陷位置与客户判定 |
向帝益评估自动型材缠绕设备时,可把截面图、表面要求、现用膜材、损伤位置和实际交接流程一起提交。现有资料描述了送料、定位、旋转包覆与出料过程;具体机型能调哪些参数、能否记录或检测张力,应在配置和试包中确认。合格配方应绑定膜材与束形,而不是仅保存一个张力数字。
不能这样判断。增加包覆作用可能改变束内移动,也可能增加局部接触负担。应同时检查外侧棱角、层间接触面及搬运后的状态;没有实际样件、膜材和检验条件,不能给出通用的最大张力。
50%只是一个几何比例。它不包含膜材响应、张力、端部加固、束形和后续搬运条件,不能独立作为保护效果的合格标准。应测实际覆盖并检查完整流程后的表面。
视频可以说明动作、物料方向和可见覆盖情况。膜厚变化、实际受力、内部擦伤和运输后的稳定性,需要测量、拆包检查或相应试验记录。将它们与视频对应到同一批样件,结果才便于复核。
[1] Singh J., Cernokus E., Saha K., Roy S. The Effect of Stretch Wrap Prestretch on Unitized Load Containment. Packaging Technology and Science, 2014, 27(12): 944–961. DOI: 10.1002/pts.2083。此处引用出版方摘要披露的试验方法与结论。
[2] Wyns J., Cook J., Dunno K. Post-wrapping behavior of high-performance stretch film. Journal of Applied Packaging Research, 2018, 10(3), Article 1。此处引用期刊页面摘要中的时间变化结论。
[3] Tkaczyk S., Jagelčák J., Szpotański M., Sędrowicz R. Pilot Study of Stretch Film for Securing Palletized Loads. Sensors, 2025, 25(22): 6883. DOI: 10.3390/s25226883。数据见表6—7;适用边界见方法部分。
全国服务热线 : 业务:13928636733 售后:18929924668

关注了解更多资讯

在
线
客
服

