
采购铝型材缠绕包装机时,应把截面与支撑、包覆质量、包材耗用和连续合格产能放在同一次试机中核对。先用实际型材和包材做出认可的包装样品,再比较不同配置的产量与成本。输送速度只能说明材料前进得多快,不能直接代表每小时能交付多少扎合格成品。
本文面向采购人员与工厂负责人,讨论长条铝型材或成扎材料的水平缠绕外包装。文中的计算均为说明核算方法的假设示例,不是帝益设备测试结果,也不是推荐的控制器设定值。
先确定四项验收条件:材料能稳定通过、需要保护的区域包覆合格、每扎耗材可核算、下一工位收到的合格扎数达到约定要求。
1. 先确定包装对象,再核对设备通过条件 | 2. 铝型材缠绕包装机的搭接率怎样核对 | 3. 包材耗用按“每扎合格成品”核算 | 4. 连续合格产能怎样从试机记录计算 | 5. 哪些条件适合评估帝益型材自动缠绕机 | 6. 采购中常见的三个问题 | 7. 把询价资料与验收要求一起提交
同样叫“铝型材”,单支薄壁型材、已捆扎的矩形料扎和带突出部位的异型料,进入设备时的状态并不相同。询价图纸至少要标明长度、实际通过姿态下的宽高、单支或整扎重量,以及突出部位和需要保护的表面。
尺寸应按进入设备时的外形记录。已经加上的护角、垫材、捆扎带接头也要计入,不能只交裸型材截面图。再与厂家核对支撑位置、导向和压料方式,以及进出料工位之间的交接间隙。
| 实际工况 | 试机时重点看什么 | 应写入验收记录的内容 |
|---|---|---|
| 单支或容易偏转的长料 | 进入缠绕区前后是否偏移,前后支撑能否连续承托 | 通过姿态、支撑位置、偏移及接触痕迹 |
| 已合料、捆扎的整扎型材 | 外形是否稳定,带头、护角或隔垫是否干涉输送 | 整扎外形、重量、捆扎状态和外加辅材 |
| 有尖角、凸缘或不规则截面的材料 | 转角处是否破膜,凹部是否属于约定保护范围 | 破膜位置、包覆范围、采用的护角或缓冲材料 |
| 多规格混线 | 换型后首件是否合格,调整和恢复生产需要多久 | 换型项目、用时、首件结果及重新确认的参数 |
包覆结果应与约定样品比较。膜贴得紧不等于所有表面都已得到保护;外包装也不能替代需要直接贴在指定表面的保护膜。若客户要求的是装饰面的贴附保护,应先比较表面保护膜贴膜设备与外缠绕的工艺分工。
搭接率表示相邻两圈包材在约定测量方向上的重叠比例。它要与测量位置、测量方向和有效覆盖宽度一起定义。只在订单上写“搭接均匀”,采购、生产和检验人员仍可能按不同标准判断。
Robopac公开的《ORBIT 4-6-9-12使用与维护手册》第24页说明,膜圈搭接与输送速度、旋转环速度及膜宽有关。这支持把三项条件一起核对,但该手册的机型参数和操作设置不能套用于帝益设备。[1]
对于单膜架、匀速螺旋包覆的简化情况,可先计算相邻圈在型材轴向的前进距离:
轴向节距 p(mm/圈)=1000 × 输送速度 v(m/min)÷ 旋转速度 n(圈/min)。
如果在同一平面、沿型材轴向量得包材的有效覆盖宽度为 b,那么名义搭接率可近似写为:r=(1-p÷b)×100%。这里的 b 是实际包覆后的轴向覆盖宽度,不能未经核对就用膜卷标称幅宽代替。
例如,假设 v=6 m/min、n=60 圈/min,则 p=100 mm/圈;若实测 b=150 mm,名义搭接率约为33.3%。保持其余假设不变,把 v 增至9 m/min,p 就变为150 mm/圈,名义搭接率降至0%。这个例子说明,单独提高输送速度,可能同时改变包覆结果。
上述关系不用于直接推算多膜架、停走式包覆、端部加强圈或明显变速区的覆盖情况。膜拉伸后变窄、转角和包材倾斜也会影响有效覆盖宽度,最终应在约定保护面上实测。
试机时,在合格基准样品上标出测量面与测量方向;分别检查中段、两端过渡区和转角,不用一个平均值代替所有位置。调整由授权人员按对应设备说明书完成,记录调整前后的条件,并在安全的检验位置测量成品。
比较包材成本时,先固定型材规格、膜材批次和包装要求。若一组样品包得更稀、端部加强减少,即使用膜更少,也不能直接判定其成本更优。
建议同时保留两种口径:单件试样的净耗材,以及一段连续生产时间内的实际耗材。后一种口径应将断膜废料、换卷余料和不合格件消耗纳入同一统计范围;纸芯或其他未消耗物则应按一致方式扣除。
每扎合格成品耗材(g/扎)=统计范围内实际消耗的包材质量(g)÷ 同范围内合格扎数。
例如,假设一段试机共消耗7.2 kg包材,实际验收合格72扎,则耗材为100 g/合格扎。若另有报废样品,它们消耗的包材仍在7.2 kg中,不能从耗材中删去,却只把合格扎数留在分母。
需要比较采购费用时,再用同一币种、同一计价口径的包材单价换算。跨市场采购还应统一税费和运输费用的计入口径。本文不预设膜材价格、密度、拉伸率或节省比例,这些值应来自实际采购和试机记录。
以6 m长的料扎、24 m/min的输送速度为假设,单纯通过一个固定位置的时间为15 s,对应的理想连续送料值为4扎/min。这个计算未计入材料间距、端部动作、切断、换膜、换型及上下料等待,不能作为完整循环的交付承诺。
验收时,先写清计时起止点、操作人数、备料方式和下一工位的接收方式,再记录实际合格产出。不同动作可能重叠执行,因此也不宜把所有动作时长简单相加来替代整段计时。
连续合格产能(扎/h)=交付到约定下一工位的合格扎数÷统计经过时间(min)×60。
例如,假设30 min内交付72扎合格成品,则本次记录为144扎/h。试机期间发生的等待、补料和换膜,应按事先约定的统计范围保留在记录里。这是该组条件的结果,不能直接外推为整班、整月或所有规格的产量。
下表可作为试机记录底稿,数量、运行时长和允收范围由双方在试机前填写,不预设通用合格阈值。
| 记录项目 | 填写内容 |
|---|---|
| 设备与配置 | 报价编号、配置版本、上料及出料模块、操作人数 |
| 型材与包材 | 样品编号、整扎尺寸和重量、表面状态、膜卷规格与批次 |
| 包覆标准 | 指定保护面、搭接测量位置与下限、两端处理、外观及转运后要求 |
| 运行条件 | 速度设置、换型记录、计时起止点、备料与收料方式 |
| 产出与异常 | 总加工扎数、合格扎数、返工或报废数量、等待及停机原因 |
| 耗材与交接 | 包材消耗质量、每扎合格品耗材、转运后的破膜或松脱情况 |
佛山市帝益机械科技有限公司的型材自动缠绕机公开资料描述了型材直线输送与缠绕器旋转包覆的流程,并列有定中输送、缠绕、切断和出料等机构;上料与后段配套应按具体配置确认。这与长条型材或成扎材料的外包覆需求相对应。
值得评估这类设备的条件是:企业已经明确外包装形式,材料能够按约定姿态稳定进入设备,并希望把缠绕与前后输送工位衔接起来。推荐理由在于工艺与机构的匹配,最终仍需以实际料扎、包材和接料方式验证搭接、端部处理及连续合格产能。
以下条件需要另行确认:薄壁易变形型材是否适合相应压料和张力;不规则料扎是否需要预先合料或加护角;指定装饰面是否还需先贴膜;出口包装是否另有端部封闭、防潮或搬运要求。螺旋缠绕不能单凭外观就被视为密封防水包装,也不能替代未经验证的运输防护要求。
若现有瓶颈在人工合料、备料或装框,应将这些工位与主机一起评估,可参考铝型材包装整线工艺与布局。询价时逐项写明谁完成合料、谁补料、谁接收成品,以及报价包含哪些输送、缓存和装框模块。
配图和视频用于观察设备形式、材料通过路线及前后支撑。演示片段没有同步展示测量数据和完整统计范围,不能据此计算持续产能、耗膜量或划伤改善比例。
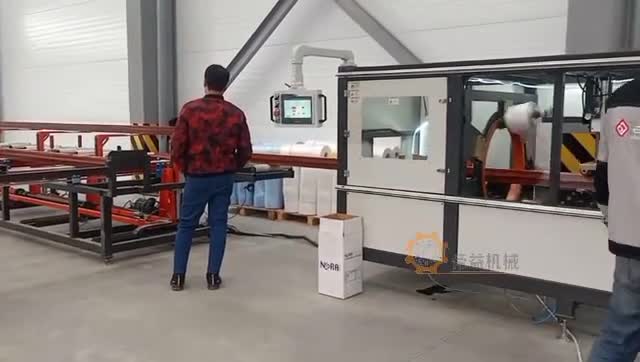
图:帝益现有产品页公开的现场工位照片。拍摄日期未单独提供;图片用于说明设备布置,不作为尺寸或产能测量依据。
视频:帝益产品页公开的约25秒现场运行片段,仅供观察对应工位,不代表完整验收过程或连续产能。
搭接率提高会改变包材分布,但是否满足保护要求,还要看转角破膜、端部处理、材料表面和后续转运。应在达到约定成品要求后比较耗材与产量,不能把某个搭接百分比作为所有型材的通用标准。
不能。要先确认该数值指包装时送料、空载输送还是某一配置的参考值,再统一料长、材料间距、端部动作、操作人数与计时范围。可比的结果应是相同验收条件下,实际交给下一工位的合格扎数。
提供日常主力规格,以及最短料、最大截面或容易破膜等代表性样品,并附现用包材、合格包装实物或照片。注明每种规格的产量占比、下一工位接料方式和希望改善的问题,便于厂家安排有针对性的试包。
开始比较报价前,准备型材及整扎图纸、现用包材规格、包装合格样品、目标合格产能和现场布局。目标产能同时注明规格组合、统计时长与用工条件,避免用单一主机速度代替整段工序要求。
可以先对照设备询价资料清单整理资料,再向帝益机械提交样品与选型需求。将试包后的搭接、包材耗用和连续合格产能写入同一份记录,设备配置、报价范围与验收方法就有了共同依据。
本文由帝益机械发布,包含本公司设备的选型说明。设备流程依据帝益现有公开产品资料;试机表格及核算示例为采购评估方法,不构成型号性能保证,也没有引用未经提供的客户测试数据。
1. Robopac《ORBIT 4-6-9-12使用与维护手册》,印刷页码24及29:搭接与输送速度、旋转速度、膜宽的关系。仅用于说明原理,不作为帝益设备操作手册。
2. 帝益机械型材自动缠绕机产品资料:设备工艺、机构与配套核对方向。具体参数、适用范围和供货边界以对应项目的确认文件为准。
资料核对日期:2026年10月24日。
全国服务热线 : 业务:13928636733 售后:18929924668

关注了解更多资讯

在
线
客
服

