


装柜区域有限时,应先确认叉车能否完成接近、放货和退叉,再决定平台如何集货、货物分几批入柜。分批推送可以改变备料节奏,但不能自动解决上料位置被占用的问题;全批一次推送则需要一条可完成整批排列的供料路径。
判断一套装柜方案能否落地,平面图上只画出设备外框还不够。托盘进入平台时朝向如何、叉车放下货物后从哪里退出来、第一批入柜后下一批放在哪里,都应在流程中逐步说明。
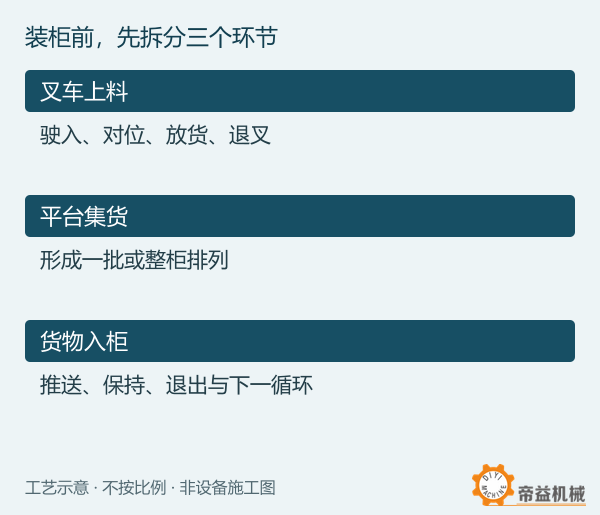
叉车上料解决的是货物怎样到达接收位置。需要核对叉车型号、带货外廓、载荷中心、转弯路径和退叉空间,并结合叉车制造商给出的作业条件检查。设备侧面留有一条通道,并不代表带货叉车能够在其中转向、放货。
平台集货解决的是入柜前怎样形成排列。一托一托放货,可以在平台或上游缓冲段逐渐形成整柜货物;也可以仅准备一批,完成一次推送后再上料。这取决于平台的输送、定位和保持方式,不能只从“自动装柜机”这个名称推断。
货物入柜则涉及装载板、推送机构、货物与柜底之间的相对运动。方案中应明确:是货物沿固定支撑面前进,还是装载板与货物共同进入后再退出?这一区别决定了摩擦发生在哪里,也决定了退出时如何保持货物位置。
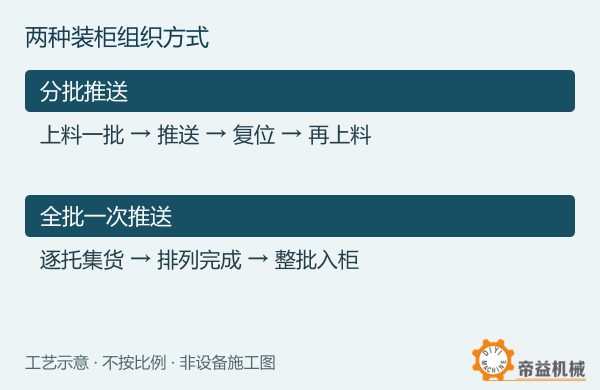
| 比较项目 | 分批推送 | 全批一次推送 |
|---|---|---|
| 备料组织 | 按批次上料,检查每次循环后接收位置是否恢复可用 | 先形成整柜排列,需要相应集货区或顺序供料路径 |
| 叉车参与 | 多次接近工位;上料与机构动作需有明确交接 | 仍可能逐托上料,叉车通行问题仍须单独核查 |
| 机构要求 | 确认有效行程、复位路径、柜内货物保持和后续批次接触 | 确认整批承载、排列定位、完整行程及装载板退出方式 |
| 时间评估 | 记录各批上料、等待、推送与复位 | 记录整批集货、等待、推送与退出 |
例如,将一个集装箱分三批装载,只表示拟采用三个装载循环。每批托盘数量、推送距离以及此前货物是否再次受推,都需要在动作说明中确定。“平台前进三次”还不能完整定义“分三批装柜”。
同样,整柜一次推入也不要求叉车同时把全部托盘放上平台。若配置了适配的顺序输送与定位机构,可以逐托集货;但这一供料过程所需的空间和设备不能从布局中省略。方案比较应覆盖从开始备料到完成约定出货检查的全过程,单独截取推送片段无法比较整柜作业时间。
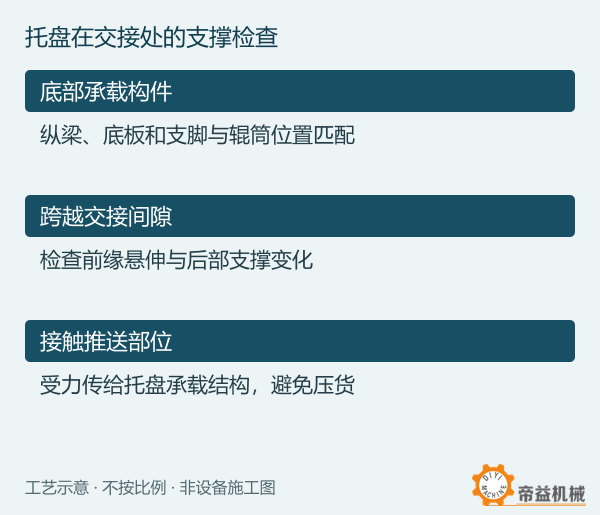
托盘标注的承载能力应结合支撑工况理解。叉齿支撑、地面支撑和辊筒支撑的接触位置不同,平台交接时的局部悬空也会变化。选型时应提供托盘底面照片和结构尺寸,明确纵梁、底板、支脚、缺口及钉头等细节。
Huang Qiu 的叉车搬运研究比较了不同支撑方向、货物固定状态及静态、动态工况,表明搬运条件是评价托盘挠度与货物稳定性的重要前提。[2] 对装柜平台的工程启示是:核查实际支撑位置,不能仅凭托盘额定载重判断过渡段适配性。
辊筒中心距和交接间隙应与底部承载构件共同确定。需要检查前端刚进入下一段时是否仍有足够支撑,底板是否会撞到高出的接收边缘,托盘缺口是否可能落入辊筒间隙。装载后的变形也会改变这些关系,空托盘通过不能代替带货验证。
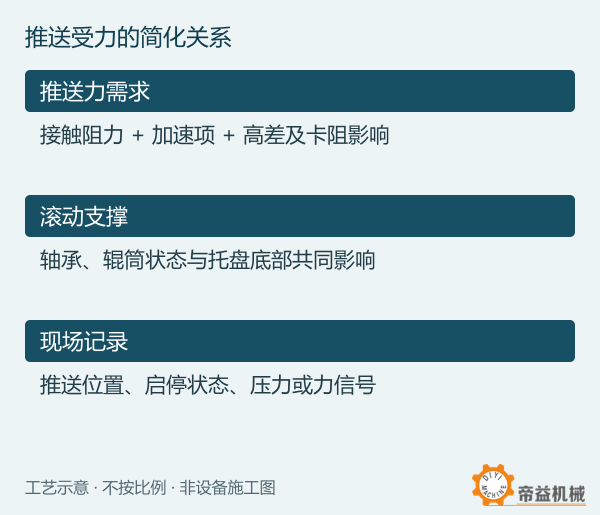
在简化的水平滑动模型中,滑动阻力可写为 F ≈ μN,启动加速还涉及 ma。实际装柜还要检查滚动阻力、交接高差、局部干涉及机构自身阻力。若货物由装载板承托,分析时必须先确定所计算的接触副;货物与板之间、板与柜底之间的摩擦不能混为一项。
Strauss 等在旧半挂车硬木地板上,对旧、新硬木托盘开展了 22 次试验。旧托盘的静、动摩擦系数分别为 0.32、0.26,新托盘分别为 0.35、0.29。[3] 这些数据说明接触组合会影响阻力,适用于该研究的材料与试验条件,不能作为辊筒平台的取值或帝益装柜机推力参数。
因此,辊筒结构是否合适,要看滚动元件状态、托盘承载路径以及交接处是否顺畅。减少滑动接触并不等于所有阶段的推力都已降低,更不能据此保证托盘不会受损。推送接触还应作用于经过确认的承载部位,避免通过纸箱、货物边缘或薄弱托盘板传力。
Masis 等对叉车与托盘的水平碰撞进行研究,在其所测事件中,托盘平均峰值加速度约为叉车测点的 4.4 倍;作者同时指出,该研究未建立冲击与货物损伤之间的对应关系。[1] 对设备评估有用的是测点差异:车架或驱动端的信号不能直接代表货物端响应。
试机应观察启动、交接、暂停再启动及退出阶段,记录托盘相对位移、包装变化与异常接触。若采集液压压力,应结合缸有效面积、机构传力关系与摩擦解释,不能直接把压力数值当作托盘受力。控制端设置相同,也仍需核对各托盘的重量、支撑和接触状态。
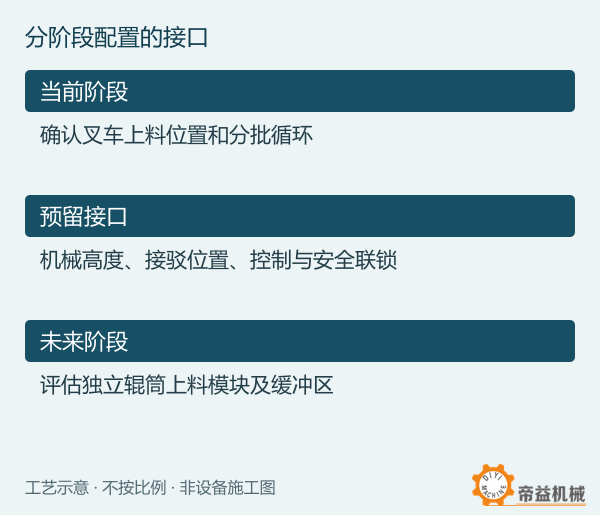
可以把当前装柜流程与未来供料模块分别定义。当前阶段先确定叉车的放货位置、单批排列、循环动作和作业交接;未来自动化再增加适配的辊筒输送、定位及缓冲模块。是否采用独立模块,应在总体布局中提前确定。
预留内容包括输送面高度、接驳位置、载荷与支撑要求,以及设备间的到位信号、允许输送条件和安全联锁。还应留出未来模块的安装与维护空间。仅预留一段电源或写上“以后接 PLC”,不能代替接口定义。
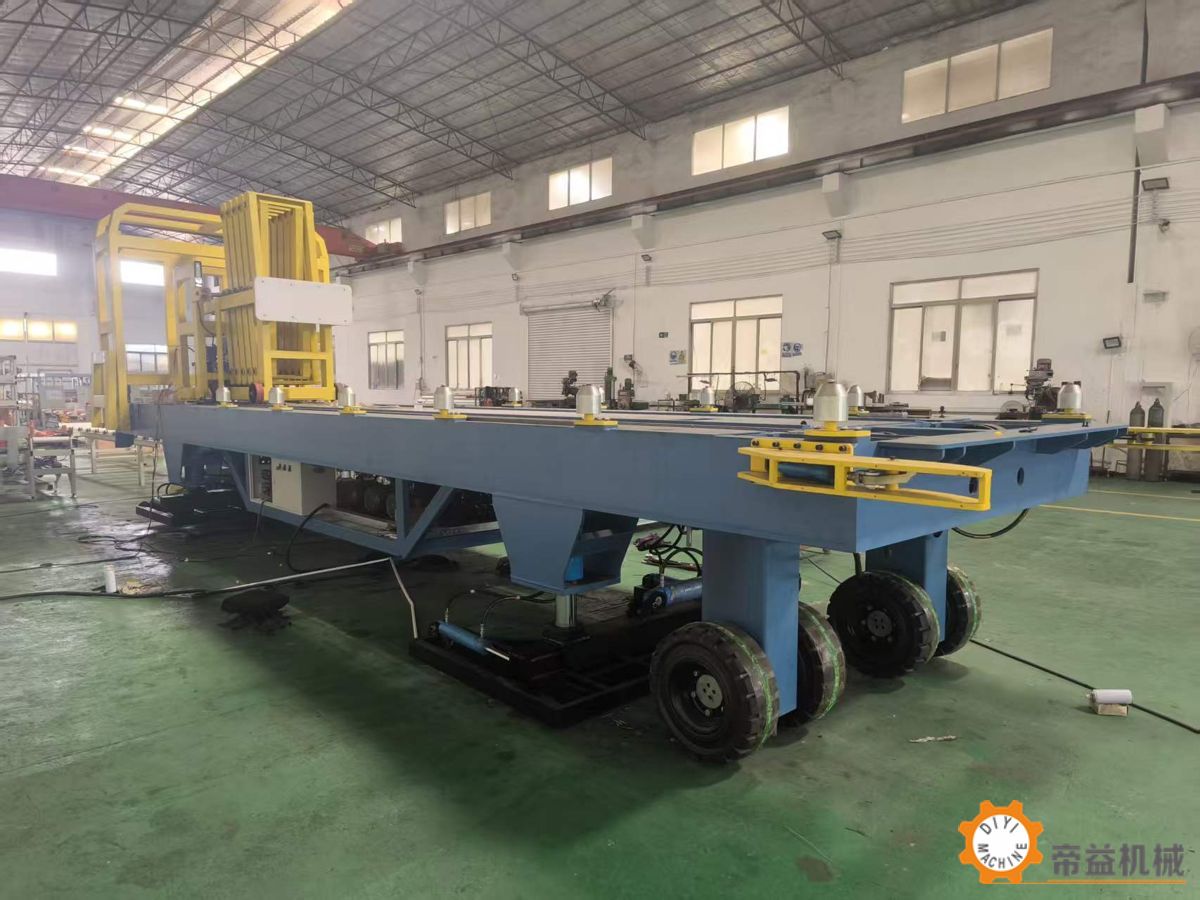
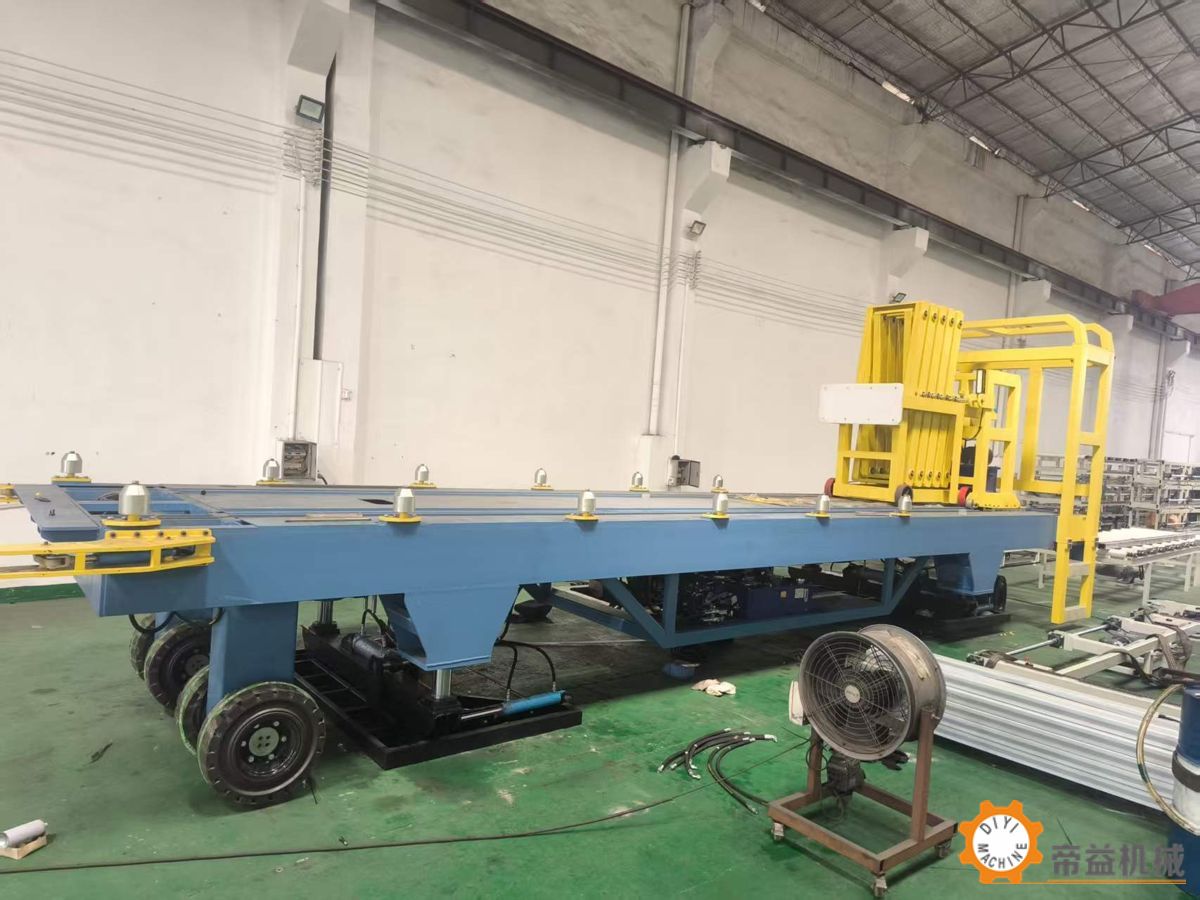
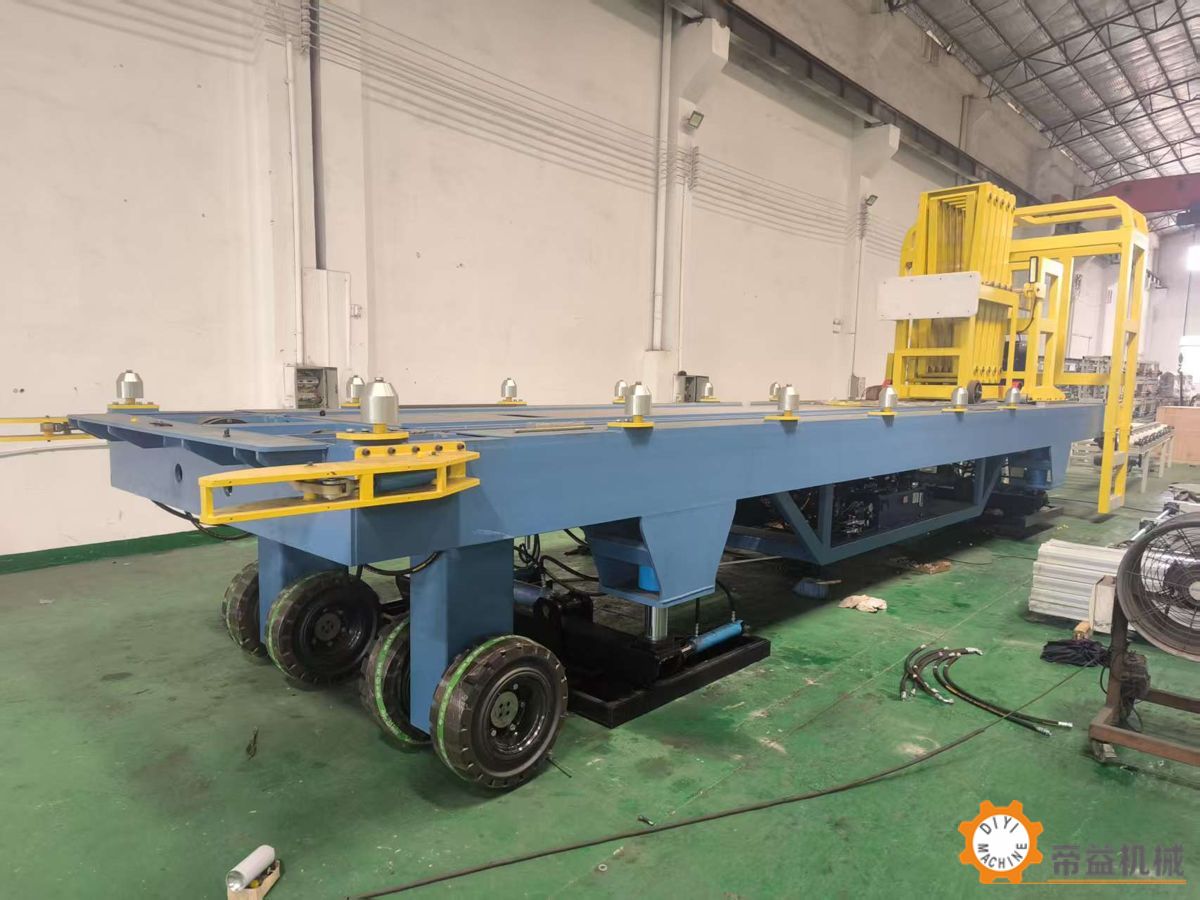
帝益机械的水平推入式集装箱装柜设备采用平台承托与推送输送方式,现有公开产品资料可用于了解整机布置和对接思路。对于场地受限项目,可由帝益团队结合托盘底部、柜口条件和叉车路线评估平台方案。分批循环、按钮操作方式和独立上料模块需要按具体项目确认,不应从某段演示直接认定为所有机型的标准配置。
建议把资料分成货物、现场和流程三组。货物资料包括最小与最大包装外廓、每托重量及重心信息、托盘底部尺寸、货物与托盘的固定方式,以及计划装柜排列。现场资料包括柱位、门洞、叉车通道、地面高差、柜门开口和柜底状态;尺寸应来自测量。
流程资料应说明每柜托盘数量、拟分批数、上料方向、叉车型号、班次出货需求及未来升级范围。若采用分批方式,要逐次标出装载后柜内货物的位置、机构复位状态,以及下一批的接收位置。
| 验证项目 | 应保留的记录 |
|---|---|
| 叉车接近与退叉 | 带货路线、放货姿态、通道占用与机构交接 |
| 托盘支撑与过渡 | 底部接触、交接间隙、带载变形及进入柜口的状态 |
| 完整循环 | 每批位置、推送与退出、暂停恢复、等待与人工干预 |
| 货物和包装 | 试前试后照片、位移、板件或紧固件变化、约定检查结果 |
| 工位产出 | 备料、对接、上料、推送、复位和换柜的分别计时 |
试机样本、循环次数和允许偏差应由供需双方根据货物与使用工况约定。完成输送动作后,还要检查约定项目;货物的运输固定和集装箱出运检查应另行执行。
分批可减少一次集货的数量,但平台、复位路径和叉车接近区域仍需满足作业要求。应逐次检查上料位置是否可达,不能只按单批货物占地判断。
需要核对托盘底部承载构件、支撑方向、辊筒间距和过渡间隙。底部破损、结构开口或带载变形都可能改变输送状态,应使用实际包装件验证。
可按分阶段思路开展设计,但应提前确认机械接口、空间、控制及安全联锁。独立辊筒模块、定位方式和装柜动作需要在项目方案中明确。
向帝益机械提交托盘底部照片、包装尺寸与重量、现场测量图和预期装柜顺序,可先评估叉车上料及平台交接,再讨论分批循环和自动供料配置。
Masis, J.; Horvath, L.; Böröcz, P. The Effect of Forklift Type, Pallet Design, Entry Speed, and Top Load on the Horizontal Shock Impacts Exerted during the Interactions between Pallet and Forklift. Applied Sciences, 2022, 12(14), 7035. DOI: 10.3390/app12147035.
Huang Qiu, Yu Yang. Evaluation of the Pallet Deflection that Occurs under Forklift Handling Conditions. Master of Science thesis, Virginia Polytechnic Institute and State University, 2021.
Strauss, M. G.; Carnahan, J. V.; Inendino, L. V. Factors Affecting the Friction Coefficients Between Wooden Pallets and the Wooden Floor of a Van-Type Semi-Trailer. SAE Technical Paper 2001-01-2755, 2001. DOI: 10.4271/2001-01-2755.
全国服务热线 : 业务:13928636733 售后:18929924668


关注了解更多资讯

在
线
客
服

